
Leche y Productos Lácteos
En el sector de la leche y los productos lácteos, la homogeneización es una etapa de proceso fundamental que determina de forma directa la calidad, la consistencia y la vida útil del producto. Los homogeneizadores de alta presión fragmentan los glóbulos de grasa de la leche hasta el nivel micrométrico y consiguen que el producto adquiera una estructura estable y homogénea. Así se impide la separación de la nata, se intensifica el sabor y el producto se mantiene apto para el consumo durante mucho más tiempo.
Con más de 20 años de experiencia y un sólido bagaje de ingeniería, HOMMAK es el socio de confianza del sector en la fabricación de homogeneizadores de alta presión.
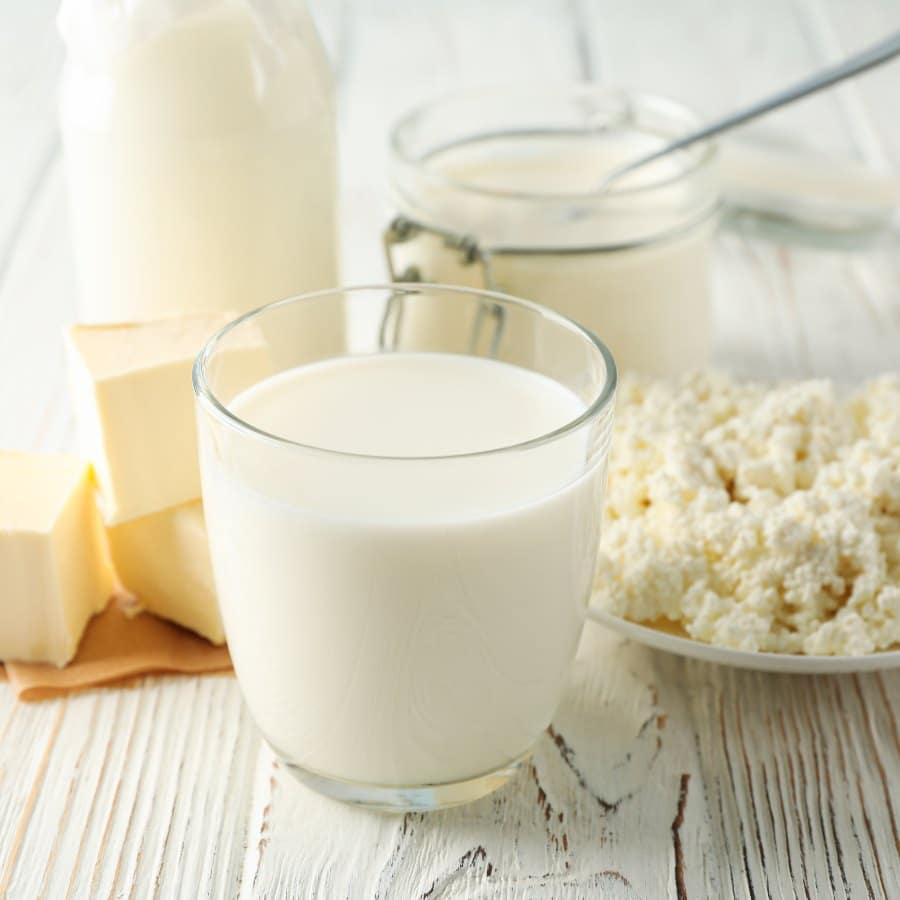
La importancia de la homogeneización en los productos lácteos
Los glóbulos de grasa de la leche cruda tienen un diámetro de 3 a 5 micras y, por la diferencia de densidad, ascienden con el tiempo hasta la superficie formando una capa de nata. En las industrias lácteas modernas, la homogeneización es un paso imprescindible para evitar esta separación natural y ofrecer al consumidor un producto estable. Al final del proceso, los glóbulos de grasa se reducen por debajo de una micra y se logra una distribución uniforme dentro del líquido.
La homogeneización no solo mejora la calidad visual: también optimiza numerosos parámetros que influyen directamente en la experiencia del consumidor, como el sabor, la textura, la digestibilidad y la vida útil. Por eso se utiliza en prácticamente todas las etapas de la producción láctea industrial, empezando por la leche pasteurizada, la leche UHT, el yogur, los helados y las bebidas fermentadas.

Efecto de la homogeneización sobre la calidad de la leche
Al fragmentarse bajo alta presión, los glóbulos de grasa aumentan su superficie total; esto hace que la leche refleje mejor la luz y presente un color más blanco y brillante. Al mismo tiempo, la mayor superficie de contacto con los receptores del aroma hace que la leche se perciba más redonda y sabrosa en boca.
Las partículas de grasa de tamaño micrométrico se descomponen más rápido por acción de las enzimas digestivas, lo que aumenta la digestibilidad. En el yogur, el kéfir y otros productos lácteos fermentados, la elevada viscosidad obtenida gracias a la homogeneización define la consistencia y la textura características del producto. Todas estas ventajas se traducen, para el fabricante, en satisfacción del consumidor y coherencia de marca.
Aplicaciones del homogeneizador de alta presión en la industria láctea
Los homogeneizadores de alta presión se emplean en un abanico muy amplio del sector lácteo, desde queserías artesanales hasta grandes fábricas de leche. En la línea de leche de consumo trabajan integrados con la pasteurización; en la producción de mezcla de helado garantizan la estabilidad de la receta; y en la fabricación de leche en polvo desempeñan un papel crítico en la homogeneización del concentrado antes del secado por atomización.
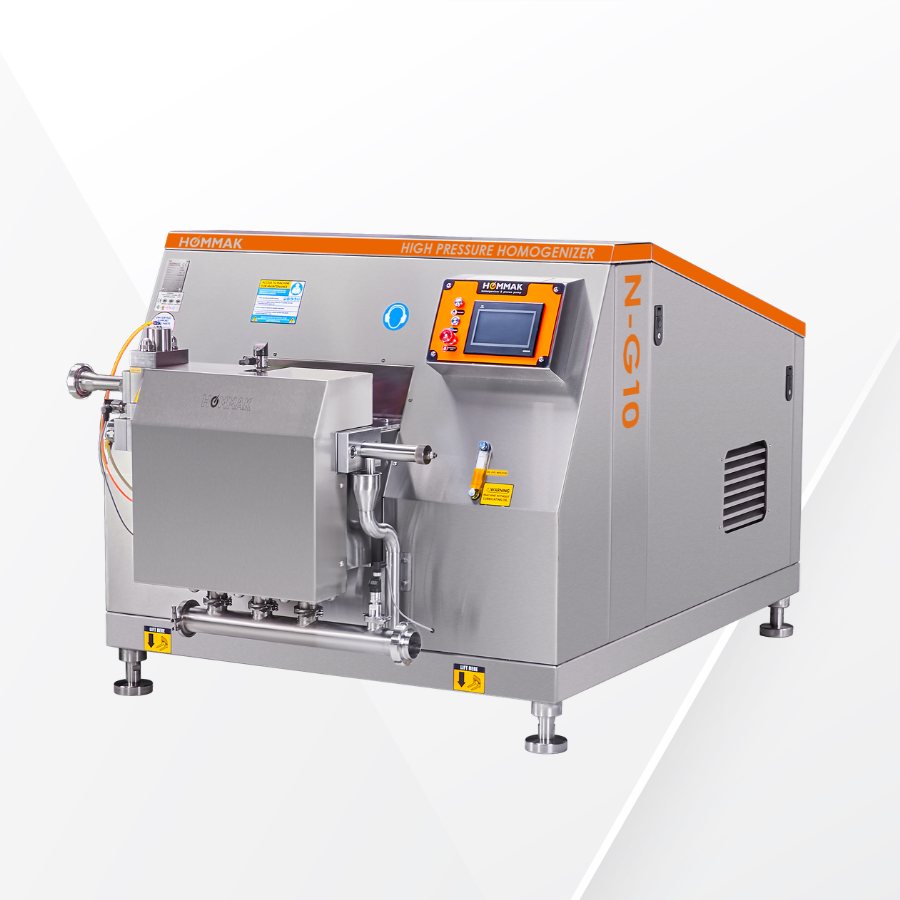
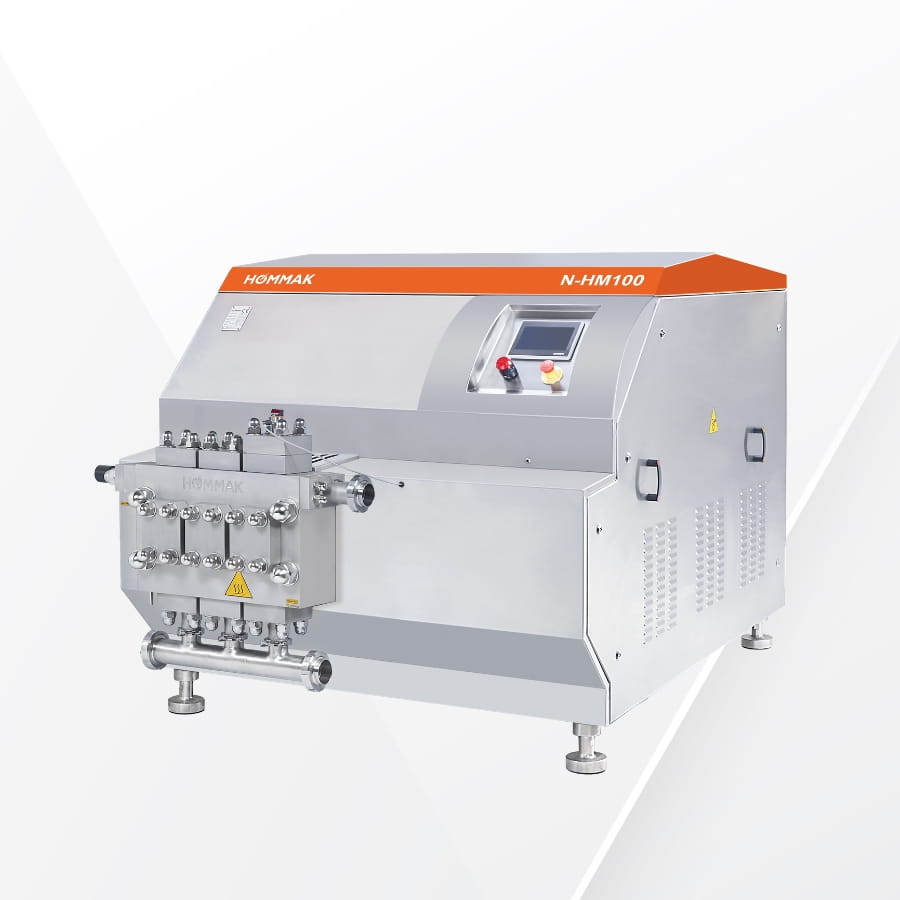
Hommak fabrica homogeneizadores de alta presión de tipo laboratorio, de planta piloto y de escala industrial orientados a las necesidades del sector lácteo. Como primer fabricante nacional de homogeneizadores de Turquía, ofrecemos a las industrias lácteas apoyo de ingeniería en análisis de capacidad, optimización de presión y temperatura e integración en línea.
Nuestro equipo de ingeniería puede acompañarle en la elección del homogeneizador más adecuado para su fábrica, en la definición de los parámetros de presión y temperatura y en la integración con su línea actual.
Formulario de Contacto
¿Cómo funciona el proceso de homogeneización?
La homogeneización se produce al hacer pasar el producto, impulsado por una bomba de pistones a alta presión, a través de una válvula especial. La caída brusca de presión a la salida de la válvula genera tres efectos físicos distintos: cavitación, turbulencia e impacto. Estas fuerzas actúan de forma conjunta, rompen los glóbulos de grasa y consiguen que se distribuyan uniformemente en el líquido.
Durante el proceso, la temperatura del producto, su viscosidad y su contenido graso son los parámetros que más determinan el resultado. Por ello, el homogeneizador debe diseñarse para trabajar en sintonía con la gestión térmica y el control de caudal de la línea de producción.
Presión y temperatura de homogeneización
El éxito de la homogeneización depende de la combinación correcta de presión aplicada, temperatura y diseño de válvula. Al aumentar la presión se reduce el diámetro de los glóbulos de grasa; sin embargo, una presión excesiva incrementa el consumo energético y acelera el desgaste mecánico. Una temperatura insuficiente, en cambio, provoca la solidificación de la grasa y reduce el rendimiento de la homogeneización.
Valores de presión recomendados según el producto lácteo
| Tipo de producto | Presión (bar) | Temperatura (°C) | Etapas |
|---|---|---|---|
| Leche pasteurizada de consumo | 100-200 | 65-75 | Una etapa |
| Leche esterilizada UHT | 150-250 | 70-75 | Dos etapas |
| Yogur | 150-200 | 60-65 | Una etapa |
| Nata | 100-150 | 55-65 | Dos etapas |
| Mezcla de helado | 150-200 | 65-75 | Dos etapas |
| Fórmula infantil | 200-300 | 65-75 | Dos etapas |
| Concentrado para leche en polvo | 150-250 | 65-75 | Dos etapas |
La importancia de la temperatura
El intervalo de temperatura ideal para la homogeneización es de 60 a 75 °C. Por debajo de 50 °C, una parte de la grasa láctea permanece en estado sólido y los glóbulos no llegan a fragmentarse lo suficiente. Por encima de 75 °C comienza la desnaturalización proteica y, en particular, las proteínas del lactosuero pueden sufrir alteraciones estructurales.
Homogeneización de una etapa y de dos etapas
La homogeneización puede aplicarse en una o dos etapas según el tipo de producto. En el sistema de una etapa el producto atraviesa una única válvula y los glóbulos de grasa se fragmentan. Para productos de baja viscosidad como la leche pasteurizada de consumo, el ayran o el yogur estándar, este método es suficiente.
En el sistema de dos etapas se emplean dos válvulas consecutivas. La primera fragmenta la grasa a alta presión y la segunda, a baja presión, impide que los glóbulos ya fragmentados vuelvan a unirse (aglomeración). En productos con alto contenido graso o alta viscosidad —nata, mezcla de helado, leche UHT o fórmula infantil— el sistema de dos etapas proporciona mejor estabilidad y una vida útil más prolongada.
Beneficios de la homogeneización para la leche
Estos son los principales beneficios que aporta la homogeneización a la leche y a los productos lácteos:
- Prevención de la separación de la nata: al distribuirse uniformemente los glóbulos de grasa, no se forma capa de nata en la superficie.
- Aspecto blanco y brillante: las partículas de grasa más pequeñas reflejan mejor la luz.
- Percepción de sabor más intensa: la mayor superficie hace que el aroma se perciba con más fuerza.
- Digestión más fácil: las partículas de grasa de tamaño micrométrico se digieren más rápido.
- Mayor vida útil: al impedirse la separación, el producto se mantiene estable durante más tiempo.
- Aumento de la viscosidad: en el yogur y los productos fermentados se obtiene la consistencia deseada.
- Estandarización del producto: cada lote se produce con la misma estructura homogénea y se reducen las mermas.
¿En qué productos lácteos se utiliza?
La homogeneización es una etapa crítica en la mayoría de los productos industriales a base de leche:
- Leche de consumo: leche pasteurizada, UHT y microfiltrada
- Productos lácteos fermentados: yogur, kéfir, ayran, bebidas probióticas
- Grupo de quesos: queso crema, labneh, requesón, ricotta
- Helados y postres lácteos: mezclas de helado, natillas, arroz con leche
- Productos del sector del café: blanqueadores de café, cafés solubles
- Productos de nutrición infantil: fórmulas infantiles y leches de continuación
- Producción de leche en polvo: procesos de concentrado previos al secado por atomización
- Concentrados de proteína láctea: productos a base de WPC, MPC y caseína
- Bebidas de lactosuero: bebidas deportivas a base de proteína de suero
Factores que influyen en la homogeneización
Para conseguir una homogeneización eficiente deben valorarse conjuntamente tres factores básicos:
Presión aplicada: al aumentar la presión se reduce el diámetro de los glóbulos de grasa. Sin embargo, una presión innecesariamente alta encarece el coste energético y acelera el desgaste mecánico. Cada producto tiene un valor de presión óptimo.
Temperatura aplicada: para que la grasa sea suficientemente fluida se recomienda mantener la temperatura por encima de 60 °C. En los sistemas integrados con la pasteurización, esta condición se cumple de forma natural.
Diseño de la válvula: la geometría de la válvula de homogeneización y la dureza del material influyen directamente en la eficiencia del proceso. Las válvulas de estelita y de carburo de tungsteno tienen una vida útil mucho más larga que las de acero inoxidable.
Preguntas frecuentes
¿Qué es la leche homogeneizada?
La leche homogeneizada es aquella en la que los glóbulos de grasa se han reducido por debajo de una micra bajo alta presión y se han distribuido uniformemente en el líquido. Gracias a este proceso no se produce separación de nata en la superficie y el producto permanece estable y homogéneo durante más tiempo.
¿Por qué es necesaria la homogeneización en los productos lácteos?
La homogeneización evita la separación de la nata, prolonga la vida útil, mejora el color y la textura del producto, aumenta la digestibilidad y permite obtener la consistencia deseada, especialmente en productos como el yogur y el helado
¿A qué presión debe realizarse la homogeneización?
La presión varía según el tipo de producto. Se recomiendan valores de 100 a 200 bar para la leche de consumo, de 150 a 250 bar para la leche UHT, de 150 a 200 bar para el helado y de 200 a 300 bar para la fórmula infantil.
¿Cuál es la diferencia entre la homogeneización de una etapa y la de dos etapas?
El sistema de una etapa es suficiente para productos con bajo contenido graso, como la leche pasteurizada estándar y el yogur. El sistema de dos etapas ofrece mejor estabilidad y mayor vida útil en productos con alto contenido graso o alta viscosidad, como la nata, el helado, la leche UHT y la fórmula infantil.
¿La homogeneización modifica el contenido graso de la leche?
No. La homogeneización solo reduce el tamaño físico de los glóbulos de grasa y homogeneiza su distribución; el contenido graso total de la leche no varía.
¿Qué diferencia hay entre la leche homogeneizada y la no homogeneizada?
En la leche no homogeneizada los glóbulos de grasa son grandes, por lo que con el tiempo suben a la superficie y forman una capa de nata. En la leche homogeneizada, en cambio, los glóbulos son de tamaño micrométrico, de modo que el producto permanece homogéneo durante mucho tiempo y no se aprecia separación en la superficie.
Soluciones de HOMMAK para la industria láctea
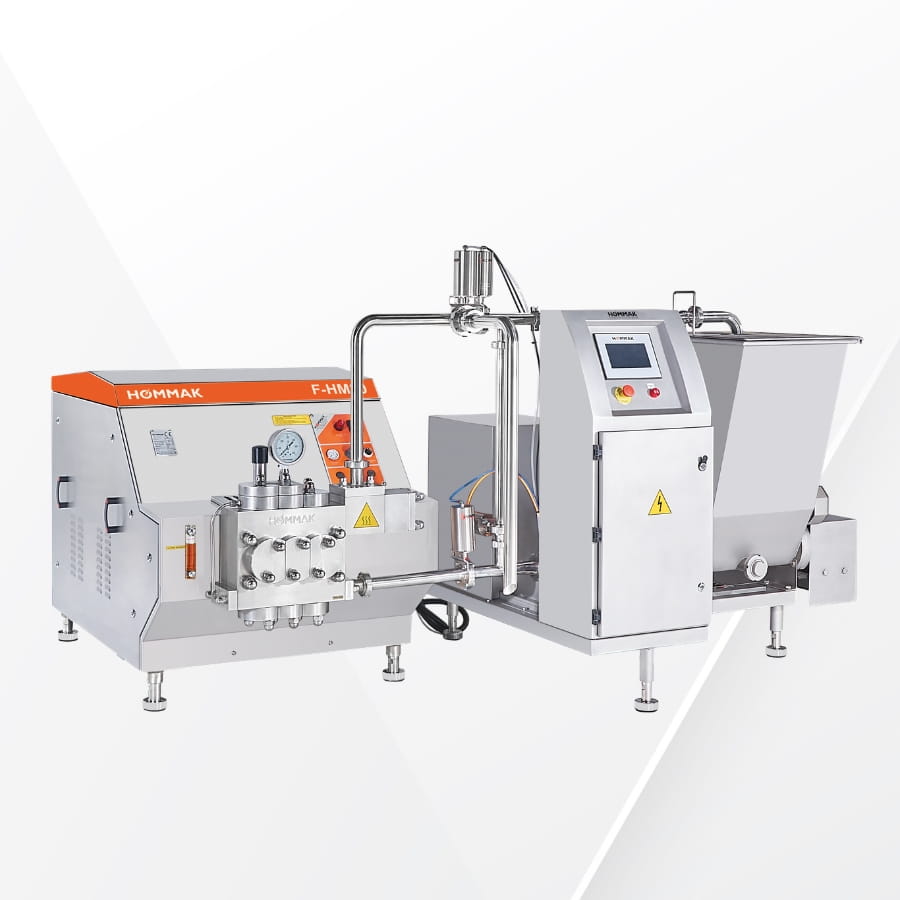
Como primer fabricante nacional de homogeneizadores de alta presión de Turquía, Hommak ofrece soluciones de ingeniería específicas para el sector de la leche y los productos lácteos. Nuestra gama de tipo laboratorio, planta piloto y escala industrial proporciona soluciones adecuadas a cualquier dimensión, desde productores artesanales hasta grandes fábricas de leche.
Contáctenos
Comuníquese hoy con nuestro equipo de expertos para recibir soluciones a la medida de sus proyectos.