Homogeneizador aséptico en la producción de leche UHT: ¿antes o después de la esterilización?
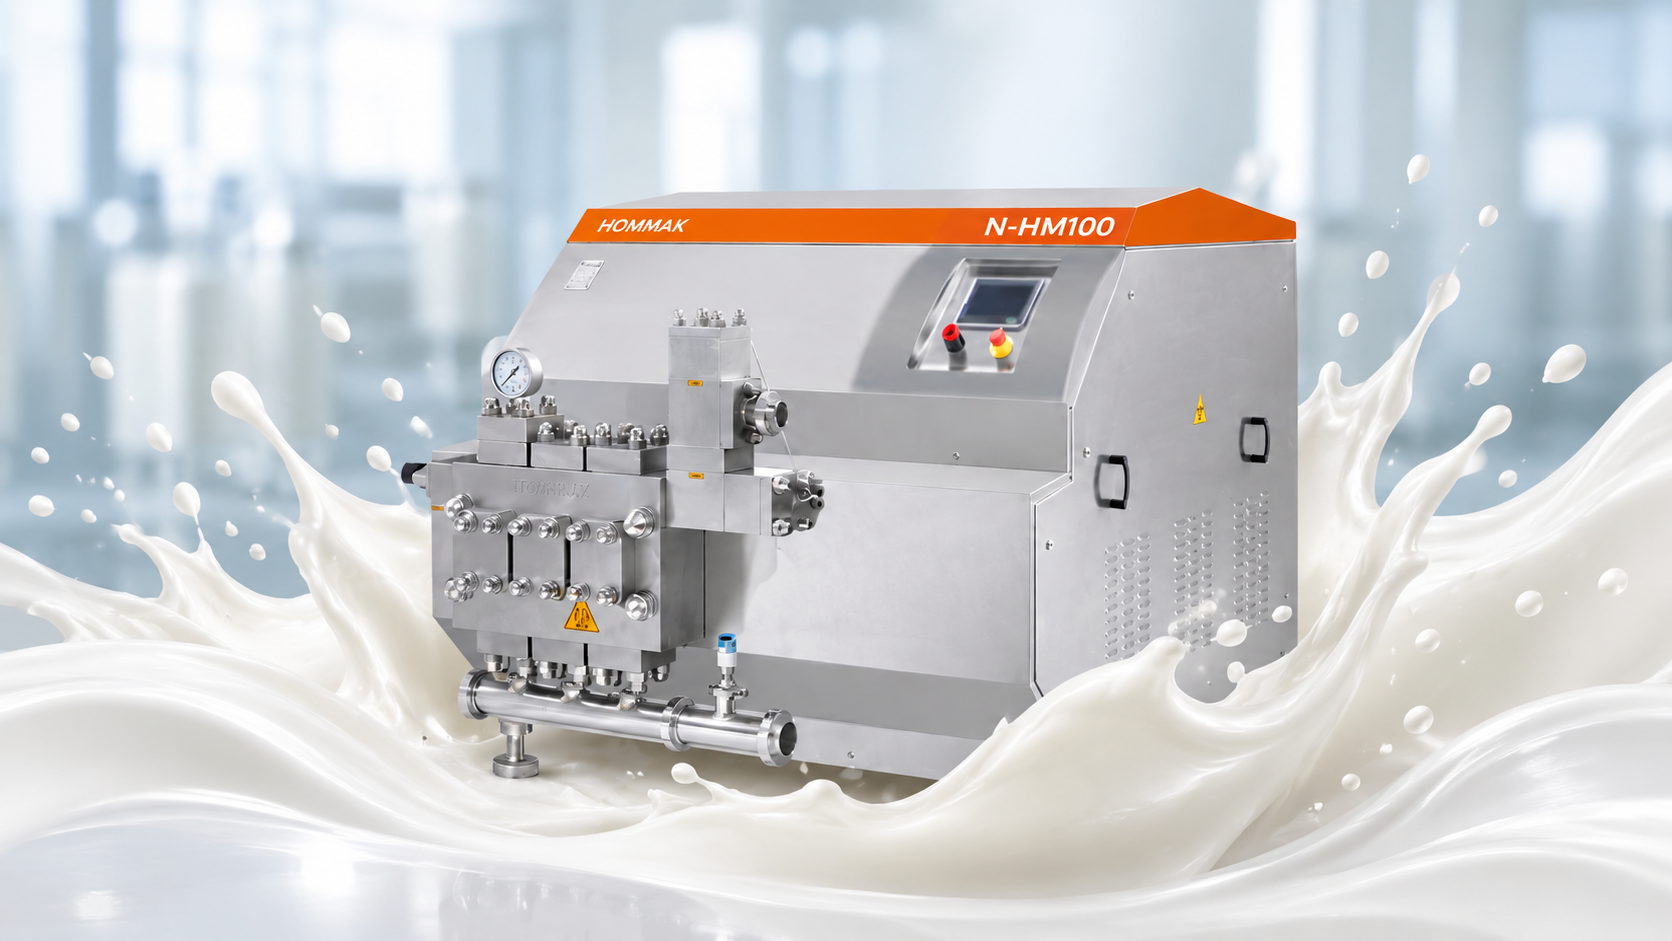
Al planificar una línea UHT hay que decidir pronto dónde va el homogeneizador, porque esta elección fija desde el principio el tipo de máquina, su precio y su régimen de mantenimiento. Si el homogeneizador trabaja antes de la esterilización, puede bastar una máquina ordinaria (no aséptica). Si va a trabajar después de la esterilización, la propia máquina debe mantenerse estéril, y eso significa un homogeneizador aséptico . La diferencia de precio y de mantenimiento entre ambos no es pequeña.
En este artículo explicamos qué significan las dos posiciones en la homogeneización de leche UHT, cuál se prefiere según el producto y el sistema de calentamiento, y qué preguntas debe hacerse al decidir. Para el principio básico de la homogeneización, consulte nuestro artículo qué es un homogeneizador .
Dos posiciones posibles en una línea UHT
En el tratamiento UHT (temperatura ultra alta), la leche se lleva a unos 135-150 °C, se mantiene unos segundos y se enfría. El objetivo es un producto comercialmente estéril que pueda conservarse meses a temperatura ambiente. El homogeneizador se coloca en uno de dos puntos de esta línea:
- Aguas arriba (upstream): El homogeneizador trabaja antes de la sección de esterilización, cuando la leche aún está en la etapa de precalentamiento (normalmente 65-80 °C). La máquina no tiene por qué ser aséptica.
- Aguas abajo (downstream): El homogeneizador trabaja después de la sección de esterilización y mantenimiento, cuando el producto ya es estéril. La máquina debe ser de diseño aséptico.
La elección depende sobre todo del tipo de sistema de calentamiento y del contenido graso del producto.
Homogeneización aguas arriba: sencilla, barata, a menudo suficiente
En los sistemas UHT indirectos (con intercambiadores de placas o tubulares), colocar el homogeneizador antes de la esterilización es una solución habitual para la leche natural. El producto aún no es estéril, por lo que no hay riesgo microbiológico dentro del homogeneizador y puede usarse una máquina higiénica normal.
Ventajas:
- La máquina es más barata y su mantenimiento es el de un homogeneizador ordinario.
- No hay riesgo de esterilidad; ningún escenario de contaminación originado en el homogeneizador se arrastra aguas abajo de la línea.
- La operación y la formación de operarios son más sencillas.
El límite es este: tras la homogeneización la leche sube a unos 140 °C. Durante el tratamiento térmico, las proteínas del suero se desnaturalizan y pueden formar enlaces en la superficie de los glóbulos de grasa y entre glóbulos. En productos con alto contenido graso, esto puede hacer que los glóbulos se aglomeren de nuevo durante el calentamiento. En productos de bajo contenido graso como la leche natural, este efecto suele ser aceptable.
Homogeneización aguas abajo (aséptica): dispersa los agregados tras la esterilización
Aguas abajo, el homogeneizador procesa el producto después de la esterilización. Los agregados formados durante el tratamiento térmico se dispersan en este punto y la distribución de glóbulos de grasa se ajusta para el producto final. Por eso se prefiere en los siguientes casos:
- En sistemas UHT de calentamiento directo (inyección o infusión de vapor). En estos sistemas la homogeneización suele hacerse después del tratamiento térmico, con una máquina de tipo aséptico.
- En productos con alto contenido graso, como la nata, la leche con alto contenido graso y los blanqueadores de café.
- En formulaciones con riesgo de cremado o sedimentación durante el almacenamiento, como la leche aromatizada, las bebidas vegetales o las bebidas ricas en proteínas.
- En productos de larga vida útil y alta exigencia de estabilidad (si el producto permanecerá 6-12 meses a temperatura ambiente, la consistencia es más crítica).
Tabla comparativa
| Criterio | Aguas arriba (no aséptico) | Aguas abajo (aséptico) |
|---|---|---|
| Posición | Después del precalentamiento, antes de la esterilización | Después de la esterilización y el mantenimiento |
| Tipo de máquina | Homogeneizador higiénico estándar | Homogeneizador de diseño aséptico |
| Coste de inversión | Bajo | Notablemente más alto |
| Mantenimiento | Programa ordinario | Más frecuente y más minucioso (barrera estéril, control de juntas) |
| Riesgo de esterilidad | Ninguno | Riesgo de contaminación en la zona de juntas y válvula; debe gestionarse |
| Control de aglomeración | Puede producirse aglomeración tras el tratamiento térmico | Los agregados se dispersan tras el tratamiento térmico |
| Producto típico | Leche natural (calentamiento indirecto) | Nata, leche aromatizada, bebida vegetal, sistemas de calentamiento directo |
¿Funciona de forma distinta un homogeneizador aséptico?
El principio de homogeneización es el mismo: presión, holgura de válvula, cavitación y cizallamiento. La diferencia está en cómo se diseña la máquina para que sus partes en contacto con el producto puedan mantenerse estériles.
En un homogeneizador aséptico, la zona del pistón y de las juntas está rodeada continuamente por una barrera estéril (vapor o agua estéril). Durante el movimiento de vaivén del pistón, no debe quedar ningún camino abierto al aire exterior a través de la zona de juntas. Antes de comenzar la producción, la parte de la máquina en contacto con el producto se esteriliza con vapor (SIP), la barrera continúa durante toda la producción y se vigilan parámetros como la presión y la temperatura.
Este diseño tiene dos consecuencias. Primero, la máquina es más compleja y más cara. Segundo, un fallo en la zona de juntas puede pasar directamente al producto estéril. Por eso el intervalo de sustitución de los juegos de juntas, la calidad del agua o del vapor de barrera y las comprobaciones periódicas exigen una disciplina adicional en una máquina aséptica.
Cinco preguntas que hacerse al decidir
- ¿Su sistema de calentamiento es indirecto o directo? En los sistemas directos la opción aguas abajo suele ser prácticamente obligatoria.
- ¿Cuál es el contenido graso de su producto? La leche natural y la nata o las bebidas de alto contenido graso no se evalúan igual.
- ¿Cuáles son la vida útil y las condiciones de almacenamiento? Para productos que permanecerán mucho tiempo a temperatura ambiente, la tolerancia a la separación es baja.
- ¿Dispone de un equipo y de un sistema de repuestos para mantener una máquina aséptica? Si no, no considere la partida de coste solo como el precio de la máquina.
- ¿Se procesará más de un producto en la misma línea? En una línea multiproducto importa más la flexibilidad; en una de un solo producto, la simplicidad.
Presión y temperatura: ¿cómo se eligen las cifras?
Para leche UHT, la presión de homogeneización suele situarse en un rango total de 150-250 bar, aplicada en dos etapas. Un ajuste como 150/50 bar, por ejemplo, reduce los glóbulos de grasa en la primera etapa y dispersa los agregados formados en la segunda. A medida que aumenta el contenido graso, normalmente se baja la presión de la primera etapa y aumenta la proporción de la segunda.
La temperatura del producto también es crítica. Aguas arriba, la homogeneización se realiza a unos 65-80 °C, porque la grasa debe estar completamente líquida. Aguas abajo, el producto se dispone para entrar en el homogeneizador a unos 70-80 °C en la etapa de enfriamiento posterior a la esterilización y luego se enfría a la temperatura de llenado. Los valores correctos deben fijarse mediante cálculo de ingeniería, según el producto y el diseño de la línea.
Los valores de presión son un punto de partida. La misma leche puede comportarse de forma distinta con otro proveedor, otra estación o otro contenido graso, y no debe escribirse una receta fija sin prueba piloto ni medición del tamaño de partícula.
Partidas a considerar en el cálculo de inversión
Al comprar un homogeneizador aséptico, mirar solo el precio de la máquina induce a error:
- El precio de compra de la máquina aséptica y del equipo de válvula aséptica / barrera estéril
- La infraestructura de preparación y control de vapor o agua estéril para la barrera estéril
- El intervalo de sustitución de los juegos de juntas y pistones, el stock de repuestos
- El restablecimiento del estado estéril de la línea tras el mantenimiento (tiempo de SIP, parada)
- La formación de los operarios y del equipo de mantenimiento
- Si es necesario, un plan de validación y seguimiento microbiológico
La unidad de pasteurización y la línea CIP y demás equipos del entorno también deben ser compatibles con esta decisión. Si se diseña toda la línea, es más sensato considerar el homogeneizador no como una partida aparte, sino como parte del sistema de calentamiento.
Problemas de calidad en la leche UHT y la parte de la homogeneización
La mayoría de las quejas sobre la leche de larga duración aparecen en el lineal, es decir, semanas después de la producción. Distinguir cuáles están relacionadas con la homogeneización es la mitad del trabajo para elegir la inversión correcta.
| Problema en lineal | Aspecto | Relación con la homogeneización |
|---|---|---|
| Cremado | Anillo o capa de grasa en la parte superior de la botella | Alta. Las gotitas no son lo bastante pequeñas o se han formado agregados |
| Grumos de grasa | Trozos grandes flotando en la leche | Alta. Pequeños agregados de glóbulos, sobre todo en productos de alto contenido graso |
| Sedimento en el fondo | Depósito fino en el fondo de la botella | Parcial. La estabilidad proteica, la intensidad del tratamiento térmico y el equilibrio salino son más determinantes |
| Gelificación (gelificación por envejecimiento) | Espesamiento y gel tras semanas | Baja. Destacan la actividad proteasa y las condiciones del tratamiento térmico |
| Sabor amargo | Degradación de grasa y proteína durante la vida útil | Baja. La calidad de la materia prima y la actividad enzimática son determinantes |
Mejorar la homogeneización resuelve los dos primeros problemas; no resuelve los tres últimos. Por eso, en lugar de decidir «tenemos un problema de vida útil, compremos un homogeneizador», mire primero en qué fila está el problema.
¿Cómo se mide el éxito de la homogeneización?
Bastan dos mediciones sencillas para verificar la receta y el ajuste de la máquina:
- Medición del tamaño de partícula. Se comprueba el tamaño medio de los glóbulos de grasa con un instrumento de difracción láser (normalmente el d43 ponderado en volumen o el d90). El objetivo suele rondar 1 µm o menos. El valor objetivo lo marcan la vida útil y el contenido graso de su producto.
- Prueba de conservación. Una muestra se mantiene a una temperatura determinada (por ejemplo 20-25 °C y 4 °C) y se comprueba a intervalos fijos la capa de nata y el sedimento. Junto con las pruebas de esterilidad comercial, permite predecir el comportamiento del producto durante su vida útil.
Si está pensando en pasar a aguas abajo (aséptico), probar el mismo lote de leche en dos configuraciones y comparar estas dos mediciones es la forma más sólida de decidir. Si no hay instalación piloto, empiece con los datos de la línea existente: registre durante un mes la frecuencia de cremado y de grumos en muestras posteriores al llenado.
Resumen de la decisión
- UHT de calentamiento indirecto (placas o tubular), contenido graso estándar y vida útil objetivo razonable: la homogeneización aguas arriba suele ser suficiente y ofrece el menor coste de inversión y de explotación.
- UHT de calentamiento directo (inyección o infusión de vapor): la homogeneización se realiza por lo general después del tratamiento térmico, con una máquina de tipo aséptico.
- Producto de alto contenido graso (nata, blanqueador de café, algunas bebidas a base de leche) u objetivo de vida útil muy larga: debe considerarse la homogeneización aguas abajo.
- Si no está seguro: mida el problema actual, haga una prueba piloto y luego invierta.
Preguntas frecuentes
¿Qué es un homogeneizador aséptico?
Un homogeneizador aséptico es un homogeneizador que procesa el producto en estado estéril tras la esterilización y que está diseñado para mantener estériles sus zonas en contacto con el producto. La zona de juntas del pistón está protegida por una barrera de vapor o agua estéril, y la máquina se esteriliza con SIP antes de la producción. Así el producto se homogeneiza sin dejar de ser estéril.
En la leche UHT, ¿el homogeneizador se usa antes o después de la esterilización?
Se usan ambas posiciones. En sistemas de calentamiento indirecto, para leche natural el homogeneizador suele trabajar antes de la esterilización. En sistemas de calentamiento directo, en nata y productos de alto contenido graso, y en formulaciones con alta exigencia de estabilidad, se usa después de la esterilización con una máquina de tipo aséptico.
¿Por qué es más caro un homogeneizador aséptico?
En una máquina aséptica la zona de juntas del pistón está protegida por una barrera estéril, las superficies en contacto con el producto se diseñan para ser compatibles con SIP y hay equipos de monitorización adicionales. Estos requisitos de diseño y de materiales suponen mayores costes de producción y de mantenimiento que un homogeneizador estándar. Una máquina no aséptica no necesita este equipo, porque el producto aún no es estéril.
¿Qué presión de homogeneización debe usarse para la leche UHT?
Para la leche UHT, la presión suele estar en un rango total de 150-250 bar con funcionamiento de dos etapas, por ejemplo 150/50 bar. A medida que sube el contenido graso, se baja la presión de la primera etapa y se aumenta la proporción de la segunda. El ajuste exacto debe determinarse mediante prueba piloto según el producto y el tamaño de partícula objetivo.
¿Necesita cada línea UHT un homogeneizador aséptico?
No. Si se procesa leche natural en una línea de calentamiento indirecto, suele bastar un homogeneizador estándar que trabaje antes de la esterilización. Se necesita una máquina aséptica en sistemas de calentamiento directo, en productos de alto contenido graso o de estabilidad sensible, y cuando haya que controlar la aglomeración tras el tratamiento térmico.
Planifiquemos juntos su línea UHT
Si nos comparte el tipo de calentamiento de su línea, su lista de productos y su vida útil objetivo, podemos evaluar con nuestro equipo de ingeniería la posición y el tipo de máquina adecuados para el homogeneizador. Tratamos las solicitudes de configuración aséptica proyecto por proyecto. Para empezar puede usar el formulario de presupuesto .