¿Qué es un homogeneizador? Principio de funcionamiento y tipos
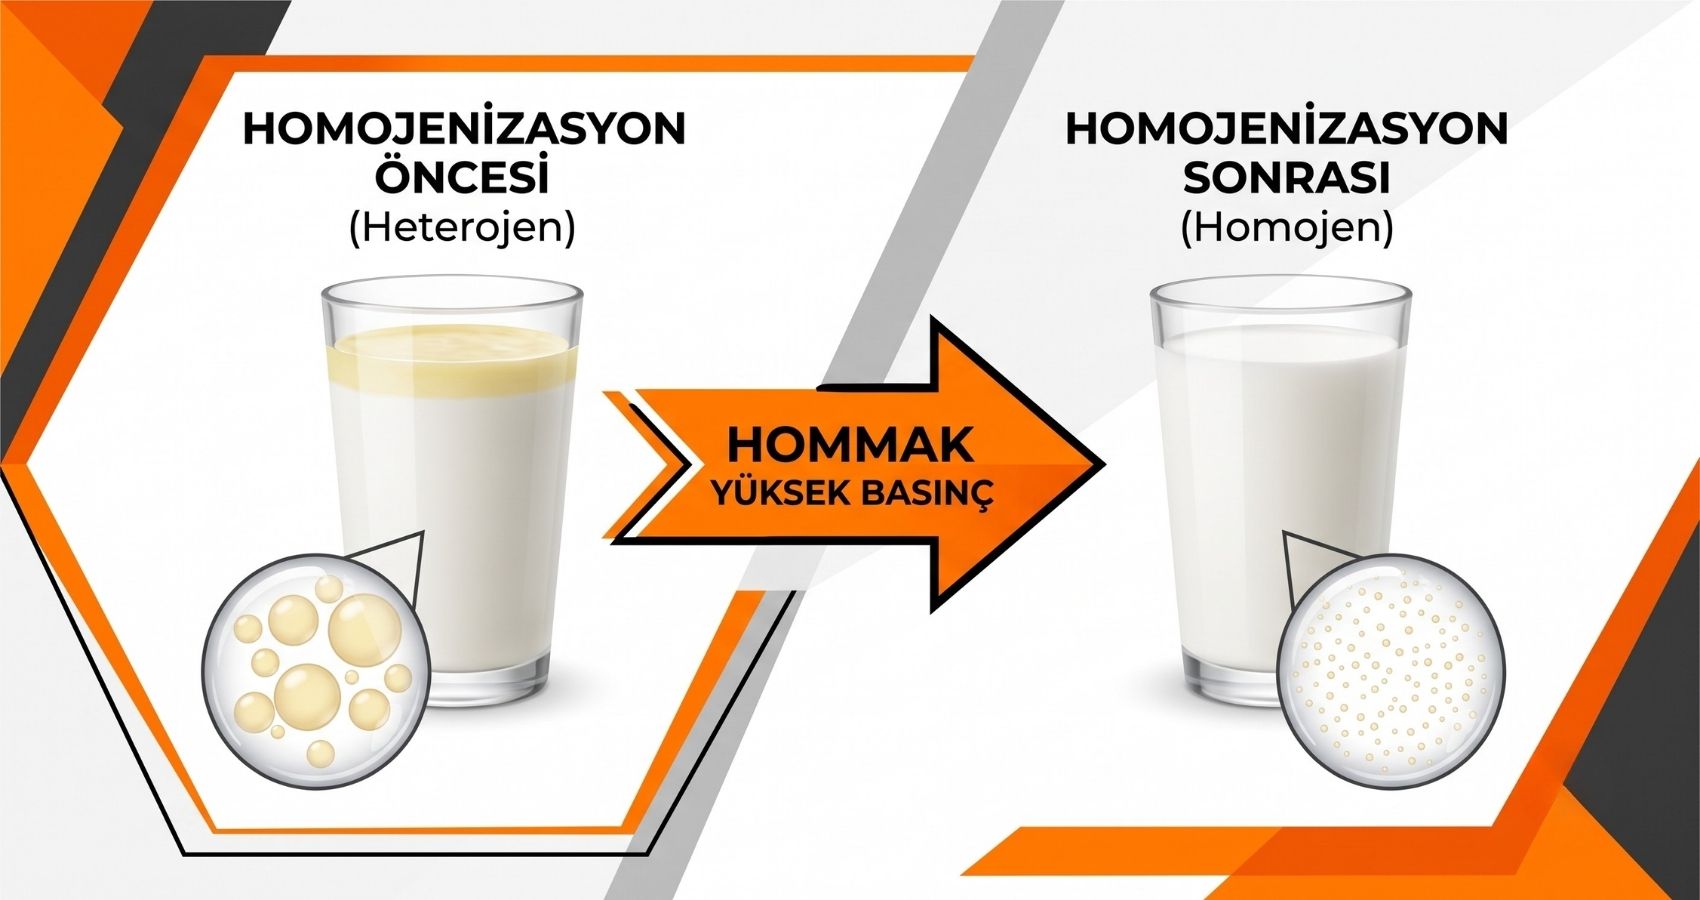
Si deja la leche cruda en el refrigerador durante unas horas, se acumula una capa de nata amarillenta en la superficie. Esto no ocurre con la leche que compra en el supermercado. La diferencia no la crea un aditivo, sino una máquina.
Un homogeneizador es una máquina industrial que hace pasar un producto líquido de estructura heterogénea a través de un espacio muy estrecho bajo alta presión, reduciendo las gotas de grasa y las partículas sólidas que contiene a tamaños submicrónicos. El proceso se denomina homogeneización y su resultado es una mezcla estable que no se separa por sí sola.
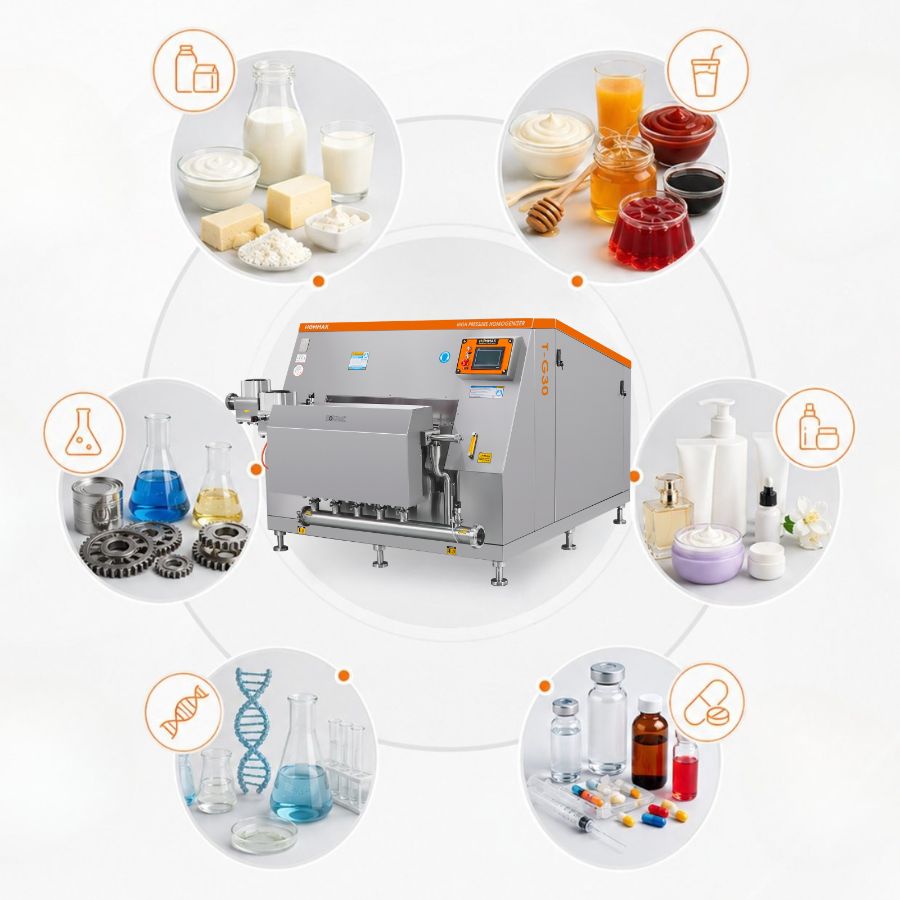
La leche es el ejemplo más conocido, pero no el único. La mayonesa, el champú, las suspensiones de vacunas y las grasas lubricantes también se producen mediante el mismo principio físico. A continuación, explicamos cómo funciona un homogeneizador, qué tipo de homogeneizador es adecuado para cada aplicación y qué aspectos debe tener en cuenta al elegir la máquina adecuada para su planta.
¿Qué es un homogeneizador?
Un homogeneizador es una máquina industrial que hace pasar productos líquidos a través de un estrecho espacio de válvula bajo alta presión, reduciendo el tamaño de las partículas y haciendo que la mezcla sea homogénea de forma estable. Se utiliza en la producción de leche, alimentos, cosméticos, productos farmacéuticos y productos químicos para garantizar la estabilidad de las emulsiones, controlar la viscosidad y prolongar la vida útil.
El proceso se denomina homogeneización. La máquina se denomina homogeneizador. En turco se utilizan tanto las formas «homojenizer» como «homojenizatör»; esta última es la forma consolidada en el sector.
La idea no es nueva. En 1899, Auguste Gaulin patentó un sistema de válvula presurizada destinado a estabilizar la grasa de la leche, y la industria láctea sigue funcionando desde entonces con el mismo principio físico básico. Lo que ha cambiado son los rangos de presión, los materiales de las válvulas y la automatización.
Diferencia entre estructura homogénea y heterogénea
En una mezcla heterogénea, los componentes se encuentran en diferentes fases y distribuidos de manera desigual. Mientras exista una diferencia de densidad, la gravedad hace su trabajo: la fase más ligera sube y la más pesada se deposita en el fondo. Por eso se forma una capa de nata en la leche cruda y una capa de aceite en los aderezos para ensalada que han permanecido en reposo.
En una estructura homogénea, los componentes son tan pequeños y están distribuidos de manera tan uniforme que la separación prácticamente se detiene. La homogeneización aumenta el área superficial al reducir el tamaño de las gotas, y las proteínas o emulsionantes que cubren las nuevas superficies impiden que las gotas vuelvan a unirse. También puede consultar nuestro artículo cómo evitar la separación de fases, donde abordamos con más detalle el proceso.
Principio de funcionamiento del homogeneizador
Un homogeneizador de alta presión consta de dos componentes principales: el bloque de bomba de pistones, que genera la presión, y la válvula de homogeneización, que realiza el trabajo principal. La mayor parte del cuerpo de la máquina corresponde a la bomba; la homogeneización tiene lugar en un espacio del tamaño de la palma de la mano.
Generación de presión
El bloque de la bomba suele contar con entre tres y cinco pistones. El cigüeñal convierte el movimiento rotativo en un movimiento alternativo; los pistones aspiran el producto y lo impulsan hacia la línea de alta presión. Se trata de una bomba de desplazamiento positivo: en cada carrera desplaza un volumen constante y la capacidad solo se puede ajustar modificando la velocidad de giro o el diámetro de los pistones.
Aquí existe un punto que suele confundirse en campo. La presión no la determina la bomba, sino la válvula. A medida que disminuye el espacio entre la válvula y el asiento, aumenta la contrapresión. Aumentar la velocidad de la bomba no incrementa la presión, sino la capacidad.
Paso por el espacio de la válvula
El producto presurizado es forzado a pasar por el espacio, de dimensiones micrométricas, situado entre la válvula y el asiento. En esta zona de estrangulamiento, la velocidad del flujo alcanza niveles de 100-300 m/s. El producto permanece en esta zona no durante segundos, sino durante microsegundos.
Fuerzas que fragmentan las partículas
Debido a la caída repentina de presión, se forman burbujas de vapor en el líquido y, cuando la presión se recupera a la salida de la válvula, estas burbujas colapsan violentamente. Este fenómeno, denominado cavitación, fragmenta las gotas mediante ondas de choque locales.
La diferencia en la velocidad del flujo dentro de la sección genera esfuerzos de cizallamiento (shear). La gota es estirada a diferentes velocidades desde cada lado, se alarga y finalmente se rompe.
El chorro de alta velocidad que sale del espacio de la válvula impacta contra el anillo de impacto. Las gotas grandes que quedan se dividen debido a este impacto.
En el caso de la leche, el resultado puede medirse. Los glóbulos de grasa de 3-10 µm de diámetro presentes en la leche natural se reducen a un rango de 0,5-2 µm después del proceso y el área superficial total de la fase grasa aumenta entre cuatro y seis veces. La caseína y las proteínas del suero cubren inmediatamente esta nueva superficie expuesta; las gotas ya no vuelven a unirse y no se forma una capa de nata.
Homogeneización de una y dos etapas
En una sola etapa hay una única válvula y toda la caída de presión se produce en ella. El problema es que las gotas fragmentadas tienden a aglomerarse en cuanto salen de la válvula, especialmente en productos con un alto contenido de grasa.
En un sistema de dos etapas, se coloca una segunda válvula de baja presión detrás de la primera. Normalmente se utiliza una distribución como 150/50 bar: la primera válvula fragmenta las gotas y la segunda dispersa los aglomerados formados y estabiliza el flujo. En las líneas de leche de consumo, ayran y yogur, la doble etapa es prácticamente un estándar. Sin embargo, en algunos procesos en los que se desea cierta aglomeración, como la nata y la mantequilla, se prefiere una sola etapa.
El homogeneizador calienta el producto
Casi toda la energía consumida se transforma en calor. Como regla práctica, la temperatura del producto aumenta entre 2 y 2,5 °C por cada 100 bar. En una línea que funciona a 400 bar, esto significa un aumento de aproximadamente 10 °C, que debe incluirse en los cálculos de pasteurización y enfriamiento. En formulaciones sensibles al calor, esto por sí solo puede modificar la selección de presión.
Tipos de homogeneizadores
No todas las máquinas comercializadas con el nombre de «homogeneizador» realizan el mismo trabajo ni a la misma escala. La diferencia está determinada por el tamaño de partícula que se puede alcanzar y por la viscosidad del producto.
Homogeneizador de alta presión (tipo válvula)
Es el tipo más utilizado en la industria. Funciona entre 200 y 1.500 bar, puede alcanzar niveles submicrónicos y operar de forma continua en líneas de gran capacidad. Es un equipo estándar para leche, bebidas, salsas, cremas cosméticas y emulsiones farmacéuticas. Los modelos de homogeneizadores de alta presión de HOMMAK, con capacidades de entre 20 L/h y 30.000 L/h, pertenecen a esta categoría.
Homogeneizadores rotor-estator (mezcladores de alto cizallamiento)
Generan un intenso cizallamiento en el estrecho espacio entre un rotor que gira rápidamente y un estator fijo. Proporcionan una distribución más gruesa que los sistemas de válvula (normalmente de 1-20 µm), pero son mucho más prácticos para disolver materiales en polvo en líquidos, dispersar gomas y estabilizantes y procesar productos viscosos. Pueden funcionar dentro de un tanque o en línea.
Dentro de este grupo, los mezcladores de alto cizallamiento, el MicroCut con cuchillas de tungsteno y el mezclador en línea MicroMix multietapa responden a diferentes necesidades. En la mayoría de las plantas, los sistemas rotor-estator y de válvula no son alternativas entre sí, sino dos etapas diferentes de la misma línea: primero la dispersión y después la homogeneización.
Molino coloidal
Cuenta con un espacio ajustable entre un rotor y un estator cónicos. Se utiliza en productos de alta viscosidad y con fibras, como tahini, mostaza y purés de frutas. Como el espacio se ajusta mecánicamente, el tamaño de partícula depende del operador.
Homogeneizador ultrasónico
Fragmenta las partículas mediante la cavitación generada por ondas ultrasónicas en el líquido. Es muy eficaz a escala de laboratorio; de hecho, estudios comparativos muestran que, bajo determinadas condiciones, puede producir diámetros de glóbulo más pequeños que la homogeneización convencional. Al pasar a escala industrial, la eficiencia energética y el desgaste de la sonda se convierten en factores limitantes, por lo que no es habitual en grandes líneas de producción.
Homogeneizadores de laboratorio y plantas piloto
Se utilizan para el desarrollo de formulaciones, la ruptura celular y los estudios de escalado. Pueden alcanzar presiones muy elevadas con pequeños volúmenes; para capacidades de 25-500 L/h, un rango típico es de 1.000-1.500 bar. Los ajustes de presión y de etapas validados durante la I+D determinan las especificaciones de la máquina de producción.
Tabla comparativa
| Tipo | Tamaño de partícula típico | Rango de funcionamiento | Aplicación más adecuada |
|---|---|---|---|
| Tipo válvula de alta presión | 0,1-2 µm | 200-1.500 bar | Leche, bebidas, emulsiones, productos farmacéuticos |
| Rotor-estator / alto cizallamiento | 1-20 µm | Alrededor de 3.000 rpm | Disolución de polvos, dispersión de gomas, productos viscosos |
| Molino coloidal | 5-50 µm | Espacio ajustable | Tahini, mostaza, purés, productos fibrosos |
| Ultrasónico | 0,1-1 µm | Alrededor de 20 kHz | Laboratorio, pequeños volúmenes |
| Tipo laboratorio / piloto | 0,05-1 µm | 400-1.500 bar | Desarrollo de formulaciones, ruptura celular |
Ámbitos de aplicación del homogeneizador
Leche y productos lácteos
Es el ámbito de aplicación más antiguo y de mayor tamaño. La homogeneización evita la separación de la nata, hace que la leche adquiera un color más blanco, mejora la estructura del gel y la capacidad de retención de agua del yogur y, en los helados, reduce la formación de cristales de hielo, proporcionando una textura más cremosa. En productos como el queso crema y el requesón, se trata directamente de una cuestión de untabilidad. Para obtener más información, puede consultar nuestra página de soluciones de homogeneización para leche y productos lácteos.
Alimentos y bebidas
Evita la sedimentación de la pulpa en los zumos de frutas, la separación de fases en las salsas y la formación de sedimentos en las bebidas de origen vegetal. En la mayonesa y el kétchup, la homogeneización es la etapa que determina la viscosidad y la sensación en boca. Como la emulsión se estabiliza, en muchas formulaciones también se reduce la cantidad necesaria de estabilizantes y emulsionantes.
Cosmética
En cremas, lociones y champús, el tamaño de las gotas se refleja directamente en la consistencia, el brillo y la vida útil del producto. La homogeneización de alta presión produce emulsiones finas con una distribución estrecha, garantizando que los lotes sean uniformes entre sí.
Productos farmacéuticos y biotecnología
En las suspensiones farmacéuticas, la distribución homogénea del principio activo es un requisito para garantizar la uniformidad de la dosis. En la producción de liposomas y nanoemulsiones se superan los 1.000 bar. En biotecnología, el homogeneizador no es un mezclador, sino un equipo de ruptura celular: las paredes celulares se rompen mecánicamente sin utilizar productos químicos y se liberan las proteínas o enzimas contenidas en su interior. En las aplicaciones de productos farmacéuticos y farmacia, el material de la válvula y el protocolo de limpieza son tan determinantes como la presión.
Química y petroquímica
Se utiliza en la producción de pinturas, detergentes, resinas y grasas lubricantes para garantizar la consistencia de la viscosidad y una distribución estrecha de partículas. En las grasas lubricantes, el refinamiento de la estructura fibrosa del jabón afecta directamente al valor de penetración y a la estabilidad mecánica del producto.
¿Cómo elegir el homogeneizador adecuado?
Al solicitar una oferta, hay otros aspectos que debe revisar además de la presión y la capacidad.
Presión. Seleccione el valor que requiere su producto, no el valor máximo que puede alcanzar. Una presión superior a la necesaria aumenta el consumo energético, el calentamiento y el desgaste de la válvula; en algunos productos, también puede provocar la aglomeración de la grasa y empeorar el resultado.
Capacidad. Calcúlela en función del caudal real de la línea. Como el homogeneizador funciona mediante desplazamiento positivo, no es conveniente mantenerlo funcionando en vacío durante largos periodos.
Viscosidad y temperatura. En productos viscosos, si la presión de alimentación es insuficiente, la bomba puede entrar en cavitación. Esta es una de las causas más comunes de reducción de la vida útil de los pistones y las válvulas.
Higiene y limpieza. En las líneas alimentarias, lácteas y farmacéuticas, la compatibilidad con CIP, la rugosidad superficial y el material de las juntas no son aspectos negociables.
Consumo energético y velocidad de los pistones. Puede existir una diferencia significativa en el consumo de kW entre dos máquinas con la misma capacidad. Las máquinas que funcionan a una velocidad de pistón más baja generan menos vibraciones y prolongan los intervalos de sustitución de piezas de repuesto.
Servicio y repuestos. Las válvulas, los asientos y los pistones son piezas sometidas a desgaste. El plazo de suministro de estas piezas equivale al tiempo de parada de su línea.
Rangos de presión aproximados según el producto
| Producto / aplicación | Presión típica |
|---|---|
| Leche de consumo, ayran, yogur | 150-250 bar |
| Mezcla para helado, nata, queso crema | 200-400 bar |
| Salsas, mayonesa, zumos de frutas | 200-350 bar |
| Cremas y lociones cosméticas | 300-600 bar |
| Grasas lubricantes, pinturas, resinas | 400-800 bar |
| Nanoemulsiones, liposomas | 800-1.500 bar |
| Ruptura celular (biotecnología) | 1.000-2.000 bar |
La tabla es un punto de partida. El valor exacto se determina mediante pruebas piloto en función de la formulación y del tamaño de partícula objetivo.
Cuatro errores frecuentes que encontramos en campo
Ajustar la presión por encima de lo necesario. Aquí no se aplica la regla de «cuanto más, mejor». Una presión excesiva consume energía, calienta el producto y, en algunas formulaciones, puede provocar la aglomeración.
Colocar el homogeneizador en el lado incorrecto del tratamiento térmico. En la leche, el homogeneizador suele entrar en funcionamiento después de la sección de calentamiento del pasteurizador, aproximadamente a 60-70 °C. Homogeneizar el producto frío reduce tanto la eficiencia como la exigencia sobre la máquina.
Continuar la producción con una válvula desgastada. A medida que se desgastan las superficies de la válvula y del asiento, se obtiene una distribución de partículas diferente con el mismo valor de presión. Aunque el producto cumpla las especificaciones, su vida útil puede reducirse. Incluir la medición del tamaño de partícula en la lista de controles periódicos permite detectar este tipo de desviaciones de forma temprana.
Descuidar la línea de alimentación. Si no existe suficiente carga neta positiva de aspiración en la entrada de la bomba, comienza la cavitación. El resultado: ruido, vibración y pistones que fallan prematuramente.
Preguntas frecuentes
¿Para qué sirve un homogeneizador? El homogeneizador reduce el tamaño de las gotas de grasa y de las partículas sólidas presentes en el producto líquido, evitando que la mezcla se separe. Mejora la viscosidad, el color, la textura y la vida útil del producto. Como la emulsión se estabiliza, en muchas formulaciones también disminuye la necesidad de estabilizantes y emulsionantes.
¿A qué presión trabaja un homogeneizador? Depende de la aplicación y puede variar entre 150 y 2.000 bar. En la producción de leche y bebidas, 150-250 bar suele ser suficiente. En emulsiones cosméticas se utilizan 300-600 bar, en la producción de nanoemulsiones y liposomas valores superiores a 800 bar y, en la ruptura celular, valores superiores a 1.000 bar.
¿Cuál es la diferencia entre un homogeneizador y un mezclador? El mezclador combina los componentes entre sí, mientras que el homogeneizador fragmenta las partículas. Un mezclador no puede producir gotas submicrónicas; el producto que sale de un homogeneizador se encuentra en forma de una emulsión físicamente estable. En la práctica, ambos suelen complementarse: el mezclador realiza la preparación previa y el homogeneizador proporciona el tamaño final.
¿Qué es la leche homogeneizada? La leche homogeneizada es leche cuyos glóbulos de grasa se han reducido a un rango de 0,5-2 µm mediante un homogeneizador de alta presión. No se forma una capa de nata en la superficie y la grasa se distribuye uniformemente por toda la leche. El proceso no modifica la composición nutricional de la leche; el contenido de grasa, proteínas y minerales permanece igual.
¿De qué depende el precio de un homogeneizador? Los principales factores que determinan el precio son la capacidad (L/h), la presión máxima de funcionamiento, los materiales de las válvulas y los pistones, el nivel de automatización y los requisitos de diseño higiénico. Puede existir una diferencia considerable entre dos máquinas de la misma capacidad, una de 200 bar y otra de 1.000 bar, por lo que la oferta debe basarse en el análisis del proceso en lugar de en un precio de lista.
¿Todos los productos deben homogeneizarse? No. En la producción de quesos duros y semiduros, utilizar leche homogeneizada ablanda demasiado la cuajada y dificulta la eliminación del suero. En la producción de mantequilla, en cambio, se desea que los glóbulos de grasa permanezcan unidos. La homogeneización es una etapa cuya necesidad se determina según el producto.
El homogeneizador es una máquina que modifica de forma permanente la estructura física de un producto líquido. Lo que hace es sencillo: aplica presión y fragmenta las partículas. Obtener el resultado correcto, sin embargo, depende de la configuración conjunta de la presión, el número de etapas, el diseño de la válvula y la ubicación del equipo en la línea.
HOMMAK fabrica homogeneizadores de alta presión y bombas de pistones desde 2004. Contamos con más de 3.000 unidades activas en funcionamiento en todo el mundo y las máquinas se diseñan de acuerdo con el proceso del cliente.
Si desea hablar sobre qué presión y capacidad son adecuadas para su producto, puede ponerse en contacto con nosotros a través de nuestro formulario de solicitud de oferta.