Homogeneización parcial (de flujo parcial): una forma de reducir la inversión y el coste energético
Va a comprar un homogeneizador para una línea láctea y el presupuesto indica la capacidad de toda la línea: 10.000 L/h. Pero ¿realmente necesita esta máquina procesar 10.000 L/h? En la mayoría de las líneas de leche de consumo y de base para yogur, no. Con la homogeneización parcial (homogeneización de flujo parcial) puede lograr el mismo resultado procesando toda la grasa en solo alrededor de un tercio del caudal.
En este artículo explicamos cómo funciona el método, cuánta diferencia supone en capacidad y energía, en qué líneas no se puede aplicar y cómo configurarlo correctamente. Si quiere repasar primero el principio general, consulte nuestro artículo qué es un homogeneizador y cómo funciona .
¿Qué es la homogeneización parcial?
La homogeneización parcial es un método en el que no se homogeneiza toda la leche, sino solo una fracción con mayor contenido graso: la nata. La leche se separa primero en un separador en leche desnatada y nata. La nata se homogeneiza, luego se vuelve a mezclar con la leche desnatada y en ese punto se completa la estandarización.
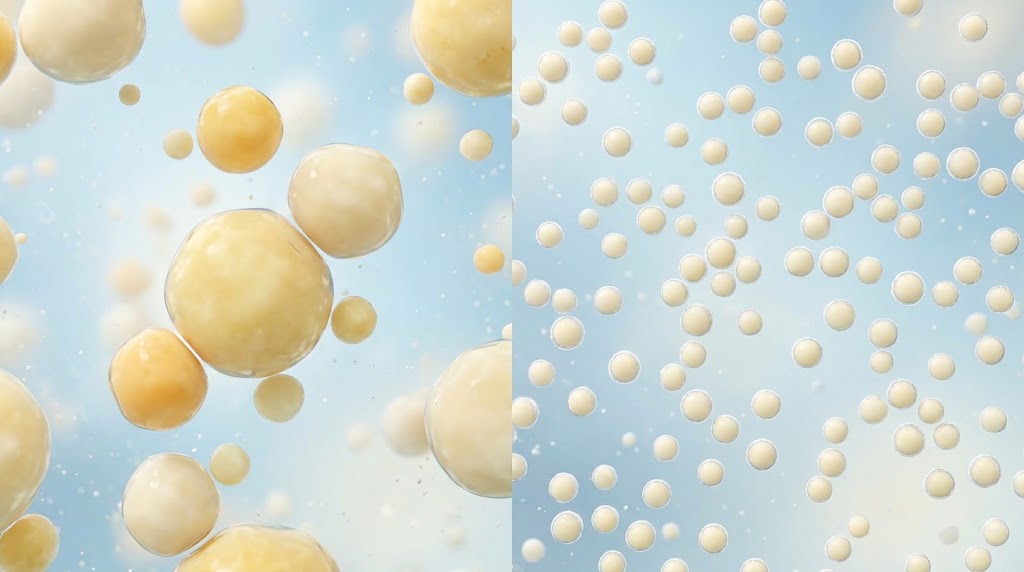
La lógica es sencilla. El objetivo de la homogeneización es reducir el tamaño de los glóbulos de grasa. La leche desnatada casi no contiene grasa que fragmentar. Pasarla por alta presión consume energía y agranda la máquina, pero no aporta nada al resultado. El flujo de nata, en cambio, transporta casi toda la grasa.
| Homogeneización de flujo total | Homogeneización parcial (de flujo parcial) | |
|---|---|---|
| Flujo procesado | Toda la leche | Solo la fracción de nata |
| Capacidad del homogeneizador | Igual al caudal de la línea | Aproximadamente el 25-40 % del caudal de la línea |
| Equipo adicional | No requerido | Separador y línea de estandarización |
| Consumo de energía | Alto | Notablemente menor |
| Control de la fase grasa | Toda la leche | Nata (toda la grasa) |
| Líneas adecuadas | Ayran, yogur, líneas que parten de leche cruda | Leche de consumo y líneas de base láctea con separador |
¿Por qué funciona? Un cálculo de capacidad sencillo
Pongámosle números. Considere una línea de 10.000 L/h que procesa leche estandarizada con 3,5 % de grasa. Por esta línea circulan unos 350 kg de grasa cada hora. Si obtiene del separador una nata con 10 % de grasa, el flujo de nata que transporta esa grasa es de unos 3.500 L/h. La leche desnatada (unos 6.500 L/h) nunca entra en el homogeneizador.
- En flujo total, la máquina procesa 10.000 L/h.
- En flujo parcial, la máquina procesa 3.500 L/h.
- Como la carga de la bomba y del motor disminuye en proporción al caudal procesado, a presión aproximadamente igual, el consumo de energía también baja en torno a dos tercios.
Es una estimación; el valor real varía según la estandarización de grasa de la línea, el contenido graso de la nata y el ajuste de presión. Pero el orden de magnitud es correcto: se dimensiona el homogeneizador para el flujo que transporta la grasa, no para toda la línea.
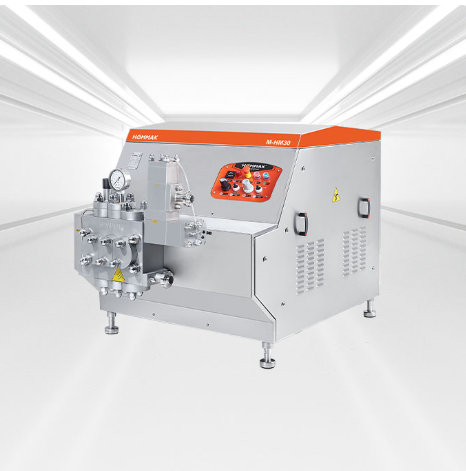
Con los valores del catálogo de HOMMAK, para 10.000 L/h a 200 bar haría falta un modelo como el N-G10, mientras que para un flujo de nata de 3.500 L/h suele bastar una máquina de la clase A-HM60, con capacidad de 5.000 L/h a 200 bar. La diferencia no es solo el precio de compra. También se reducen la potencia del motor, las necesidades de transformador y cuadro eléctrico, la cimentación, el caudal de CIP y el juego de repuestos. El modelo exacto para su planta solo puede elegirse a partir de los datos de producto y presión; puede ver la gama en nuestra página de homogeneizadores de alta presión .
¿Por qué es crítico el contenido graso de la nata?
El error más común en la homogeneización parcial es mantener demasiado alto el contenido graso de la nata. La razón es esta: cuando la homogeneización reduce el tamaño de los glóbulos de grasa, la superficie total de grasa aumenta varias veces. Esta nueva superficie debe recubrirse de proteína (especialmente caseína). La cantidad de proteína en la fase de nata es limitada. Si el contenido graso es demasiado alto, las nuevas superficies no pueden recubrirse, las gotitas se pegan y se forman agregados de grasa. El resultado es lo contrario de lo que se busca: un producto homogeneizado pero aglomerado.
En la práctica se utiliza el siguiente marco:
- El contenido graso de la nata que se homogeneiza suele mantenerse en el rango del 10-12 %. Por encima, el riesgo de aglomeración aumenta notablemente.
- A medida que sube el contenido graso, la segunda etapa (la segunda válvula de baja presión) se vuelve aún más importante para dispersar los agregados.
- La nata puede llevarse a este nivel diluyéndola parcialmente con leche cruda o leche desnatada.
El valor exacto depende del producto, del contenido proteico y del diámetro de glóbulo objetivo, por lo que no conviene fiarse de una cifra fija sin una prueba piloto.
Diseño de la línea: equipos y orden
Una línea típica de homogeneización parcial funciona en este orden:
- La leche cruda se calienta (normalmente a 55-65 °C) y se envía al separador.
- El separador separa la leche desnatada y la nata.
- La nata que se va a homogeneizar se ajusta a un contenido graso de alrededor del 10-12 %; la nata demasiado grasa se diluye con leche desnatada.
- La nata se procesa en el homogeneizador en el rango de 150-250 bar (una o dos etapas).
- La nata homogeneizada se mezcla en línea con la leche desnatada.
- La mezcla pasa a la pasteurización (aquí interviene la unidad de pasteurización HTST ).
Si dos detalles se configuran mal, el ahorro se pierde. El primero es la temperatura del homogeneizador: la homogeneización es eficaz con el producto a 55-70 °C; en nata fría la grasa está en parte sólida, por lo que los glóbulos no se fragmentan bien. El segundo es el punto de remezcla: la nata homogeneizada debe mezclarse con la leche desnatada con caudal controlado antes del pasteurizador, y el contenido graso debe medirse en la línea.
¿En qué líneas no es adecuada la homogeneización parcial?
Este no es el método correcto para todas las plantas. Se prefiere la homogeneización de flujo total en los siguientes casos:
- Si no hay separador. La homogeneización parcial necesita un separador. Si su línea actual no lo tiene, la inversión en un separador puede consumir la ganancia.
- Líneas de ayran y yogur. En estos productos el objetivo no es solo reducir el glóbulo de grasa, sino también influir en la red proteica y en la capacidad de retención de agua. Homogeneizar toda la base láctea es la opción más segura para la textura. Lo explicamos en nuestro artículo sobre el papel de los homogeneizadores en los productos lácteos fermentados .
- Plantas pequeñas de bajo caudal. En líneas de 1.000-2.000 L/h, el coste del separador y de tuberías adicionales puede superar la ganancia de un homogeneizador más pequeño.
- Plantas que cambian de receta con mucha frecuencia. En líneas que trabajan con distintos contenidos grasos y cambian a menudo de producto, controlar un flujo parcial es más difícil.
- Productos de larga vida útil (UHT/ESL). Para estos no existe una solución única obligatoria; decidir si homogeneizar antes o después del UHT es una decisión de ingeniería aparte.
Lista de verificación para la decisión de inversión
Antes de decidir si el flujo parcial le conviene, aclare las respuestas a estas preguntas:
- ¿Hay un separador en la línea o habrá que comprarlo?
- ¿Cuál es el volumen diario de leche y cuáles son los tipos de producto?
- ¿El contenido graso del producto final es fijo o variable?
- ¿Puede medir y controlar el contenido graso de la nata en la línea?
- ¿Dónde se instalará el homogeneizador respecto al pasteurizador?
- ¿Hay un plan de aumento de capacidad? Si la línea crece en el futuro, ¿seguirá siendo suficiente un homogeneizador de flujo parcial?
La última pregunta es importante. Una máquina elegida hoy para 3.500 L/h quedará corta si la línea crece a 15.000 L/h. Si tiene un plan de crecimiento para la línea, debe indicarlo en la fase de presupuesto.
Los tres errores más frecuentes en campo
La homogeneización parcial es sencilla sobre el papel. En campo se repiten tres errores que erosionan el ahorro.
Trabajar sin medir el contenido graso. Si el contenido graso de la nata supera el objetivo, los glóbulos se pegan y se aglomeran durante la homogeneización, y el cremado vuelve. Si baja del objetivo, el homogeneizador procesa leche fina innecesariamente y el ahorro se pierde. La medición en línea de la grasa, o al menos un muestreo regular, es el seguro de todo el montaje.
Copiar la presión de la línea de leche. El ajuste habitual de 150/50 bar en la homogeneización de flujo total puede no ser directamente válido para la nata. En un flujo con alto contenido graso, una presión excesiva puede aumentar la aglomeración. Determine la presión mediante una prueba piloto, según el contenido graso de la nata.
Descuidar la alimentación del homogeneizador. La nata es viscosa y debe llegar a la entrada del homogeneizador de forma uniforme, sin burbujas y con presión estable. Si el nivel del depósito de alimentación fluctúa, el pistón da golpes en vacío, la bomba vibra y el ajuste de la válvula pierde sentido. Un pequeño depósito de pre-alimentación y el diámetro de tubería correcto suelen bastar.
Comparación de inversión: ¿en qué fijarse?
Un «homogeneizador más pequeño» es solo una partida del ahorro. Al comparar el montaje de flujo parcial con el de flujo total, ponga estas partidas una al lado de otra:
| Partida | Homogeneización de flujo total | Homogeneización parcial |
|---|---|---|
| Capacidad del homogeneizador | Caudal total de leche | Solo caudal de nata |
| Motor e infraestructura eléctrica | Motor grande, cuadro y cable de mayor capacidad | Motor más pequeño |
| Consumo de energía | Alto | Menor, en proporción al caudal de nata |
| Separador y bomba adicional | Puede no ser necesario (si ya existe) | Se usa el separador existente; puede hacer falta bomba y tubería adicionales |
| Automatización | Sencilla | Medición adicional para el contenido graso y el control del caudal |
| Repuestos y mantenimiento | Juegos de pistones y juntas más grandes | Juegos más pequeños |
| Flexibilidad | Todos los productos en la misma línea | Requiere configuración según el producto |
La decisión debe tomarse solo después de rellenar cada fila de la tabla con las cifras de su propia planta. Si la planta ya tiene un separador, la homogeneización parcial resulta mucho más atractiva. Si no hay separador, la inversión adicional recupera parte del ahorro.
Preguntas frecuentes
¿Qué es la homogeneización parcial?
La homogeneización parcial es un método en el que no se homogeneiza toda la leche, sino solo la fracción de nata con mayor contenido graso. La leche se separa en leche desnatada y nata en un separador, la nata se homogeneiza y luego se reúne con la leche desnatada. Así puede usarse un homogeneizador de menor capacidad.
¿Cuánta energía ahorra la homogeneización parcial?
La energía del homogeneizador es aproximadamente proporcional al caudal procesado. Como el flujo de nata supone alrededor del 25-40 % del flujo total, según la estandarización de grasa de la línea, cabe esperar una reducción similar en el consumo de energía del homogeneizador. El ahorro real debe calcularse para su planta, teniendo en cuenta la energía del separador y de la bomba adicional.
¿Por qué el contenido graso de la nata no debe superar el 10-12 % en la homogeneización?
La homogeneización aumenta la superficie de grasa y la nueva superficie debe recubrirse de proteína. La proteína de la nata es limitada. Si el contenido graso es demasiado alto, las superficies no pueden recubrirse y los glóbulos se fusionan formando agregados de grasa. Por eso en la práctica se mantiene en torno al 10-12 % y se utiliza una válvula de segunda etapa.
¿Se puede aplicar la homogeneización parcial al ayran y al yogur?
En estos productos se suele homogeneizar toda la base láctea, porque la homogeneización afecta no solo al glóbulo de grasa, sino también a la red proteica y a la capacidad de retención de agua. La homogeneización parcial puede probarse en algunas líneas de yogur, pero no se recomienda el cambio sin pruebas de textura y sinéresis.
¿Qué presión se usa en la homogeneización parcial?
Para leche y nata se utiliza generalmente el rango de 150-250 bar. En funcionamiento de dos etapas, la primera se ajusta a presión alta y la segunda a presión baja. Los valores exactos dependen del contenido graso, la temperatura y el diámetro de glóbulo objetivo, y deben confirmarse mediante prueba piloto.
Haga que lo calculen para su línea
Que sea más adecuado el flujo parcial o el total depende de su estandarización de grasa, de su equipo actual y de su plan de crecimiento. Comparta su volumen diario de leche, sus tipos de producto y el esquema de su línea actual, y los ingenieros de HOMMAK compararán los dos métodos en capacidad, energía e inversión. Puede empezar rellenando el formulario de presupuesto .