
Dondurma Miksi Homojenizasyonu: Basınç, Sıcaklık ve Kremsi Doku
Aynı reçeteyle iki farklı tesiste üretilen iki dondurma, ağızda bambaşka hissedebilir. Biri kadife gibi erirken diğeri kumlu, ya da fazla “yapışkan” kalır. Fark çoğu zaman şekerde veya süt tozunda değil, mix hazırlama hattındadır ve dondurma homojenizatörü bu hattın doku üzerindeki en etkili makinesidir.
Bu yazıda dondurma miksinin homojenizasyonunda basınç, kademe ve sıcaklığın doku ile ilişkisini, hatalı ayarın hangi kusurlara yol açtığını ve tesisiniz için makine seçerken nelere bakmanız gerektiğini anlatıyoruz.
Dondurma miksi neden homojenize edilir?
Dondurma miksi bir yağ-su emülsiyonudur: süt veya krema kaynaklı yağ (çoğunlukla %8-16), yağsız süt katısı, şeker, stabilizatör ve emülgatör. Karıştırma tankından çıkan karışımda yağ globülleri farklı boyuttadır ve bir bölümü iridir. Homojenizatör bu globülleri yaklaşık 1 µm civarına indirir.
Bunun mix ve dondurma üzerinde dört doğrudan etkisi vardır:
- Yağ ayrışmasını önler. Yaşlandırma tankında ve dondurma makinesine beslemede kaymak tabakası oluşmaz.
- Gövde ve ağız hissini düzeltir. Küçük ve çok sayıda globül mixin daha viskoz ve daha kremsi algılanmasını sağlar.
- Hava tutmayı iyileştirir. Donma sırasında yağ globülleri hava kabarcıklarını çevreleyen bir yapı kurar. Düzgün dağılmış yağ, daha kararlı bir köpük demektir.
- Yaşlandırma süresini kısaltabilir. Daha ince ve eşit dağılan yağ fazı, stabilizatörün hidrasyonu ile birlikte mixin olgunlaşmasını hızlandırır.
HOMMAK’ın yüksek basınçlı homojenizatör sayfasında dondurma üretimi, yağ globüllerini stabilize ederek buz kristalleşmesi problemini azaltan ve daha kremsi bir doku veren uygulama olarak yer alır.
Hat üzerindeki yeri: pastörizasyondan önce mi, sonra mı?
Tipik dondurma hattı şöyle ilerler: ham maddeler 40-50 °C’de karıştırılır, mix 65-70 °C’ye ısıtılır, homojenize edilir, pastörize edilir, 2-4 °C’ye soğutulur ve yaşlandırma tankında en az 4 saat bekletilir. Ardından dondurma makinesinde donar ve sertleştirme odasına geçer.
Pratikte iki yerleşim görülür:
- Pastörizasyondan önce homojenizasyon. En yaygın düzen. Mix ön ısıtma sıcaklığında (65-75 °C) homojenizatöre girer, sonra pastörizatöre gider. Isıl işlem homojenizatörden çıkan mikrobiyolojik yükü de yok eder.
- Pastörizasyondan sonra homojenizasyon. Bazı sürekli hatlarda pastörizatör çıkışında yapılır. Bu durumda homojenizatör hijyenik olarak daha hassas çalıştırılmalı ve CIP programı buna göre kurgulanmalıdır.
Her iki durumda da yağın tamamen sıvı olması için mix sıcaklığı yaklaşık 65 °C’nin altına düşmemelidir. Soğuk mixte yağ kısmen katıdır ve düzgün parçalanamaz.
Basınç ve kademe: dondurmada “daha fazla” neden iyi değil
Dondurma miksi için tipik yaklaşım çift kademelidir:
| Parametre | Tipik aralık | Not |
|---|---|---|
| Birinci kademe | 140-210 bar | Yağ globüllerini parçalar |
| İkinci kademe | 30-50 bar | Oluşan kümeleri dağıtır |
| Sıcaklık | 65-75 °C | Yağın tamamen sıvı olması gerekir |
| Hedef globül çapı | 0,5-1,5 µm | Reçeteye göre değişir |
| Yağ oranı yüksek mixte (%12 ve üzeri) | Basınç düşürülür, ikinci kademe payı artırılır | Kümelenme riskini azaltır |
Yüksek yağ oranlarında basıncı yükseltmek ters tepebilir. Yağ yüzey alanı çok arttığında protein yeni yüzeyleri yeterince kaplayamaz, globüller birbirine yapışır ve mixin viskozitesi gereğinden fazla yükselir. Bu mix pompalanması zor, dondurma makinesinde “yapışkan” davranan ve hava tutmakta zorlanan bir ürüne dönüşür. Aynı şey tek kademeli çalışmada da görülür, ikinci kademenin işlevi tam olarak bu kümeleri açmaktır. Basınç değerleri bir başlangıç noktasıdır; reçeteye göre pilot denemeyle doğrulanmalıdır.
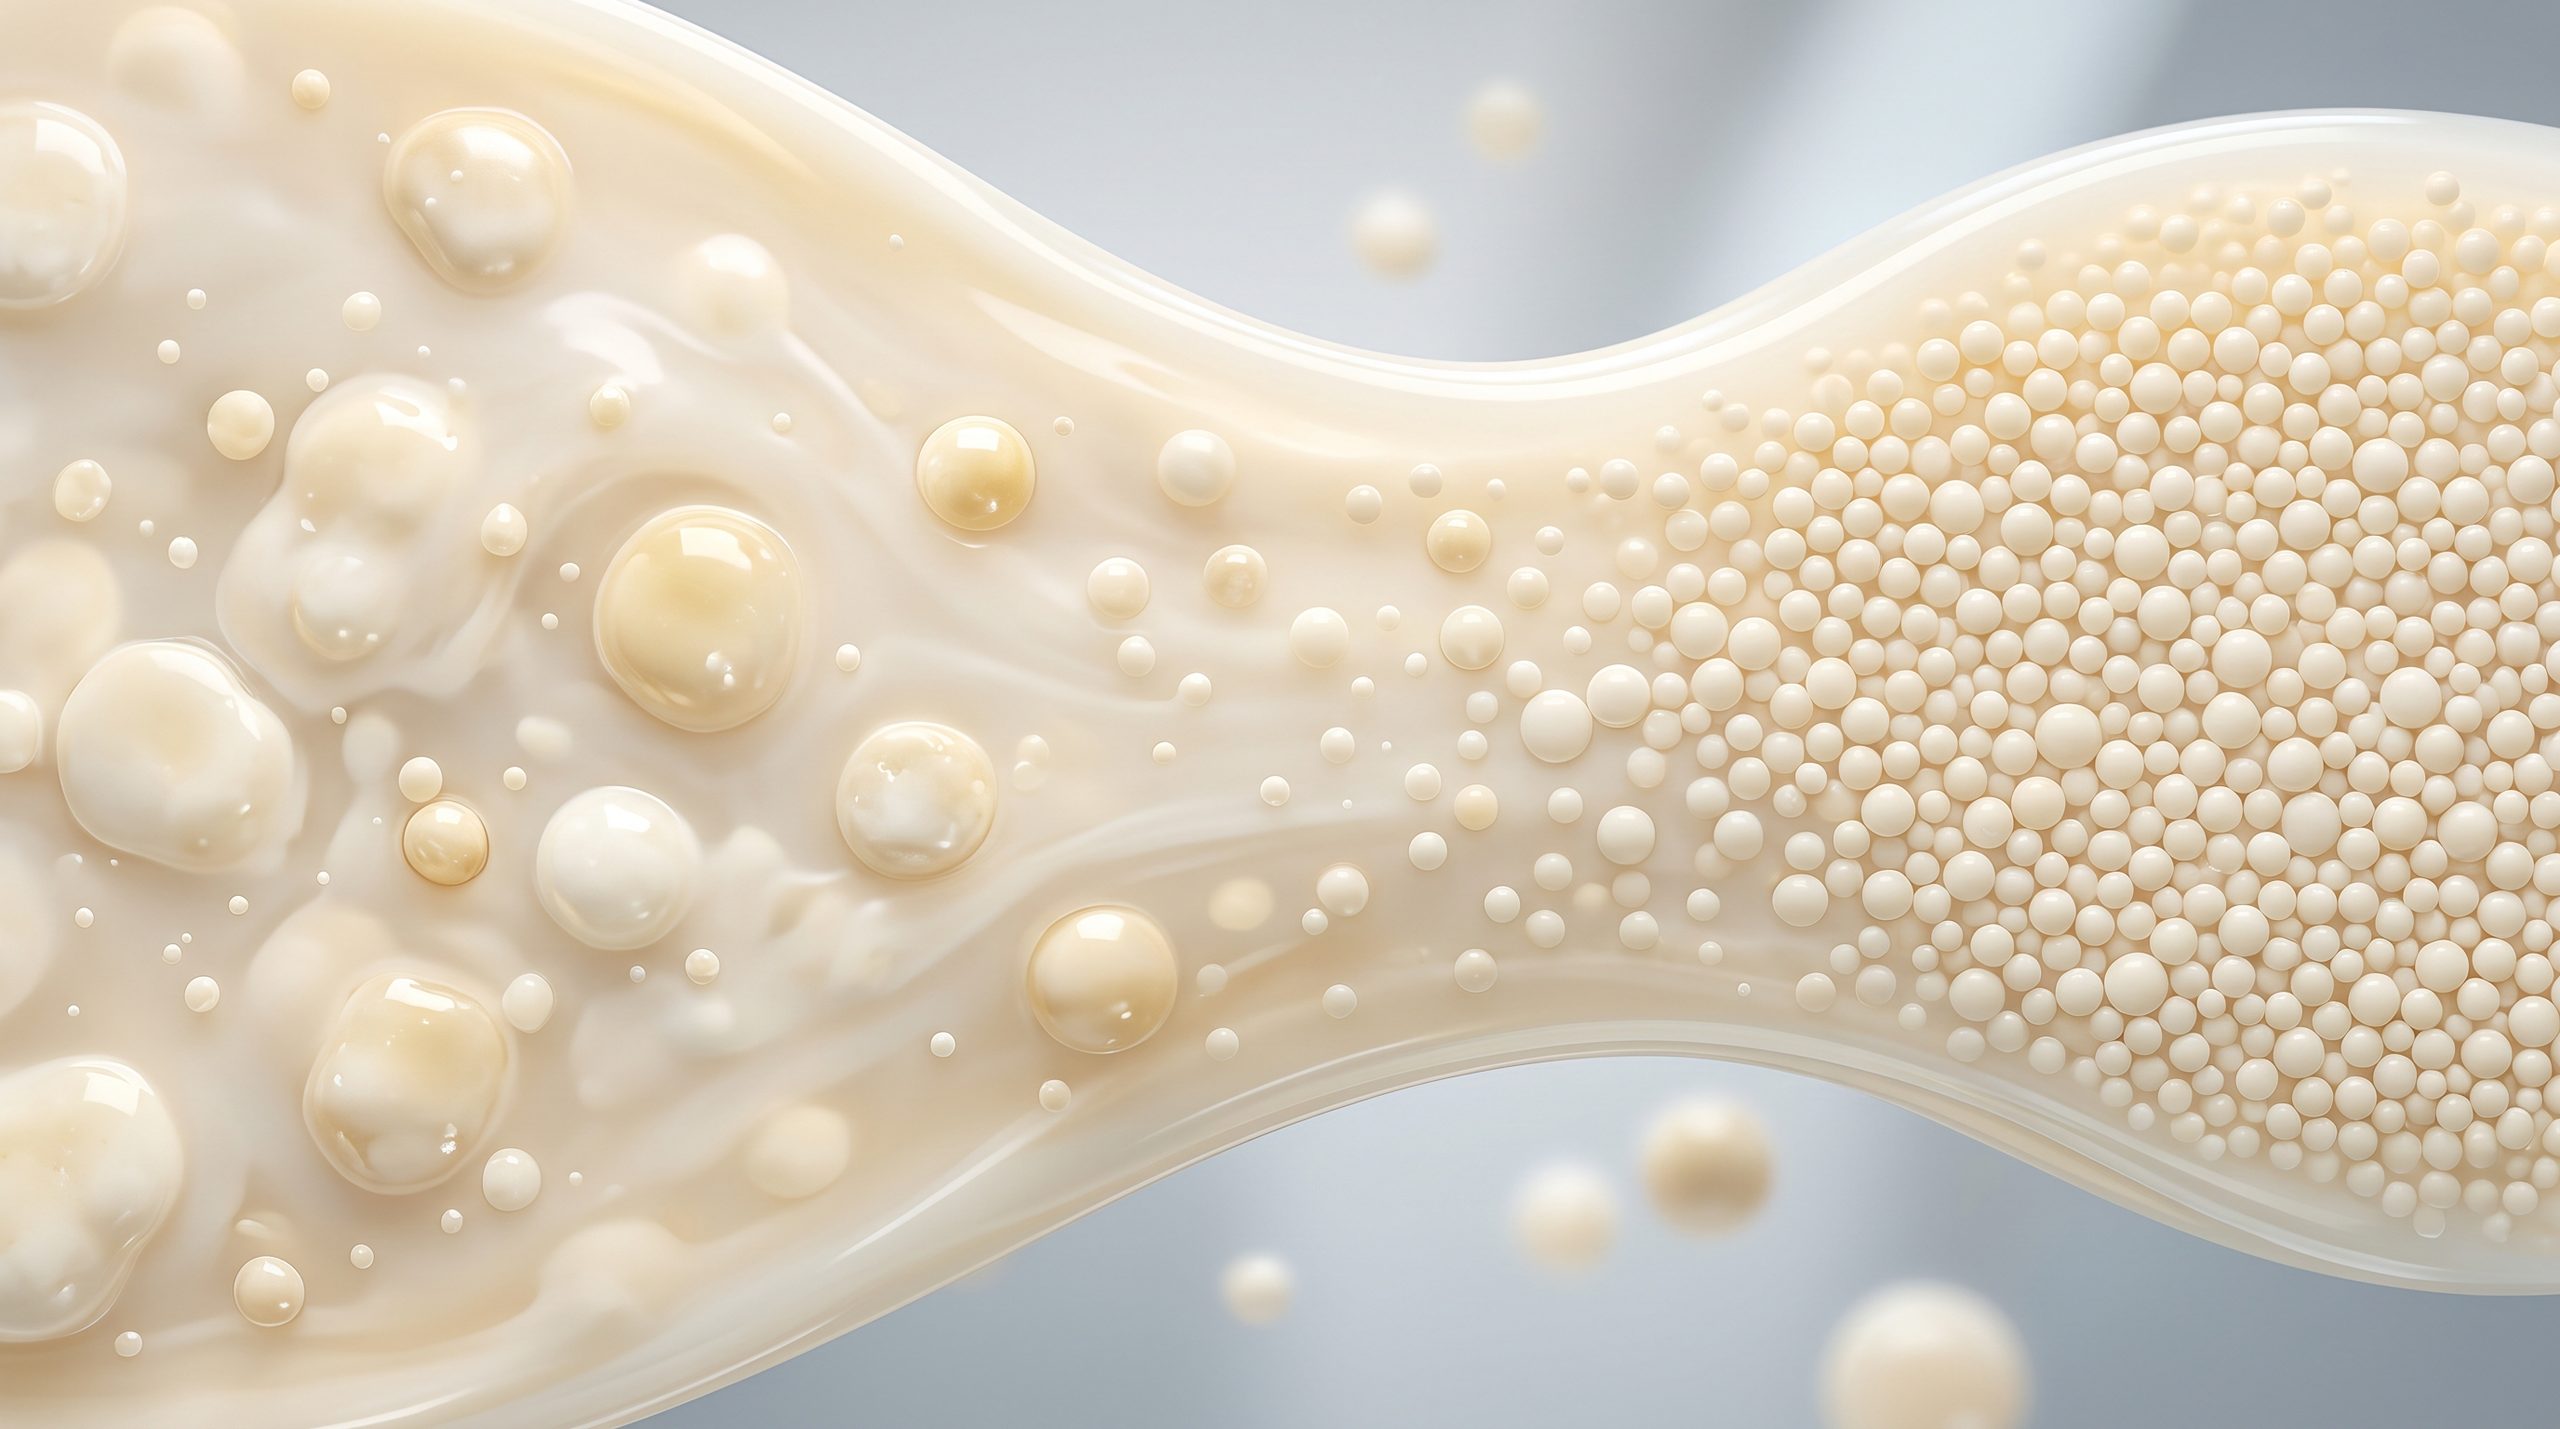
Homojenizasyon donma sırasında ne yapar? (kısmi birleşme meselesi)
Dondurma dokusunu anlamak için tek bir olgu yeterlidir: kısmi yağ birleşmesi (partial coalescence). Dondurma makinesinde mix hem donar hem de çalkalanır. Yağ globülleri kısmen kristalleşmiştir ve emülgatör, globül yüzeyindeki proteini ittiğinde globüller birbirine kısmen yapışarak bir ağ oluşturur. Bu yağ ağı hava kabarcıklarının etrafını sarar ve dondurmaya kuru, sert, erime sırasında şeklini koruyan bir yapı kazandırır.
Homojenizasyon burada denge unsurudur:
- Yetersiz homojenizasyonda globüller iri kalır, mixte kaymaklanma olur ve donma sırasında kontrolsüz yağ topaklanması görülebilir.
- Aşırı homojenizasyonda globüller çok küçük ve çok kararlı hale gelir, kısmi birleşme yeterince olmaz. Dondurma “ıslak” kalır, çabuk erir, şeklini kaybeder.
Yani hedef, mümkün olan en küçük globül değil, reçetenin emülgatör sistemiyle uyumlu bir globül dağılımıdır. Bu yüzden emülgatör ve homojenizasyon ayarı birlikte tasarlanır.
Hatalı homojenizasyonun belirtileri
| Gözlem | Olası homojenizasyon kaynaklı neden |
|---|---|
| Mix kaymak bağlıyor, yaşlandırma tankında yağ yüzeyde | Basınç düşük, sıcaklık düşük veya valf aşınmış |
| Mix aşırı koyu, pompalanması zor | Yağ oranına göre fazla basınç, tek kademe, kümelenme |
| Düşük hacim artışı (overrun), köpük kararsız | Yetersiz yağ dağılımı veya aşırı homojenizasyon |
| Erime hızlı, şekil koruma zayıf | Aşırı homojenizasyon, kısmi birleşme yetersiz |
| Dondurmada yağ topakları, tereyağımsı tat | Aşırı çalkalama veya yetersiz protein yüzey kaplaması |
| Kum gibi hissedilen doku | Çoğunlukla laktoz veya buz kristali kaynaklı; homojenizasyonla tek başına çözülmez |
Sonuncusunu ayrıca vurgulayalım: kumlu doku her zaman homojenizasyon sorunu değildir. Laktoz kristalleşmesi, ısı şoku ve düşük katı madde oranı da aynı belirtiyi verir. Kök neden analizi yapmadan basınç değiştirmek zaman kaybettirir.
Dondurma tesisi için homojenizatör seçimi
Kapasite
Homojenizatör, mix hazırlama hattının debisine göre seçilir. Batch üretimde mix tankında 500-2.000 litre mix hazırlanıp saatte 1.000-3.000 litrelik bir hızla pastörizatöre ve homojenizatöre beslenir. HOMMAK’ın 200 bar’da 2.000 L/saat kapasiteli F-HM20, 3.000 L/saat kapasiteli M-HM30 ve 5.000 L/saat kapasiteli A-HM60 modelleri, küçük ve orta ölçekli dondurma tesislerinin çoğunu kapsayan aralıktadır (katalog değerleri, ürün sayfasından).
Basınç aralığı
Dondurma için 200-250 bar yeterlidir. Daha yüksek basınç gerektiren modeller satın almak, enerji ve aşınma maliyetini artırır ve sonucu iyileştirmez. Dondurma mixi bu bakımdan, 600 bar ve üzerine çıkan kozmetik ve ilaç uygulamalarından ayrılır.
Mevsimsellik ve esneklik
Birçok dondurma üreticisi yaz aylarında yoğun, kış aylarında düşük kapasiteyle çalışır. Makine seçerken ortalama kapasiteyi değil, yaz tepe talebini ve mümkünse sezon dışı kullanımı (örneğin sütlü tatlı, puding, kefir baz) birlikte düşünmek gerekir. Aynı homojenizatör bu ürünlerde de kullanılabilir.
Hijyen
Mix, süt ürünleri hijyen kurallarına tabidir. CIP uyumu, pürüzsüz iç yüzeyler ve kolay sökülebilen valf grubu bu nedenle önemlidir. CIP hattı ve HTST pastörizasyon ünitesi ile birlikte tasarlanan bir hat, ayrı ayrı alınan ekipmana göre daha az uyum sorunu çıkarır.
Aynı ailede diğer süt ürünleri
Dondurma üretimi yapan tesisler genellikle süt ve süt ürünleri çatısı altında başka ürünler de işler. Süt bazlı ürünlerde homojenizasyonun rolünü süt ve süt ürünleri uygulama alanı sayfamızda ve krem peynir üretiminde homojenizatörün rolü yazımızda ele aldık.
Dondurma tipine göre başlangıç noktaları
Aşağıdaki aralıklar yalnızca deneme için bir başlangıç noktasıdır. Yağ oranı, kuru madde, stabilizatör türü ve emülgatör kullanımı değiştikçe optimum de değişir.
| Ürün | Yağ oranı (yaklaşık) | Kuru madde | Dikkat edilecek nokta |
|---|---|---|---|
| Süt bazlı klasik dondurma | %8-12 | Yüksek | İki kademeli homojenizasyon, kümelenmeyi önlemek için ikinci kademe önemlidir |
| Premium (yüksek yağlı) dondurma | %14-18 | Yüksek | Yüksek yağda basıncı düşük tutmak, kümeleşmeyi önler |
| Düşük yağlı dondurma | %2-5 | Orta | Doku için stabilizatör ve protein dengesi daha belirleyici |
| Bitkisel bazlı dondurma | Değişken | Değişken | Protein kaynağı ve yağ cinsine göre ayrı pilot gerekir |
| Sorbe (süt içermez) | Yok veya çok düşük | Meyve ve şeker | Homojenizasyon çoğunlukla gerekmez; karıştırma ve pastörizasyon öne çıkar |
Pilot deneme planı
Mevcut hattınızı değiştirmeden önce üç basit deneme size güvenilir veri verir:
- Basınç tarama. Aynı miks ile birinci kademe basıncı 3-4 farklı değerde çalıştırın (ikinci kademeyi sabit tutarak). Her numunede viskozite, partikül boyutu ve olgunlaştırma sonrası ağızda his değerlendirmesi yapın.
- Olgunlaştırma süresi. Aynı miks için 4, 8 ve 12 saat olgunlaştırma deneyin. Homojenizasyon sonrası yağ kristalleşmesi ve protein hidrasyonu olgunlaştırma süresine bağlıdır.
- Eriyip akma testi. Dondurulmuş numuneyi oda koşulunda bırakıp erime hızı ve şeklini kaydedin. İyi homojenizasyon ve doğru emülgatör, düzgün ve kontrollü bir erime verir.
Sonuçları kayıt altına alırsanız, mevsimsel sütten gelen değişimleri de yönetmek kolaylaşır.
Sıkça sorulan sorular
Dondurma miksi kaç bar basınçta homojenize edilir?
Dondurma miksi genellikle çift kademeli olarak, birinci kademede 140-210 bar, ikinci kademede 30-50 bar basınçta homojenize edilir. Yağ oranı yüksek karışımlarda basınç düşürülür. Kesin değer reçete, yağ oranı ve emülgatör sistemine göre pilot denemeyle belirlenir.
Dondurma miksi hangi sıcaklıkta homojenize edilir?
Dondurma miksi genellikle 65-75 °C’de homojenize edilir. Bu sıcaklıkta yağ tamamen sıvıdır ve düzgün parçalanır. Soğuk mixte yağ kısmen katı kalır, globüller yeterince küçülmez ve ürünün kaymak bağlama riski artar.
Dondurmada homojenizasyon dokuyu nasıl etkiler?
Homojenizasyon yağ globüllerini küçültür, mixin viskozitesini ve ağızda bıraktığı kremsi hissi artırır, havanın tutulmasını kolaylaştırır. Aşırı homojenizasyon ise kısmi yağ birleşmesini azaltır ve dondurmanın hızlı erimesine, şeklini kaybetmesine yol açabilir.
Dondurma için tek kademeli mi çift kademeli homojenizatör gerekir?
Çoğu dondurma miksi için çift kademeli homojenizatör önerilir. İkinci kademe, birinci kademede oluşan yağ kümelerini dağıtır. Özellikle yağ oranı %10’un üzerindeki karışımlarda ikinci kademe, mixin aşırı koyulaşmasını önler.
Dondurma homojenizatörü hangi kapasitede alınmalı?
Kapasite, mix hazırlama hattının saatlik debisine göre seçilir. 1.000-3.000 L/saat aralığı küçük ve orta ölçekli tesislerde yaygındır. Yaz tepe talebi ve ileride kapasite artışı planı varsa teklif aşamasında belirtilmelidir.

Dondurma hattınıza uygun homojenizatörü seçelim
Reçetenizi (yağ oranı, katı madde), saatlik kapasitenizi ve mevcut pastörizatör düzeninizi paylaşın, size uygun basınç ve kapasite kombinasyonunu birlikte belirleyelim. Teklif formu üzerinden başlayabilirsiniz.


