Homogeneización de la mezcla de helado: presión, temperatura y textura cremosa
Dos helados elaborados con la misma receta en dos plantas distintas pueden sentirse completamente diferentes en la boca. Uno se derrite como terciopelo, mientras que el otro resulta arenoso o demasiado «pegajoso». La diferencia suele no estar en el azúcar ni en la leche en polvo, sino en la línea de preparación de la mezcla, y el homogeneizador de helado es la máquina de esa línea que más influye en la textura.
En este artículo explicamos cómo se relacionan la presión, la etapa y la temperatura con la textura en la homogeneización de la mezcla de helado, qué defectos causa un ajuste erróneo y qué mirar al elegir una máquina para su planta.
¿Por qué se homogeneiza la mezcla de helado?
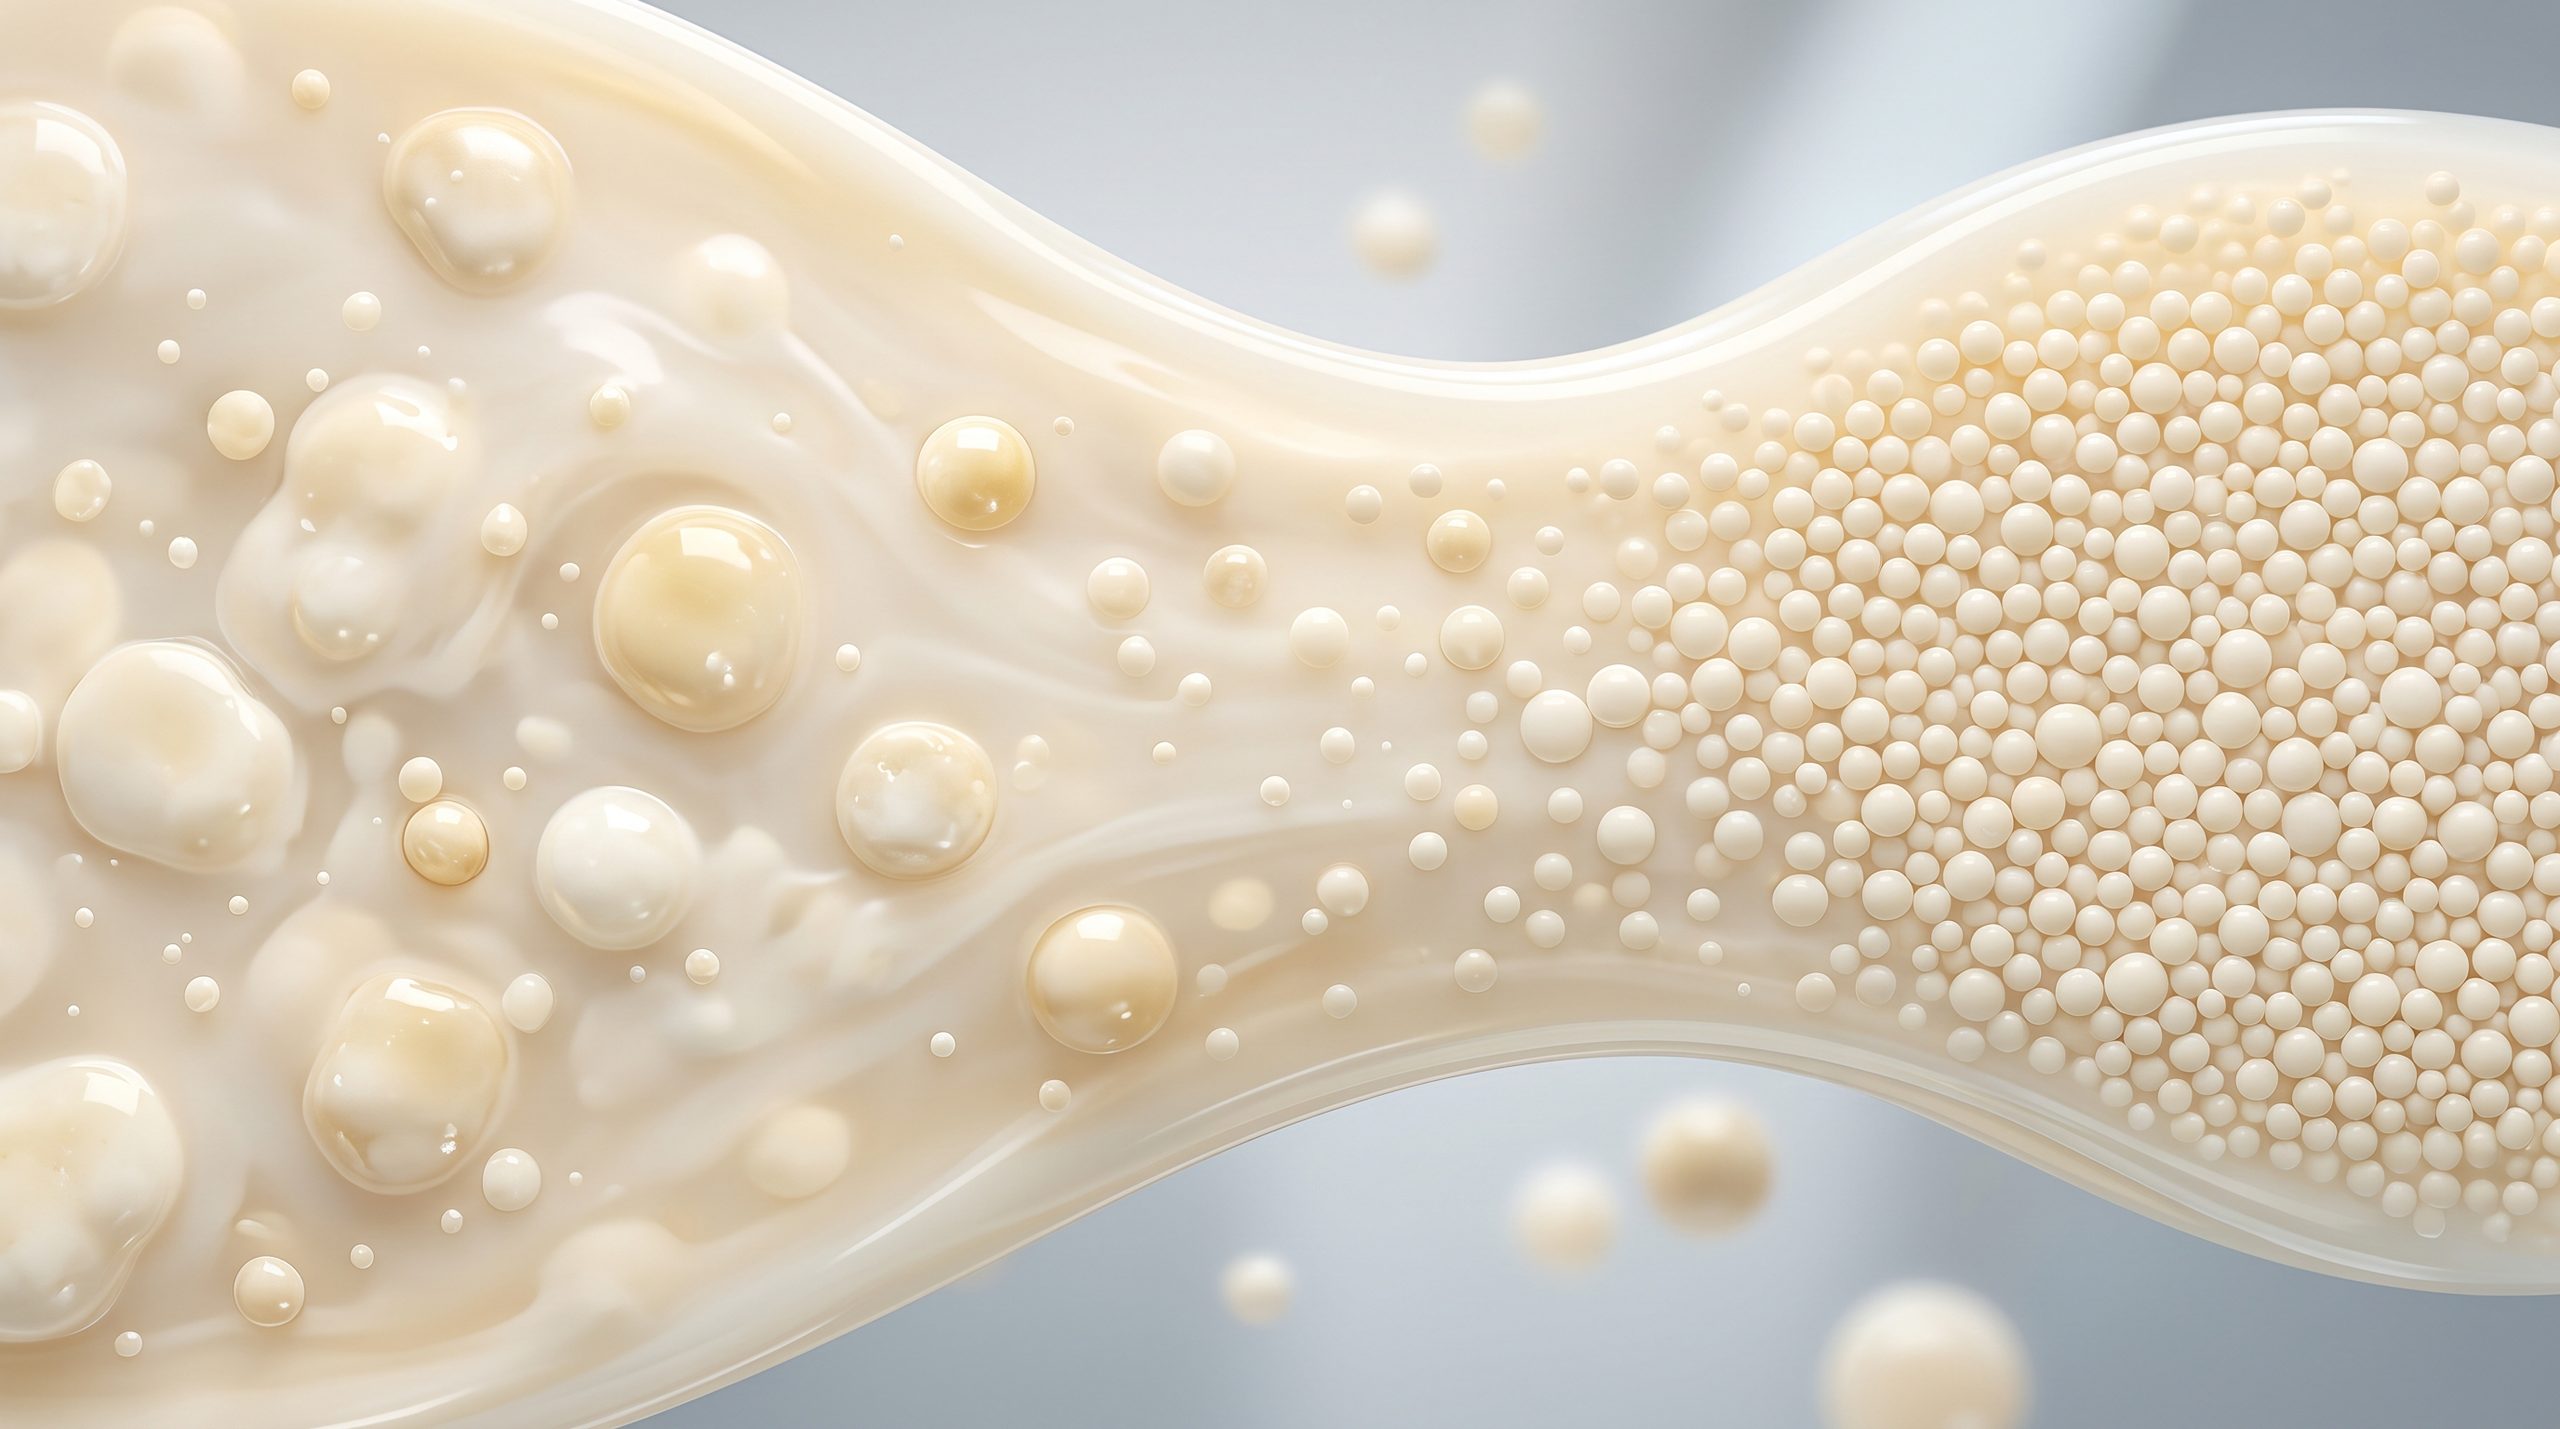
La mezcla de helado es una emulsión de grasa en agua: grasa procedente de leche o nata (normalmente 8-16 %), sólidos lácteos desgrasados, azúcar, estabilizante y emulsionante. En la mezcla que sale del tanque de mezclado, los glóbulos de grasa tienen tamaños distintos y algunos son grandes. El homogeneizador reduce estos glóbulos a aproximadamente 1 µm.
Esto tiene cuatro efectos directos sobre la mezcla y el helado:
- Evita la separación de grasa. No se forma capa de nata en el tanque de maduración ni en la alimentación de la heladora.
- Mejora el cuerpo y la sensación en boca. Glóbulos pequeños y numerosos hacen que la mezcla se perciba como más viscosa y cremosa.
- Mejora la retención de aire. Durante la congelación, los glóbulos de grasa construyen una estructura alrededor de las burbujas de aire. Una grasa bien distribuida significa una espuma más estable.
- Puede acortar el tiempo de maduración. Una fase grasa más fina y uniformemente distribuida, junto con la hidratación del estabilizante, acelera la maduración de la mezcla.
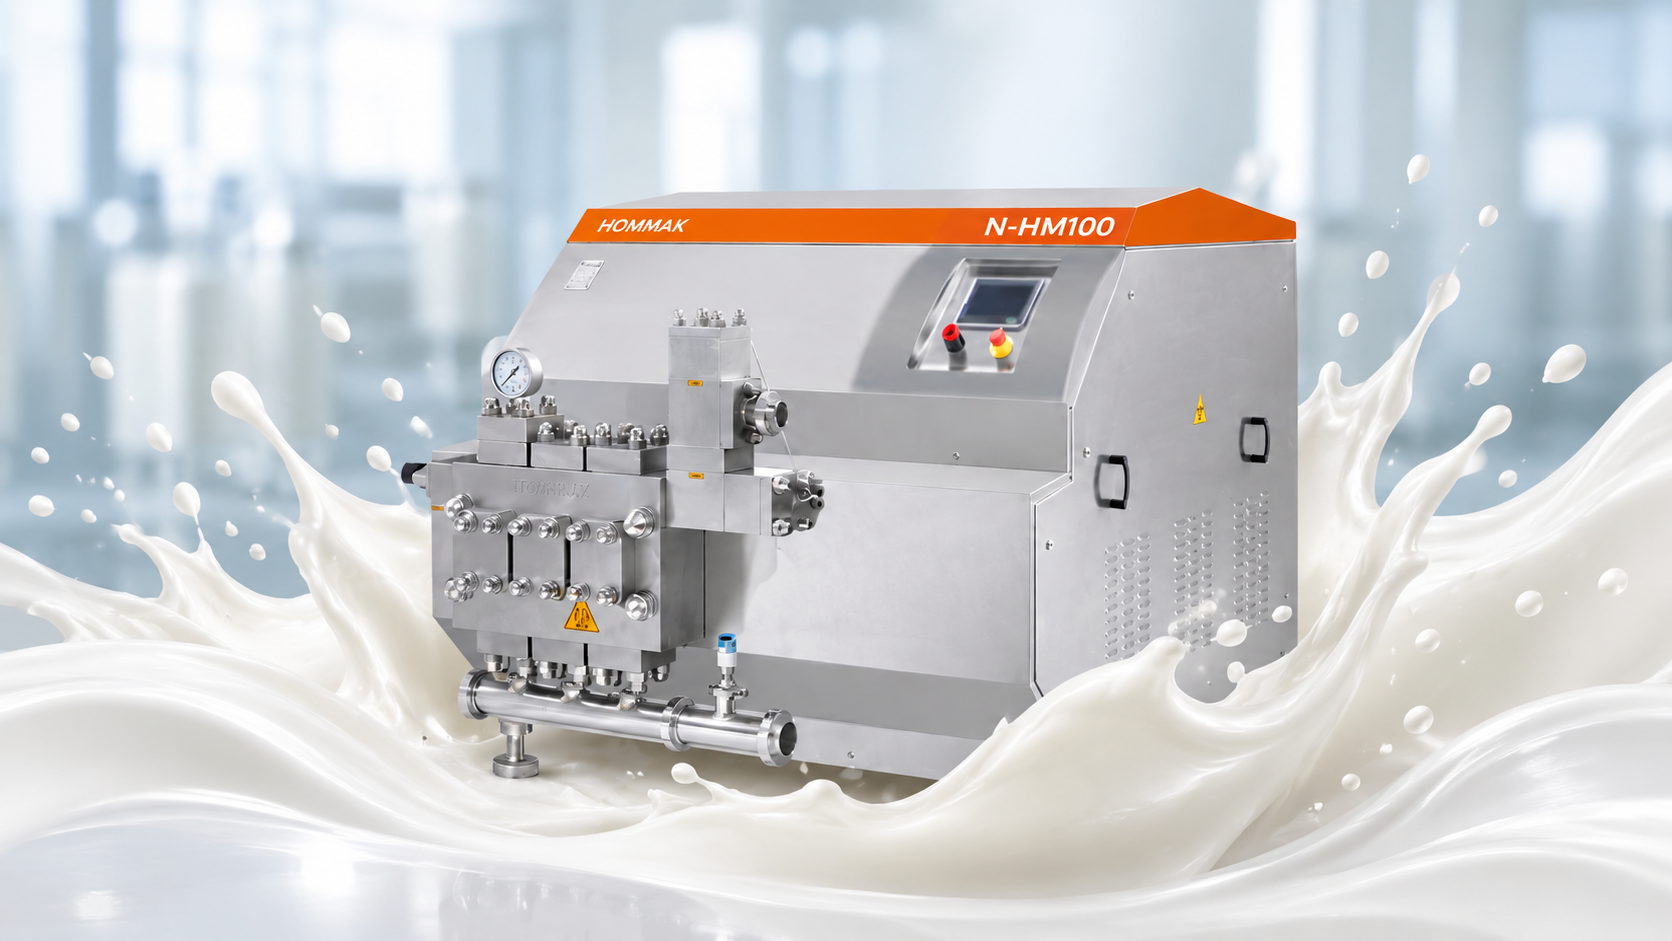
En la página de homogeneizador de alta presión de HOMMAK, la producción de helado figura como una aplicación que estabiliza los glóbulos de grasa, reduce los problemas de cristalización del hielo y da una textura más cremosa.
Su lugar en la línea: ¿antes o después de la pasteurización?
Una línea típica de helado avanza así: las materias primas se mezclan a 40-50 °C, la mezcla se calienta a 65-70 °C, se homogeneiza, se pasteuriza, se enfría a 2-4 °C y se mantiene al menos 4 horas en un tanque de maduración. Después se congela en la heladora y pasa a la cámara de endurecimiento.
En la práctica se ven dos disposiciones:
- Homogeneización antes de la pasteurización. La disposición más común. La mezcla entra en el homogeneizador a la temperatura de precalentamiento (65-75 °C) y luego pasa al pasteurizador. El tratamiento térmico también destruye la carga microbiológica procedente del homogeneizador.
- Homogeneización después de la pasteurización. En algunas líneas continuas se hace a la salida del pasteurizador. En este caso el homogeneizador debe operarse con mayor sensibilidad higiénica y el programa de CIP debe diseñarse en consecuencia.
En ambos casos la temperatura de la mezcla no debe bajar de unos 65 °C para que la grasa esté completamente líquida. En una mezcla fría la grasa está en parte sólida y no se fragmenta bien.
Presión y etapas: por qué «más» no es mejor en el helado
El enfoque típico para la mezcla de helado es de dos etapas:
| Parámetro | Rango típico | Nota |
|---|---|---|
| Primera etapa | 140-210 bar | Fragmenta los glóbulos de grasa |
| Segunda etapa | 30-50 bar | Dispersa los agregados formados |
| Temperatura | 65-75 °C | La grasa debe estar completamente líquida |
| Diámetro de glóbulo objetivo | 0,5-1,5 µm | Varía según la receta |
| Mezcla con alto contenido graso (31 % y más) | Se baja la presión, se aumenta la proporción de la segunda etapa | Reduce el riesgo de aglomeración |
Con contenidos grasos altos, subir la presión puede resultar contraproducente. Cuando la superficie de grasa aumenta demasiado, la proteína no puede recubrir suficientemente las nuevas superficies, los glóbulos se pegan y la viscosidad de la mezcla sube más de lo debido. Esta mezcla se convierte en un producto difícil de bombear, que se comporta de forma «pegajosa» en la heladora y tiene dificultades para retener aire. Lo mismo se observa en el funcionamiento de una sola etapa; la función de la segunda etapa es precisamente abrir estos agregados. Los valores de presión son un punto de partida; deben confirmarse mediante prueba piloto para la receta.
¿Qué hace la homogeneización durante la congelación? (la cuestión de la coalescencia parcial)
Basta un fenómeno para entender la textura del helado: la coalescencia parcial de la grasa (partial coalescence). En la heladora la mezcla se congela y se agita a la vez. Los glóbulos de grasa están parcialmente cristalizados y, cuando el emulsionante desplaza la proteína de la superficie del glóbulo, los glóbulos se pegan parcialmente entre sí y forman una red. Esta red de grasa envuelve las burbujas de aire y da al helado una estructura seca y firme que mantiene su forma al derretirse.
La homogeneización es aquí el elemento de equilibrio:
- Con una homogeneización insuficiente, los glóbulos permanecen grandes, se produce cremado en la mezcla y puede verse un apelmazamiento incontrolado de grasa durante la congelación.
- Con una homogeneización excesiva, los glóbulos se vuelven demasiado pequeños y demasiado estables, y la coalescencia parcial no se produce lo suficiente. El helado queda «húmedo», se derrite rápido y pierde su forma.
Por tanto, el objetivo no es el glóbulo más pequeño posible, sino una distribución de glóbulos compatible con el sistema emulsionante de la receta. Por eso el emulsionante y el ajuste de homogeneización se diseñan juntos.
Señales de una homogeneización incorrecta
| Observación | Posible causa relacionada con la homogeneización |
|---|---|
| La mezcla forma capa de nata, grasa en la superficie en el tanque de maduración | Presión baja, temperatura baja o válvula desgastada |
| Mezcla excesivamente espesa, difícil de bombear | Demasiada presión para el contenido graso, una sola etapa, aglomeración |
| Overrun bajo, espuma inestable | Dispersión insuficiente de la grasa u homogeneización excesiva |
| Derretido rápido, mala retención de la forma | Homogeneización excesiva, coalescencia parcial insuficiente |
| Grumos de grasa en el helado, sabor a mantequilla | Batido excesivo o recubrimiento proteico insuficiente de la superficie |
| Textura arenosa | Causada sobre todo por lactosa o cristales de hielo; no se resuelve solo con la homogeneización |
Subrayemos aparte el último punto: una textura arenosa no siempre es un problema de homogeneización. La cristalización de la lactosa, el choque térmico y un bajo contenido de sólidos dan el mismo síntoma. Cambiar la presión sin un análisis de causa raíz hace perder tiempo.
Elección de un homogeneizador para una planta de helado
Capacidad
El homogeneizador se elige según el caudal de la línea de preparación de la mezcla. En producción por lotes, se preparan 500-2.000 litros de mezcla en el tanque y se alimentan al pasteurizador y al homogeneizador a un ritmo de 1.000-3.000 litros por hora. Los modelos F-HM20 (2.000 L/h a 200 bar), M-HM30 (3.000 L/h) y A-HM60 (5.000 L/h) de HOMMAK están en el rango que cubre la mayoría de las plantas de helado pequeñas y medianas (valores de catálogo, de la página de producto).
Rango de presión
Para el helado bastan 200-250 bar. Comprar modelos que requieren más presión aumenta los costes de energía y desgaste y no mejora el resultado. En este aspecto la mezcla de helado se diferencia de las aplicaciones cosméticas y farmacéuticas que llegan a 600 bar y más.
Estacionalidad y flexibilidad
Muchos productores de helado trabajan a alta capacidad en verano y a baja capacidad en invierno. Al elegir la máquina hay que pensar no en la capacidad media, sino en la demanda pico de verano y, si es posible, en el uso fuera de temporada (por ejemplo postres lácteos, pudin, base de kéfir). El mismo homogeneizador puede usarse también para estos productos.
Higiene
La mezcla está sujeta a las normas de higiene de los productos lácteos. Por eso son importantes la compatibilidad con CIP, las superficies interiores lisas y un grupo de válvula fácil de desmontar. Una línea diseñada junto con la línea CIP y la unidad de pasteurización HTST da menos problemas de compatibilidad que los equipos comprados por separado.
Otros productos lácteos de la misma familia
Las plantas que fabrican helado suelen procesar también otros productos bajo el paraguas lácteo. Hemos tratado el papel de la homogeneización en los productos a base de leche en nuestra página de aplicación leche y productos lácteos y en nuestro artículo sobre el papel de los homogeneizadores en la producción de queso crema .
Puntos de partida según el tipo de helado
Los rangos siguientes son solo un punto de partida para pruebas. El óptimo cambia al cambiar el contenido graso, la materia seca, el tipo de estabilizante y el uso de emulsionante.
| Producto | Contenido graso (aprox.) | Materia seca | Punto a vigilar |
|---|---|---|---|
| Helado clásico a base de leche | 8-12 % | Alta | Homogeneización en dos etapas; la segunda etapa es importante para evitar la aglomeración |
| Helado premium (alto en grasa) | 14-18 % | Alta | Mantener la presión baja con alto contenido graso evita la aglomeración |
| Helado bajo en grasa | 2-5 % | Media | El equilibrio de estabilizante y proteína es más determinante para la textura |
| Helado vegetal | Variable | Variable | Se necesita un piloto aparte según la fuente de proteína y el tipo de grasa |
| Sorbete (sin lácteos) | Ninguna o muy baja | Fruta y azúcar | Por lo general no hace falta homogeneización; cobran protagonismo el mezclado y la pasteurización |
Plan de pruebas piloto
Antes de modificar su línea actual, tres pruebas sencillas le darán datos fiables:
- Barrido de presión. Con la misma mezcla, trabaje la primera etapa a 3-4 valores distintos (manteniendo constante la segunda). En cada muestra evalúe la viscosidad, el tamaño de partícula y la sensación en boca tras la maduración.
- Tiempo de maduración. Pruebe 4, 8 y 12 horas de maduración con la misma mezcla. La cristalización de la grasa tras la homogeneización y la hidratación de la proteína dependen del tiempo de maduración.
- Prueba de derretido. Deje la muestra congelada a temperatura ambiente y anote la velocidad de derretido y la forma. Una buena homogeneización y el emulsionante adecuado dan un derretido uniforme y controlado.
Si registra los resultados, también resulta más fácil gestionar las variaciones debidas a la leche estacional.
Preguntas frecuentes
¿A qué presión se homogeneiza la mezcla de helado?
La mezcla de helado se homogeneiza generalmente en dos etapas, a 140-210 bar en la primera y 30-50 bar en la segunda. En mezclas con alto contenido graso se baja la presión. El valor exacto se determina mediante prueba piloto según la receta, el contenido graso y el sistema emulsionante.
¿A qué temperatura se homogeneiza la mezcla de helado?
La mezcla de helado se homogeneiza generalmente a 65-75 °C. A esta temperatura la grasa es completamente líquida y se fragmenta bien. En una mezcla fría la grasa queda en parte sólida, los glóbulos no se reducen lo suficiente y aumenta el riesgo de que el producto forme capa de nata.
¿Cómo afecta la homogeneización a la textura del helado?
La homogeneización reduce los glóbulos de grasa, aumenta la viscosidad de la mezcla y la sensación cremosa que deja en la boca, y facilita la retención de aire. Una homogeneización excesiva, en cambio, reduce la coalescencia parcial de la grasa y puede hacer que el helado se derrita rápido y pierda su forma.
¿Un helado necesita un homogeneizador de una o de dos etapas?
Para la mayoría de las mezclas de helado se recomienda un homogeneizador de dos etapas. La segunda etapa dispersa los agregados de grasa formados en la primera. Especialmente en mezclas con contenido graso superior al 10 %, la segunda etapa evita que la mezcla se espese en exceso.
¿Qué capacidad debe tener un homogeneizador de helado?
La capacidad se elige según el caudal horario de la línea de preparación de la mezcla. El rango de 1.000-3.000 L/h es habitual en plantas pequeñas y medianas. Si existe una demanda pico de verano o un plan de aumento de capacidad, debe indicarse en la fase de presupuesto.

Elijamos el homogeneizador adecuado para su línea de helado
Comparta su receta (contenido graso, sólidos), su capacidad horaria y la disposición de su pasteurizador actual, y determinaremos juntos la combinación adecuada de presión y capacidad. Puede empezar a través del formulario de presupuesto .