Qu’est-ce qu’un Homogénéisateur ? Principe de Fonctionnement et Types
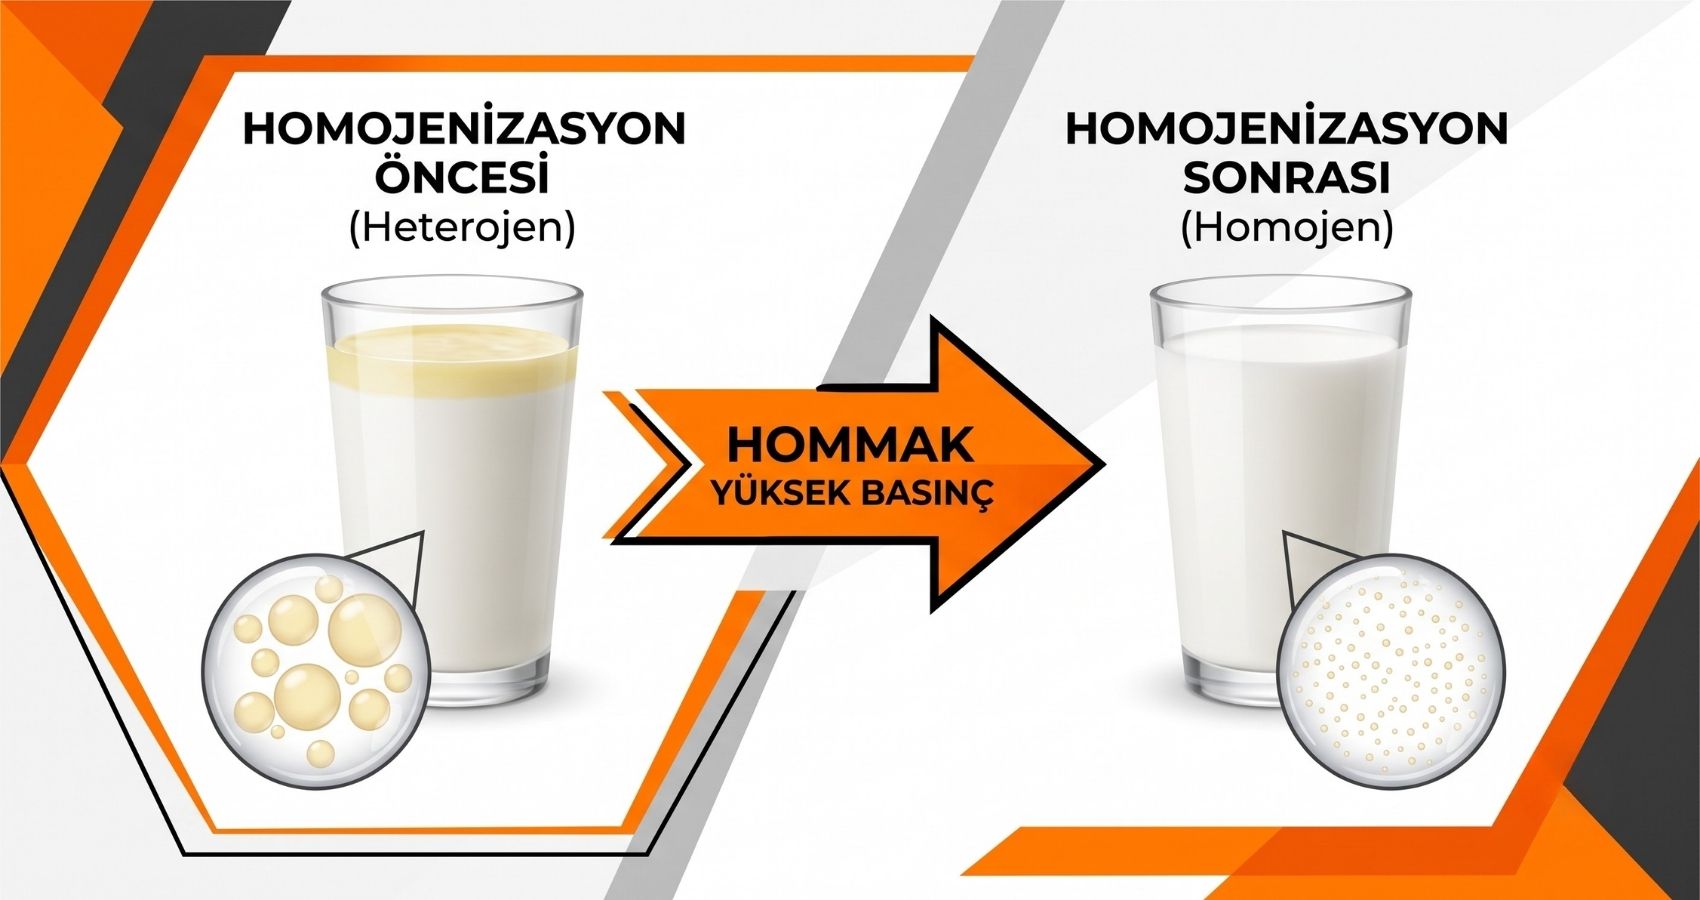
Si vous laissez du lait cru au réfrigérateur pendant quelques heures, une couche de crème jaunâtre s’accumule à la surface. Cela ne se produit pas avec le lait que vous achetez au supermarché. Ce qui fait la différence n’est pas un additif, mais une machine.
L’homogénéisateur est une machine industrielle qui réduit les gouttelettes de graisse et les particules solides à des tailles submicroniques en faisant passer un produit liquide de structure hétérogène à travers un espace très étroit sous haute pression. Le nom du processus est l’homogénéisation, et le résultat est un mélange stable qui ne se sépare pas spontanément.
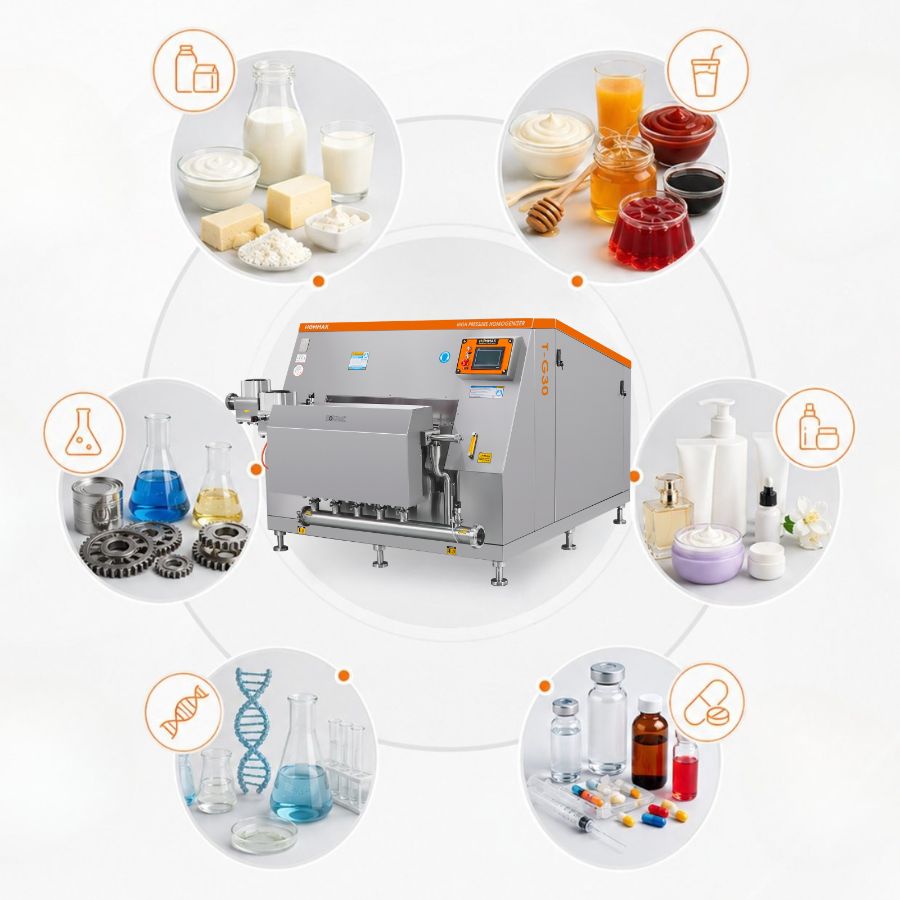
Le lait est l’exemple le plus connu, mais ce n’est pas le seul. La mayonnaise, le shampoing, les suspensions de vaccins et la graisse lubrifiante sont également produits selon le même principe physique. Ci-dessous, nous expliquons comment fonctionne un homogénéisateur, quel type effectue quelle tâche et ce qu’il faut prendre en compte lors du choix de la bonne machine pour votre installation.
Qu’est-ce qu’un homogénéisateur ?
L’homogénéisateur est une machine industrielle qui réduit la taille des particules en faisant passer des produits liquides à travers un espace de vanne étroit sous haute pression, rendant ainsi le mélange homogène de façon permanente. Il est utilisé dans la production laitière, alimentaire, cosmétique, pharmaceutique et chimique pour la stabilité de l’émulsion, le contrôle de la viscosité et la durée de conservation.
Le nom du processus est l’homogénéisation. Le nom de la machine est l’homogénéisateur. En turc, les deux orthographes « homojenizer » et « homojenizatör » sont utilisées ; la seconde est celle qui est établie dans le secteur.
L’idée n’est pas nouvelle. Auguste Gaulin a breveté le système de vanne sous pression servant à stabiliser la matière grasse du lait en 1899, et l’industrie laitière fonctionne avec la même physique fondamentale depuis lors. Ce qui a changé, ce sont les plages de pression, les matériaux des vannes et l’automatisation.
La différence entre la structure homogène et hétérogène
Dans un mélange hétérogène, les composants se trouvent dans des phases différentes et sont répartis de manière inégale. Tant qu’il y a une différence de densité, la gravité fait son œuvre : la phase légère remonte et la phase lourde tombe au fond. C’est pourquoi une couche de crème se forme dans le lait cru, et une couche d’huile dans une vinaigrette laissée au repos.
Dans une structure homogène, les composants sont si petits et si uniformément répartis que la séparation s’arrête pratiquement. L’homogénéisation augmente la surface en réduisant la taille des gouttelettes, et les protéines ou émulsifiants recouvrant les nouvelles surfaces empêchent les gouttelettes de se recombiner. Vous pouvez également consulter notre article « comment empêcher la séparation des phases », où nous abordons plus en détail l’aspect processus du sujet.
Principe de fonctionnement de l’homogénéisateur
Un homogénéisateur à haute pression se compose de deux parties principales : le bloc de pompe à piston qui génère la pression et la vanne d’homogénéisation qui effectue le travail principal. La majeure partie du corps de la machine est la pompe ; l’homogénéisation, quant à elle, se déroule dans un espace de la taille d’une paume de main.
Génération de la pression
Le bloc-pompe contient généralement de trois à cinq pistons. Le vilebrequin convertit le mouvement de rotation en mouvement de va-et-vient, les pistons aspirent le produit et le refoulent dans la ligne à haute pression. Il s’agit d’une pompe volumétrique (à déplacement positif) : elle pousse un volume constant à chaque course, la capacité est ajustée uniquement en modifiant la vitesse de rotation ou le diamètre du piston.
Il y a ici un point souvent confondu sur le terrain. Ce n’est pas la pompe qui détermine la pression, c’est la vanne. À mesure que l’espace entre la vanne et le siège se rétrécit, la contre-pression augmente. Augmenter la vitesse de rotation de la pompe augmente la capacité et non la pression.
Passage à travers l’espace de la vanne
Le produit sous pression est forcé dans l’espace de l’ordre du micron situé entre la vanne et le siège. Dans ce rétrécissement, la vitesse d’écoulement atteint 100 à 300 m/s. Le produit reste dans cette zone non pas des secondes, mais des microsecondes.
Les forces qui fragmentent les particules
Trois effets entrent en jeu simultanément dans l’espace de la vanne :
Comme la pression chute soudainement, des bulles de vapeur se forment dans le liquide, et lorsque la pression se rétablit à la sortie de la vanne, ces bulles implosent violemment. Ce phénomène, appelé cavitation, fragmente les gouttelettes avec des ondes de choc locales.
La différence de vitesse d’écoulement dans la section transversale crée une contrainte de cisaillement (shear). La gouttelette est tirée rapidement d’un côté et lentement de l’autre, s’allonge et se rompt.
Le jet à grande vitesse sortant de l’espace frappe l’anneau d’impact. Les grosses gouttelettes restantes sont divisées par ce choc.
Dans l’exemple du lait, le résultat est mesurable. Dans le lait naturel, les globules de graisse de 3 à 10 µm de diamètre descendent dans la plage de 0,5 à 2 µm après le processus, et la surface totale de la phase grasse augmente de quatre à six fois. La caséine et les protéines sériques recouvrent immédiatement cette nouvelle surface exposée ; les gouttelettes ne peuvent plus se réunir, et la crème ne se forme pas.
Homogénétisation à un seul étage et à double étage
Il y a une seule vanne dans l’étage unique et toute la baisse de pression s’y produit. Le problème est que les gouttelettes fragmentées ont tendance à s’agglutiner dès qu’elles sortent de la vanne, en particulier dans les produits à forte teneur en matière grasse.
Dans le double étage, une deuxième vanne à basse pression est placée derrière la première vanne. Une distribution telle que 150/50 bars est généralement utilisée : la première vanne fragmente, la seconde disperse les amas formés et stabilise l’écoulement. Le double étage est pratiquement la norme dans les lignes de lait buvable, d’ayran et de yaourt. Dans certains processus où l’agglutination est souhaitée, tels que la crème et le beurre, l’étage unique est préféré.
L’homogénétisation chauffe le produit
Presque toute l’énergie dépensée est convertie en chaleur. En règle pratique, pour chaque 100 bars, la température du produit augmente de 2 à 2,5 °C. Dans une ligne fonctionnant à 400 bars, cela représente une augmentation d’environ 10 °C, et cela doit être pris en compte dans le calcul de la pasteurisation et du refroidissement. Dans les formulations sensibles à la chaleur, cela peut à lui seul modifier le choix de la pression.
Types d’homogénéisateurs
Les machines vendues sur le marché sous le nom « d’homogénéisateur » ne font pas toutes le même travail à la même échelle. Ce qui détermine la différence, c’est la taille de particules pouvant être atteinte et la viscosité du produit.
Homogénéisateur à haute pression (type à vanne)
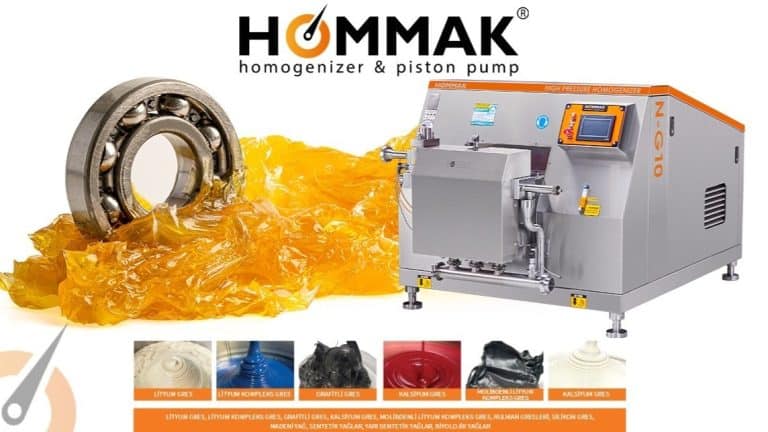
Le type le plus courant dans l’industrie. Il fonctionne entre 200 bars et 1 500 bars, descend jusqu’au niveau submicronique et peut fonctionner en ligne continue à de grandes capacités. C’est l’équipement standard pour le lait, les boissons, les sauces, les crèmes cosmétiques et les émulsions pharmaceutiques. Les modèles d’homogénéisateurs à haute pression de HOMMAK, allant de 20 L/h à 30 000 L/h, appartiennent à cette catégorie.
Homogénéisateurs rotor-stator (mélangeurs à haut cisaillement)
Il produit un cisaillement intense dans l’espace étroit entre un rotor tournant à grande vitesse et un stator fixe. Il donne une distribution plus grossière par rapport au type à vanne (typiquement 1-20 µm) ; en revanche, il est beaucoup plus pratique pour dissoudre des matériaux en poudre dans un liquide, pour la dispersion de gommes et de stabilisants, ainsi que pour les produits visqueux. Il peut fonctionner en cuve ou en ligne.
Dans ce groupe, les mélangeurs à haut cisaillement, le MicroCut à lames en tungstène et le mélangeur en ligne MicroMix multi-étages répondent à des besoins différents. Dans la plupart des installations, les types rotor-stator et à vanne ne sont pas des alternatives l’un à l’autre, ce sont deux étapes différentes de la même ligne : d’abord la dispersion, puis l’homogénéisation.
Broyeur colloïdal
Un espace réglable se trouve entre le rotor conique et le stator. Il est privilégié pour les produits à haute viscosité et fibreux, tels que le tahini, la moutarde et les purées de fruits. Comme l’espace est réglé mécaniquement, la taille des particules dépend de l’opérateur.
Homogénéisateur ultrasonique
Il désagrège les particules grâce à la cavitation générée dans le liquide par les ondes ultrasonores. Il est très efficace à l’échelle du laboratoire ; des études comparatives montrent même que, dans certaines conditions, il permet d’obtenir un diamètre de globules inférieur à celui obtenu par l’homogénéisation classique. Lors du passage à l’échelle industrielle, l’efficacité énergétique et l’usure de la sonde deviennent des facteurs limitants, raison pour laquelle cette technologie n’est pas courante sur les grandes lignes.
Homogénéisateurs de laboratoire et de type pilote
Ils sont destinés au développement de recettes, à la rupture cellulaire et aux études de mise à l’échelle. Ils peuvent atteindre de très hautes pressions pour de petits volumes ; une plage typique est de 1 000 à 1 500 bar pour une capacité de 25 à 500 L/heure. Les réglages de pression et d’étagement validés en R&D déterminent les spécifications de la machine de production.
Tableau comparatif
| Type | Taille typique des particules | Plage de fonctionnement | Application la plus adaptée |
|---|---|---|---|
| Haute pression à soupape | 0,1-2 µm | 200-1.500 bar | Lait, boissons, émulsions, produits pharmaceutiques |
| Rotor-stator / haut cisaillement | 1-20 µm | 3.000 rpm min | Dissolution des poudres, dispersion des gommes, produits visqueux |
| Broyeur colloïdal | 5-50 µm | Espace réglable | Tahini, moutarde, purées, produits fibreux |
| Ultrasonique | 0,1-1 µm | 20 kHz | Laboratoire, petits volumes |
| Type laboratoire / pilote | 0,05-1 µm | 400-1.500 bar | Développement de recettes, rupture cellulaire |
Domaines d’utilisation de l’homogénéisateur
Lait et produits laitiers
Il s’agit du domaine d’application le plus ancien et le plus important. L’homogénéisation empêche la séparation de la crème, blanchit le lait, améliore la structure du gel et la capacité de rétention d’eau du yaourt, et donne une texture plus crémeuse à la crème glacée en réduisant la formation de cristaux de glace. Pour les produits tels que le fromage à la crème et le fromage blanc, il s’agit directement d’une question d’aptitude à l’étalement. Pour plus de détails, consultez notre page solutions d’homogénéisation du lait et des produits laitiers.
Alimentation et boissons
Dans les jus de fruits, il empêche la sédimentation de la pulpe, la séparation des phases dans les sauces et la formation de dépôts dans les boissons à base végétale. Dans la mayonnaise et le ketchup, l’homogénéisation est l’étape qui détermine la viscosité et la sensation en bouche. Comme l’émulsion est stabilisée, la quantité de stabilisants et d’émulsifiants nécessaire diminue également dans la plupart des formulations.
Cosmétiques
Dans les crèmes, lotions et shampooings, la taille des gouttelettes se répercute directement sur la consistance, la brillance et la durée de conservation du produit. L’homogénéisation haute pression produit des émulsions fines à distribution étroite, ce qui garantit une production homogène d’un lot à l’autre.
Pharmaceutique et biotechnologie
Dans les suspensions pharmaceutiques, la répartition homogène du principe actif est une condition essentielle à la constance du dosage. La production de liposomes et de nanoémulsions peut nécessiter des pressions supérieures à 1 000 bar. En biotechnologie, l’homogénéisateur n’est pas un mélangeur, mais un dispositif de rupture cellulaire : la paroi cellulaire est rompue mécaniquement sans utiliser de produits chimiques, permettant ainsi de libérer les protéines ou enzymes qu’elle contient. Dans les applications pharmaceutiques et de l’industrie pharmaceutique, le matériau de la vanne et le protocole de nettoyage sont aussi déterminants que la pression.
Chimie et pétrochimie
Il est utilisé dans la production de peintures, détergents, résines et graisses pour assurer une viscosité constante et une distribution étroite des particules. Dans les graisses lubrifiantes, l’affinement de la structure fibreuse du savon influence directement la valeur de pénétration et la stabilité mécanique du produit.
Comment choisir le bon homogénéisateur ?
Lors de la demande de devis, plusieurs éléments autres que la pression et la capacité doivent être pris en compte dans le tableau qui vous est présenté.
Pression. Choisissez la valeur requise par votre produit, et non la pression maximale que vous pouvez atteindre. Une pression excessivement élevée augmente la consommation d’énergie, l’échauffement et l’usure des vannes ; pour certains produits, elle peut également provoquer une agglomération des matières grasses et dégrader le résultat.
Capacité. Calculez-la sur la base du débit réel de la ligne. Comme l’homogénéisateur fonctionne avec une pompe volumétrique, il n’est pas souhaitable de le laisser fonctionner à vide pendant de longues périodes.
Viscosité et température. Si la pression d’alimentation est insuffisante pour les produits visqueux, la pompe entre en cavitation. Il s’agit de l’une des causes les plus fréquentes de réduction de la durée de vie des pistons et des vannes.
Hygiène et nettoyage. Dans les lignes alimentaires, laitières et pharmaceutiques, la compatibilité CIP, la rugosité de surface et le matériau des joints ne sont pas négociables.
Consommation d’énergie et régime des pistons. À capacité identique, la consommation en kW de deux machines peut présenter une différence significative. Les machines fonctionnant à faible régime de piston génèrent moins de vibrations et permettent d’allonger les intervalles de remplacement des pièces de rechange.
Service et pièces de rechange. Les vannes, sièges et pistons sont des pièces d’usure. Le délai d’approvisionnement correspond à la durée d’arrêt de votre ligne.
Plages de pression approximatives selon le produit
| Produit / application | Pression typique |
|---|---|
| Lait de consommation, ayran, yaourt | 150-250 bar |
| Mix pour crème glacée, crème, fromage à la crème | 200-400 bar |
| Sauces, mayonnaise, jus de fruits | 200-350 bar |
| Crèmes et lotions cosmétiques | 300-600 bar |
| Graisses, peintures, résines | 400-800 bar |
| Nanoémulsions, liposomes | 800-1.500 bar |
| Rupture cellulaire (biotechnologie) | 1.000-2.000 bar |
Le tableau constitue un point de départ. La valeur exacte est déterminée par des essais pilotes en fonction de la formulation et de la taille de particules cible.
Quatre erreurs fréquemment rencontrées sur le terrain
Régler la pression à un niveau inutilement élevé. « Plus il y en a, mieux c’est » ne s’applique pas ici. Une pression excessive consomme de l’énergie, chauffe le produit et peut déclencher une agglomération dans certaines formulations.
Installer l’homogénéisateur du mauvais côté du traitement thermique. Pour le lait, l’homogénéisateur est généralement mis en service après la section de chauffage du pasteurisateur, à environ 60-70 °C. Homogénéiser un produit froid réduit à la fois le rendement et augmente les contraintes exercées sur la machine.
Continuer la production avec une vanne usée. À mesure que la vanne et la surface du siège s’usent, une distribution différente des particules est obtenue à la même pression. Même si le produit semble conforme aux spécifications, sa durée de conservation peut être réduite. Intégrer la mesure de la taille des particules à la liste de contrôle périodique permet de détecter rapidement ce type d’écart.
Négliger la conduite d’alimentation. Si la hauteur nette positive d’aspiration disponible à l’entrée de la pompe est insuffisante, la cavitation commence. Résultat : bruit, vibrations et pistons qui s’usent prématurément.
Foire aux questions
À quoi sert un homogénéisateur ? L’homogénéisateur réduit la taille des gouttelettes de graisse et des particules solides présentes dans le produit liquide afin d’empêcher la séparation du mélange. Il améliore la viscosité, la couleur, la texture et la durée de conservation du produit. Comme l’émulsion est stabilisée, le besoin en stabilisants et en émulsifiants diminue également dans la plupart des formulations.
À quelle pression fonctionne un homogénéisateur ? Elle varie de 150 bar à 2 000 bar selon l’application. Dans la production de lait et de boissons, 150-250 bar sont généralement suffisants. Pour les émulsions cosmétiques, des pressions de 300-600 bar sont utilisées, tandis que la production de nanoémulsions et de liposomes peut nécessiter plus de 800 bar, et la rupture cellulaire plus de 1 000 bar.
Quelle est la différence entre un homogénéisateur et un mélangeur ? Le mélangeur mélange les composants entre eux, tandis que l’homogénéisateur réduit la taille des particules. Un mélangeur ne peut pas produire de gouttelettes submicroniques ; le produit sortant de l’homogénéisateur se trouve quant à lui sous forme d’émulsion physiquement stable. En pratique, les deux équipements se complètent généralement : le mélangeur assure la préparation préalable et l’homogénéisateur fournit la taille finale.
Qu’est-ce que le lait homogénéisé ? Le lait homogénéisé est un lait dont les globules de graisse ont été réduits à une taille comprise entre 0,5 et 2 µm à l’aide d’un homogénéisateur haute pression. Aucune couche de crème ne se forme à la surface et la matière grasse est répartie uniformément dans le lait. Le procédé ne modifie pas la composition nutritionnelle du lait ; sa teneur en matières grasses, protéines et minéraux reste inchangée.
De quoi dépend le prix d’un homogénéisateur ? Les principaux éléments qui déterminent le prix sont la capacité (L/heure), la pression maximale de fonctionnement, le matériau des vannes et des pistons, le niveau d’automatisation et les exigences en matière de conception hygiénique. À capacité identique, une différence significative peut exister entre deux machines de 200 bar et de 1 000 bar. C’est pourquoi une offre basée sur l’analyse du procédé est privilégiée plutôt qu’un prix catalogue.
Tous les produits doivent-ils être homogénéisés ? Non. Dans la production de fromages à pâte dure et semi-dure, l’utilisation de lait homogénéisé rend le caillé trop mou et complique l’élimination du lactosérum. Dans la production de beurre, en revanche, il est souhaitable que les globules de graisse restent regroupés. L’homogénéisation est une étape qui doit être décidée en fonction du produit.
L’homogénéisateur est une machine qui modifie durablement la structure physique d’un produit liquide. Son fonctionnement est simple : il applique une pression et réduit la taille des particules. Pour obtenir le résultat souhaité, il faut toutefois concevoir conjointement la pression, le nombre d’étages, la conception des vannes et la position de l’équipement sur la ligne.
HOMMAK fabrique des homogénéisateurs haute pression et des pompes à pistons depuis 2004. Nous comptons plus de 3 000 unités actuellement en fonctionnement dans le monde et nos machines sont conçues en fonction du procédé du client.
Si vous souhaitez discuter de la pression et de la capacité adaptées à votre produit, vous pouvez nous contacter via notre formulaire de demande de devis.