Cómo evitar la sedimentación y la gelificación en bebidas altas en proteína
Una bebida proteica que salió perfecta en el laboratorio puede, tras pasar por la línea UHT y estar tres semanas en el lineal, convertirse en un producto con sedimento en el fondo de la botella, un anillo de grasa arriba o una gelificación completa. Por eso la producción de bebidas proteicas es tanto un trabajo de proceso como de formulación: cómo se disuelve el polvo, a qué presión se homogeneiza y en qué punto se hace el tratamiento térmico deciden el resultado.
En este artículo explicamos por qué se producen la sedimentación y la gelificación, cuál de ellas resuelve la homogeneización y cuál no, y el orden de proceso correcto. Para el mecanismo general de la separación de fases, consulte también nuestro artículo cómo evitar la separación de fases .
Tres problemas distintos, tres causas distintas
Cuando se dice «la bebida proteica se ha estropeado», en realidad se hace referencia a tres defectos bastante distintos:
| Defecto | Aspecto | Causa típica |
|---|---|---|
| Sedimentación | Depósito en el fondo de la botella, que se dispersa al agitar | Agregados de proteína sin disolver o gruesos, complejos mineral-proteína, cacao y sales de calcio |
| Gelificación | La bebida se espesa y alcanza consistencia de yogur | Agregación de proteínas del suero durante el tratamiento térmico, alta concentración de proteína, actividad enzimática en el almacenamiento |
| Separación de grasa | Nata o anillo de grasa arriba | Homogeneización insuficiente, falta de emulsionante |
Las soluciones a estos tres defectos son distintas. La homogeneización resuelve directamente el tercero, desempeña un papel importante en el primero y, en el segundo, a menudo no basta por sí sola. Saberlo desde el principio evita atribuir el problema equivocado a la máquina equivocada.
La fuente de proteína determina el comportamiento
Incluso con el mismo contenido de proteína, la proteína utilizada se comporta de forma muy distinta:
- Proteína de suero (whey). Sensible al calor. Las proteínas del suero empiezan a desnaturalizarse por encima de unos 65-70 °C. A pH neutro y alta concentración existe riesgo de agregación y gelificación durante el UHT.
- Caseína o caseinato, caseína micelar. Resistente al tratamiento térmico, pero la viscosidad sube rápidamente a alta concentración.
- Concentrado de proteína de leche (MPC). Una mezcla de caseína y proteína del suero; puede arrastrar los problemas de ambas.
- Proteína vegetal (guisante, soja). Baja solubilidad, partículas gruesas, alta tendencia a sedimentar.
En la fase de formulación, esta elección determina en gran medida qué vía de proceso funcionará.
El orden de proceso correcto
La mayoría de las líneas de bebidas proteicas con éxito siguen este orden:
- Dispersión del polvo e hidratación. El polvo de proteína se añade al agua sin grumos con un mezclador de alto cizallamiento. Para la hidratación se mantiene normalmente 30-60 minutos a 40-50 °C. Pasar al tratamiento térmico antes de completar la hidratación atrapa agregados sin disolver en el producto.
- Desaireación. La espuma y el aire causan problemas tanto en el homogeneizador como en el tratamiento térmico posterior.
- Homogeneización. Se aplica en dos etapas en un rango total de 150-250 bar (por ejemplo 150/50 bar). En formulaciones con grasa, se reducen los glóbulos de grasa y se fragmentan los agregados de proteína hidratada.
- Tratamiento térmico. UHT o retorta.
- Segunda homogeneización si es necesario. Tras el tratamiento térmico, con una máquina de tipo aséptico, se usa para dispersar agregados. Como agranda la línea y la inversión, solo se prefiere en los productos que la necesitan.
En la etapa de dispersión se utilizan mezcladores de alto cizallamiento y, en soluciones en línea, el mezclador en línea MicroMix ; el homogeneizador de alta presión no sustituye este paso, entra en juego después.
¿Qué resuelve la homogeneización y qué no?
El homogeneizador reduce las partículas gruesas y los agregados mediante cavitación, cizallamiento e impacto en el espacio de la válvula. Esto da los siguientes resultados:
- Se dispersan los fragmentos de proteína hidratados pero aglomerados.
- Los glóbulos de grasa se reducen y disminuye el cremado.
- El cacao, los minerales y otras partículas sólidas similares se distribuyen de forma más fina y uniforme; junto con el estabilizante, esto aumenta la estabilidad de la suspensión.
Pero la homogeneización no hace lo siguiente:
- No elimina la inestabilidad química. Si el pH, el calcio y el equilibrio mineral no son adecuados, la proteína sedimentará también tras la homogeneización.
- No revierte la desnaturalización térmica. Si la proteína del suero se agrega con el calor, hay que resolverlo con la formulación (pH, minerales, estabilizante) y el ajuste del tratamiento térmico.
- No evita la gelificación enzimática que se desarrolla durante el almacenamiento (causada por actividad proteasa residual).
La homogeneización excesiva también tiene un coste. Cuando la superficie aumenta demasiado, la viscosidad puede subir, sobre todo en sistemas altos en proteína. Por eso conviene medir el tamaño de partícula y valorar el efecto antes de aumentar la presión.
Los ajustes de formulación deben considerarse junto con la homogeneización
Por muy bueno que sea el homogeneizador, el resultado no mejorará si los siguientes puntos son incorrectos:
- pH. Las bebidas a base de caseína funcionan cerca del pH neutro (6,8-7,2). En las bebidas ácidas claras de suero, el pH suele estar en el rango 3,2-3,8. Un pH cercano al punto isoeléctrico de la proteína significa sedimentación.
- Equilibrio mineral. El calcio y el magnesio precipitan la proteína. Por eso son importantes el uso de secuestrantes y la calidad del agua.
- Estabilizante. La goma gellan de bajo acilo, la MCC/CMC o la carragenina sostienen físicamente la suspensión. La homogeneización da partículas finas; el estabilizante mantiene esas partículas en suspensión.
- Tiempo y temperatura de hidratación. Una hidratación acortada vuelve más tarde en forma de agregados que no se disuelven.
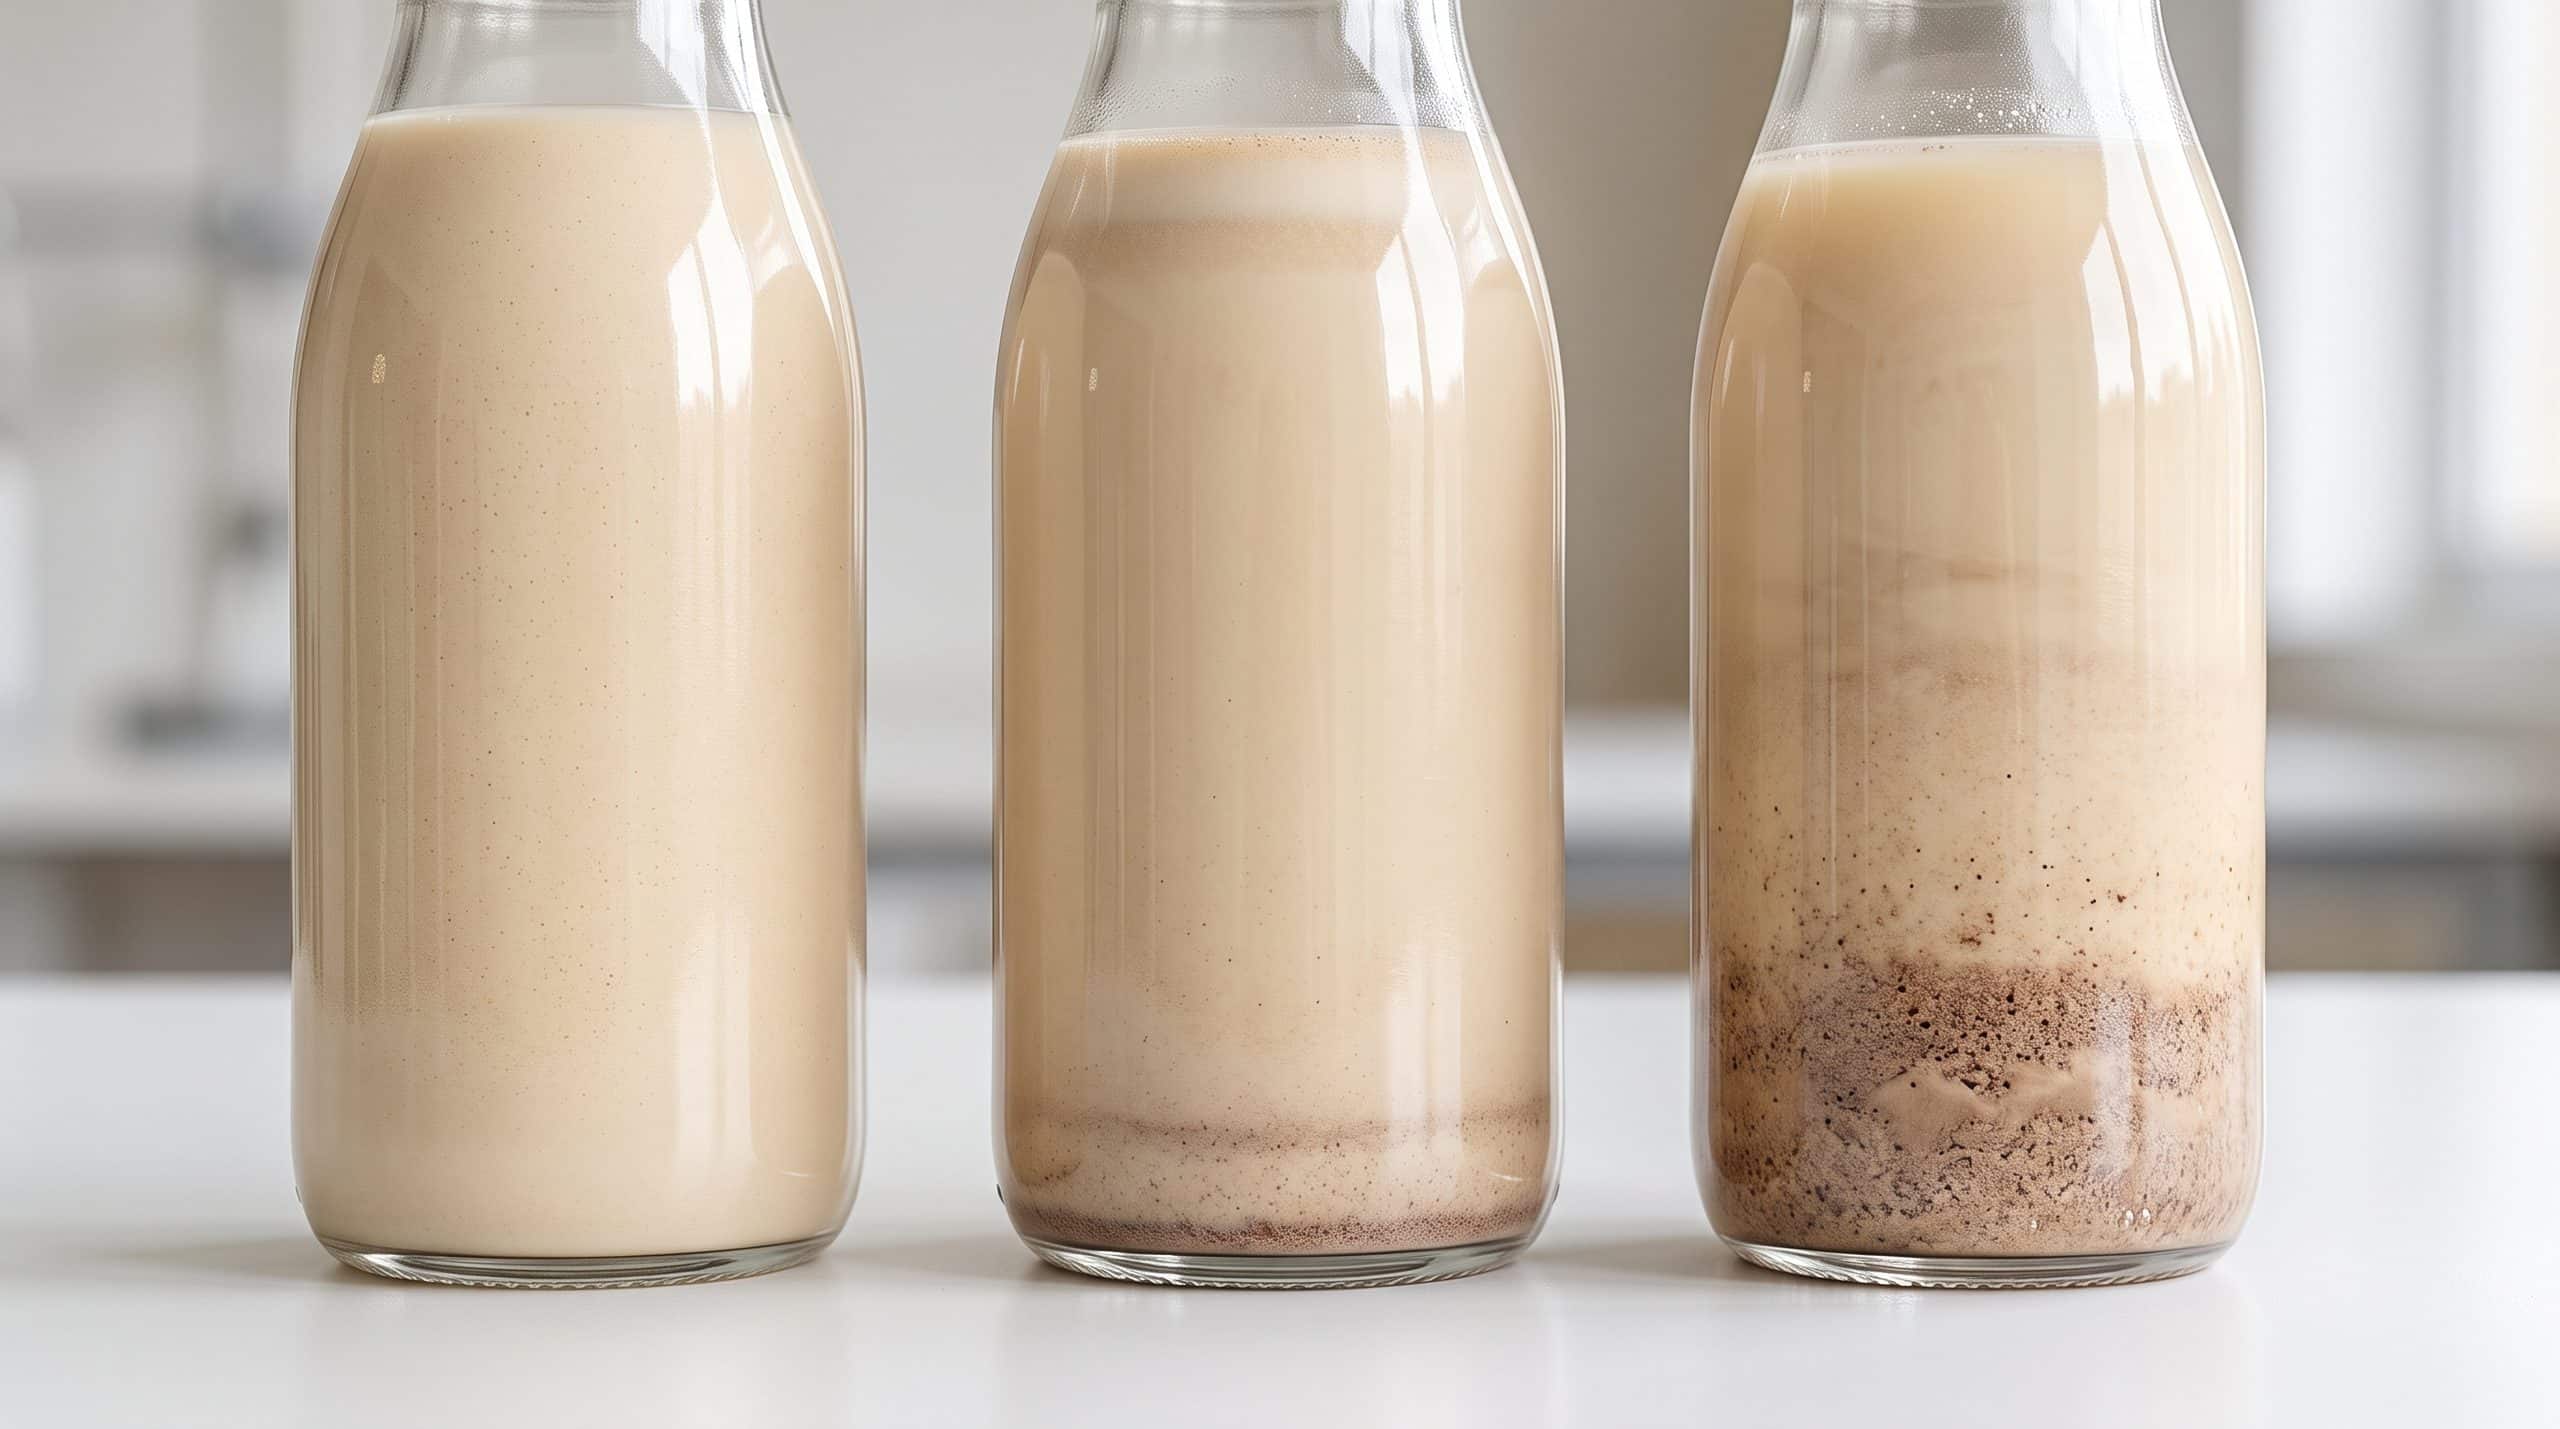
Tabla de resolución de problemas
| Observación | Mirar primero | Después |
|---|---|---|
| Sedimento procedente del polvo | Tiempo de hidratación, dispersión del polvo | Presión y etapa de homogeneización |
| Espesamiento tras el UHT | pH, equilibrio mineral, tipo de proteína | Perfil del tratamiento térmico, homogeneización aséptica |
| Gelificación tras semanas | Actividad enzimática de la materia prima, temperatura de almacenamiento | Intensidad del tratamiento térmico |
| Anillo de grasa | Presión de homogeneización, temperatura, estado de la válvula | Nivel de emulsionante |
| Sedimentación del cacao | Estabilizante | Tamaño de partícula, homogeneización |
| Viscosidad demasiado alta | Tiempo de hidratación, homogeneización excesiva | Contenido de proteína, temperatura |
Valide primero en piloto
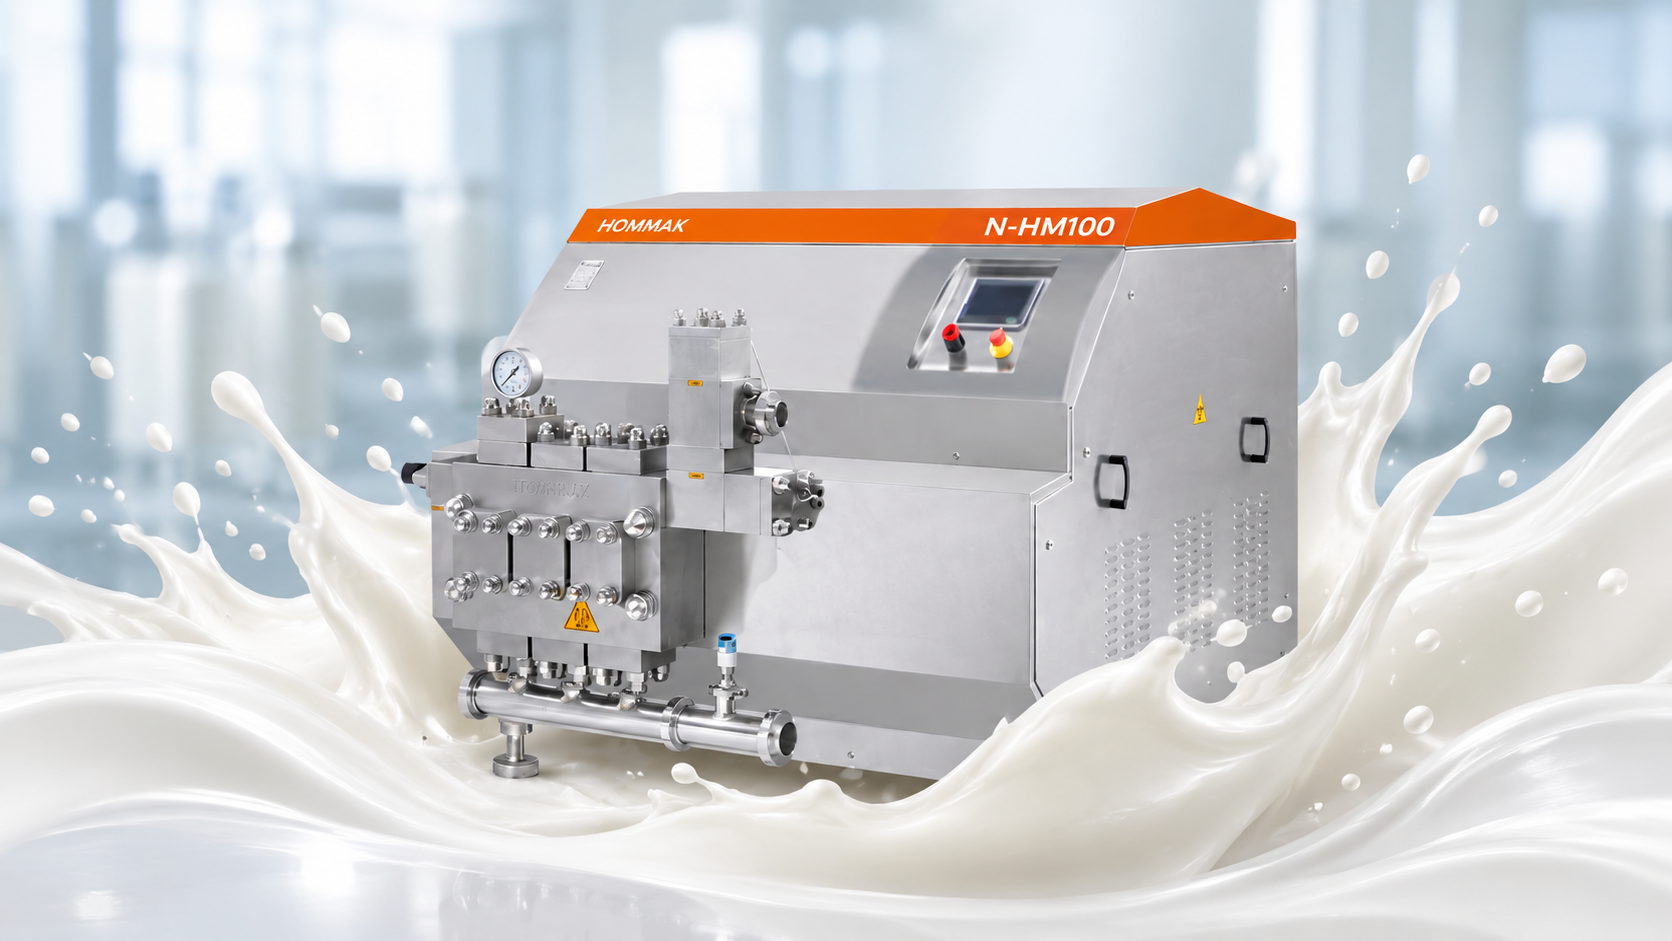
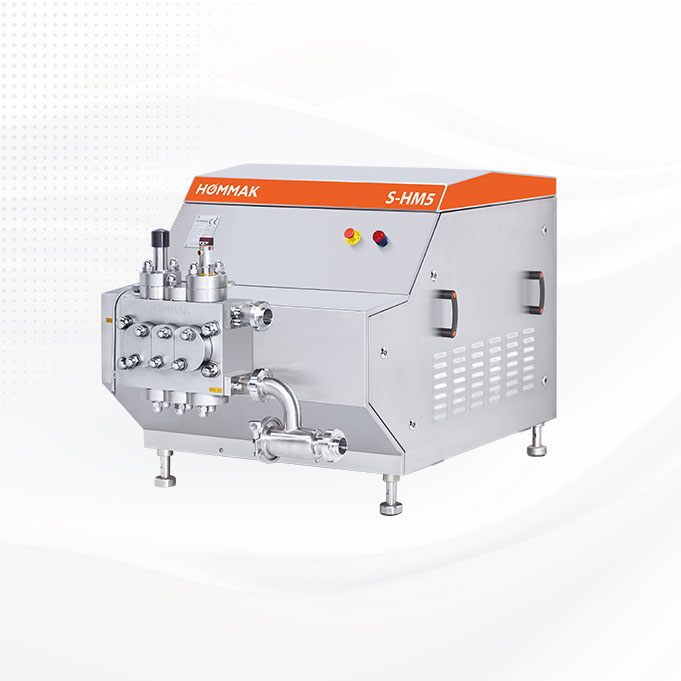
En las bebidas proteicas, cambiar la receta y probarla en la línea es caro. Tiene sentido validar primero a pequeña escala los ajustes de presión y etapas, con homogeneizadores de laboratorio y piloto de pequeño volumen. El modelo piloto y de laboratorio S-HM5 de HOMMAK da 100-125 litros por hora a 1.000 bar, y el modelo C-HM1 60 litros por hora a 400 bar (valores de catálogo). Aquí medirá dos cosas: la distribución del tamaño de partícula por difracción láser y la estabilidad tras un almacenamiento acelerado (por ejemplo varias semanas a 30-40 °C).
Cuando pase después a la línea industrial, el escalado se hace sobre los mismos valores de presión y etapas. Para elegir la capacidad industrial, puede consultar los modelos de homogeneizadores de alta presión y nuestra página de aplicación en alimentos y bebidas .
Qué mirar al elegir la máquina
- Viscosidad de alimentación. Las mezclas altas en proteína son viscosas; si no hay presión suficiente en la aspiración de la bomba, empieza la cavitación. Esto acorta la vida del pistón y de la válvula.
- Contenido abrasivo. Las partículas de minerales, cacao o proteína vegetal pueden aumentar el desgaste de la válvula; el material de la válvula debe elegirse en consecuencia.
- Higiene y CIP. Los productos proteicos se pegan a la línea. El programa de CIP y un diseño sin volumen muerto son importantes.
- Capacidad. Debe tomarse como base el caudal nominal de la línea y considerarse las variedades de producto futuras.
Cinco puntos de control a vigilar en producción
En las bebidas proteicas el problema suele provenir no de un solo ajuste, sino de la deriva de un eslabón de la cadena. Lo que debe vigilarse de forma continua en la línea:
- Tiempo y temperatura de hidratación. Tras añadir el polvo de proteína al agua, se necesita una espera suficiente para su disolución completa. Una mezcla enviada con prisa al homogeneizador lleva grumos sin disolver hasta la válvula.
- pH. La proteína de suero es clara y estable en la zona ácida y sensible al tratamiento térmico a pH neutro. En productos a base de caseína, acercarse al punto isoeléctrico (aproximadamente pH 4,6) aumenta la sedimentación. La ventana de pH de la formulación debe mantenerse estrecha.
- Intensidad del tratamiento térmico. Cada grado y segundo adicional aumenta la agregación de la proteína del suero. Debe elegirse el tratamiento térmico más suave que dé la vida útil objetivo.
- Presión y temperatura de homogeneización. La temperatura de entrada y la presión deben registrarse y vincularse a los lotes.
- Tamaño de partícula. Una muestra por turno debe comprobarse por difracción láser o al menos con una simple prueba de tamizado.
Preguntas operativas frecuentes
¿Aumentar la presión evita la gelificación? En general no. La gelificación está relacionada sobre todo con el tratamiento térmico y el equilibrio proteína-mineral. Subir la presión de homogeneización puede empeorar la situación en algunas formulaciones al aumentar la superficie de la proteína. La presión debe ajustarse mediante pruebas.
¿Estoy obligado a usar un estabilizante? Depende de la estructura del producto. La goma gellan o estabilizantes similares aumentan la capacidad de suspensión, pero tienen coste y efecto en la etiqueta. Mejore primero el proceso y luego añada un estabilizante si es necesario.
¿Por qué es más difícil la proteína vegetal (guisante, soja)? Estas proteínas suelen tener menor solubilidad y una distribución de partículas más gruesa. El tamaño de partícula de la materia prima y las diferencias entre proveedores pueden crear la necesidad de tamizado o molienda antes de la homogeneización.
Preguntas frecuentes
¿Por qué se produce sedimentación en las bebidas proteicas?
La sedimentación se debe sobre todo a agregados de proteína sin disolver o gruesos, a que las proteínas forman complejos con minerales como el calcio y a que partículas sólidas como el cacao no se dispersan lo bastante finas. La hidratación insuficiente, un pH inadecuado y la falta de estabilizante también aumentan el sedimento.
¿La homogeneización evita la gelificación de una bebida proteica?
Por sí sola no. La agregación de la proteína del suero durante el tratamiento térmico, o la gelificación enzimática durante el almacenamiento, se gestiona con la formulación (pH, minerales, estabilizante), el ajuste del tratamiento térmico y la calidad de la materia prima. La homogeneización resuelve los problemas de partículas gruesas y de grasa y puede ayudar a reducir la gelificación, pero no es la única solución.
¿Qué presión de homogeneización debe usarse para una bebida proteica?
Es habitual un rango total de 150-250 bar en dos etapas, por ejemplo 150/50 bar. En sistemas altos en proteína, una presión excesiva puede aumentar la viscosidad. El valor correcto se determina mediante prueba piloto según el tipo de proteína, el contenido graso y el tamaño de partícula objetivo.
¿Cómo debe disolverse el polvo de proteína antes del homogeneizador?
El polvo debe añadirse al agua sin grumos con un mezclador de alto cizallamiento y dejarse hidratar 30-60 minutos a 40-50 °C. Pasar al tratamiento térmico y a la homogeneización antes de completar la hidratación hace que agregados sin disolver queden atrapados en el producto y sedimenten después.
En una bebida proteica, ¿la homogeneización debe hacerse antes o después del tratamiento térmico?
En la mayoría de las líneas la homogeneización se hace antes del tratamiento térmico. Si hay que dispersar agregados formados en el tratamiento térmico o aumentar la estabilidad de la grasa, puede aplicarse una segunda homogeneización de tipo aséptico después del tratamiento térmico. Como esta elección encarece la línea, se valora producto por producto.
Montemos juntos su línea de bebidas proteicas
Comparta su tipo de proteína, su contenido de proteína objetivo y su método de tratamiento térmico; trabajemos con los ingenieros de HOMMAK en la prueba piloto y en la elección de la capacidad industrial. Puede empezar a través del formulario de presupuesto .