Yüksek Proteinli İçeceklerde Tortulaşma ve Jelleşme Nasıl Önlenir?
Laboratuvarda mükemmel çıkan protein içecek, UHT hattından geçip rafta üç hafta bekledikten sonra şişenin dibinde tortu, üstünde yağ halkası ya da bütünüyle jel haline gelmiş bir ürüne dönüşebilir. Protein içecek üretimi bu yüzden formülasyon kadar proses işidir: tozun nasıl çözüldüğü, hangi basınçla homojenize edildiği, ısıl işlemin hangi noktada yapıldığı sonucu belirler.
Bu yazıda tortulaşma ve jelleşmenin neden olduğunu, homojenizasyonun bunlardan hangisini çözüp hangisini çözmediğini ve doğru proses sırasını anlatıyoruz. Faz ayrışmasının genel mekanizması için faz ayrışması nasıl engellenir yazımıza da bakabilirsiniz.
Üç ayrı sorun, üç ayrı neden
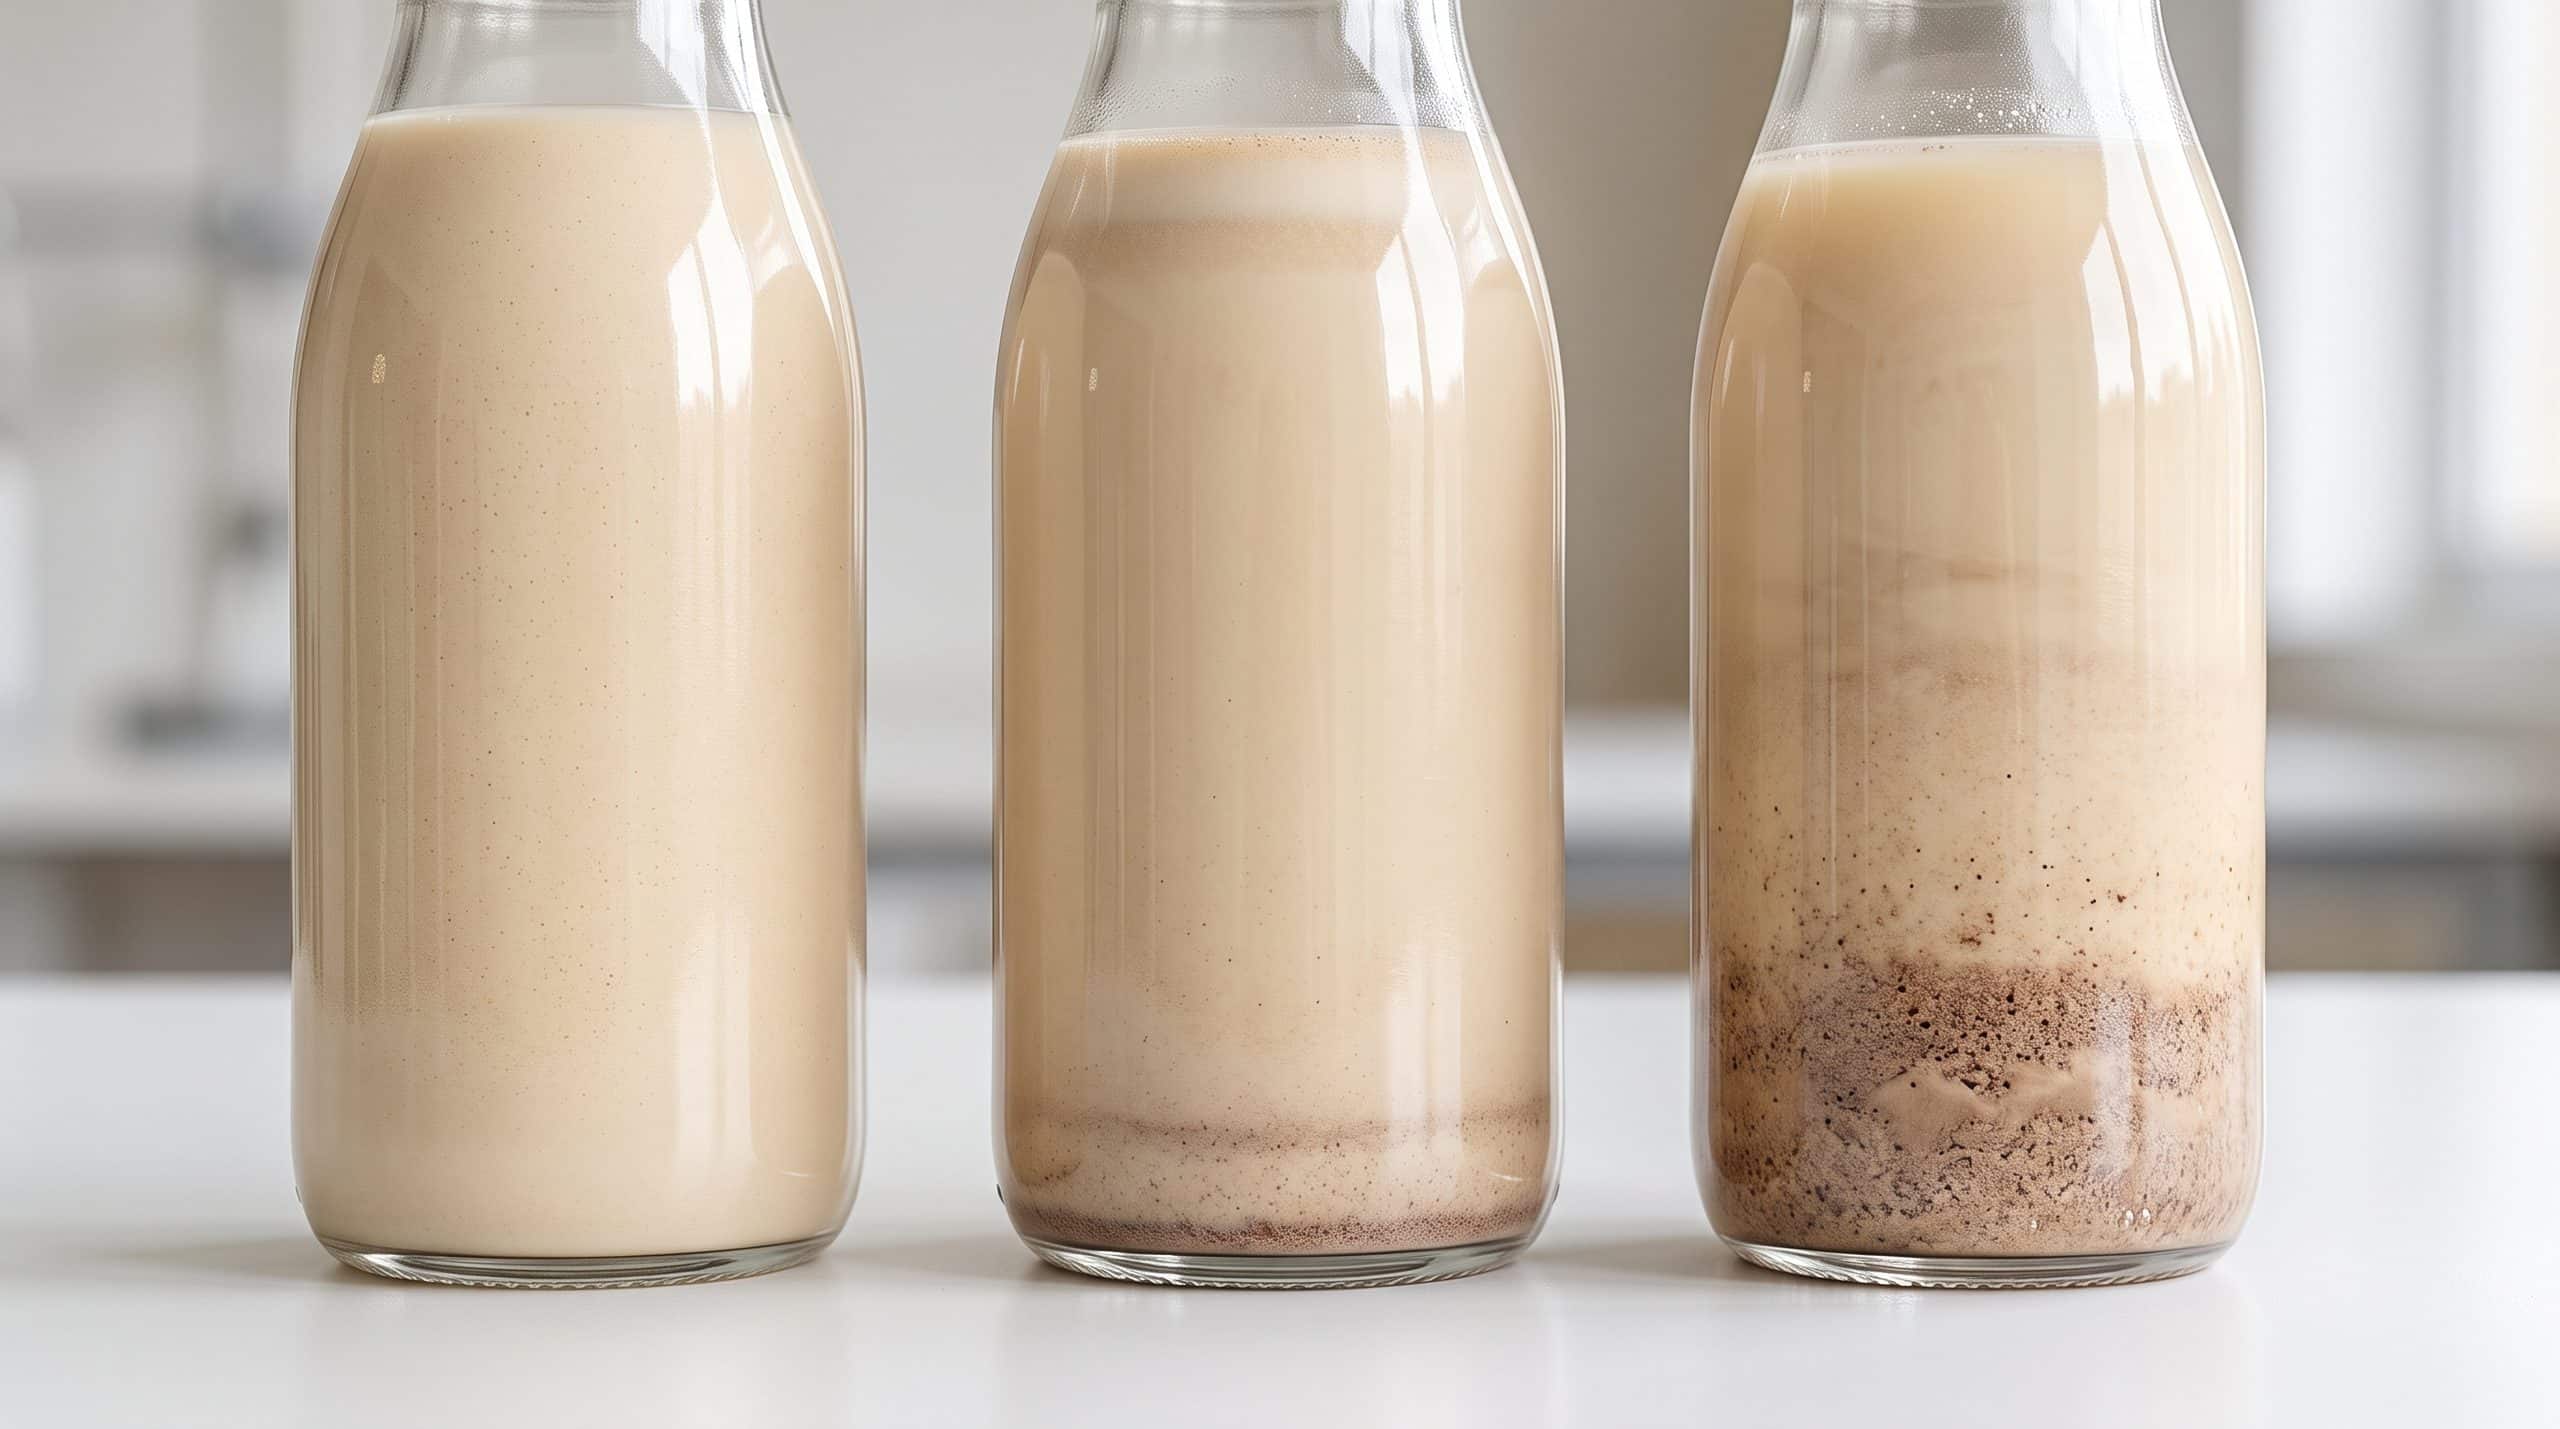
“Protein içecek bozuldu” denildiğinde aslında birbirinden farklı üç kusur kastedilir:
| Kusur | Görünümü | Tipik neden |
|---|---|---|
| Tortulaşma (çökme) | Şişe dibinde çökelti, sallayınca dağılıyor | Çözünmemiş veya iri protein agregatları, mineral-protein kompleksleri, kakao ve kalsiyum tuzları |
| Jelleşme | İçecek koyulaşıyor, yoğurt kıvamına geliyor | Isıl işlemde serum proteini agregasyonu, yüksek protein derişimi, depolamada enzim aktivitesi |
| Yağ ayrışması | Üstte kaymak veya yağ halkası | Yetersiz homojenizasyon, emülgatör eksikliği |
Bu üç kusurun çözümleri farklıdır. Homojenizasyon üçüncüyü doğrudan çözer, birincide önemli bir rol oynar, ikincide ise çoğu zaman tek başına yetmez. Bunu baştan bilmek, yanlış makineye yanlış sorun atfetmenizi önler.
Protein kaynağı davranışı belirler
Aynı protein oranında bile kullanılan protein çok farklı davranır:
- Whey (peynir altı suyu) proteini. Isıya hassastır. Serum proteinleri yaklaşık 65-70 °C’nin üzerinde denatüre olmaya başlar. Nötr pH’da ve yüksek derişimde UHT sırasında agregasyon ve jelleşme riski vardır.
- Kazein veya kazeinat, mikelar kazein. Isıl işleme dayanıklıdır, ancak yüksek derişimde viskozite hızla artar.
- Süt proteini konsantresi (MPC). Kazein ve serum proteininin karışımıdır; ikisinin sorunlarını da taşıyabilir.
- Bitkisel protein (bezelye, soya). Çözünürlük düşüktür, partiküller iridir, çökme eğilimi yüksektir.
Formülasyon aşamasında bu seçim, hangi proses yolunun işe yarayacağını büyük ölçüde belirler.
Doğru proses sırası
Çoğu başarılı protein içecek hattı şu sırayı izler:
- Toz dispersiyonu ve hidrasyon. Protein tozu, yüksek kesmeli bir mikserle suya topaksız eklenir. Hidrasyon için genellikle 40-50 °C’de 30-60 dakika beklenir. Hidrasyon tamamlanmadan ısıl işleme geçmek, çözünmemiş agregatların ürünün içine hapsolmasına yol açar.
- Hava giderme. Köpük ve hava, hem homojenizatörde hem sonraki ısıl işlemde sorun çıkarır.
- Homojenizasyon. Toplam 150-250 bar aralığında, çift kademeli (örneğin 150/50 bar) uygulanır. Yağ içeren formülasyonlarda yağ globülleri küçülür, hidrate protein kümeleri parçalanır.
- Isıl işlem. UHT veya retort.
- Gerekirse ikinci homojenizasyon. Isıl işlem sonrası, aseptik tipte bir makineyle kümeleri dağıtmak için kullanılır. Hattı ve yatırımı büyüttüğü için yalnızca gerekli ürünlerde tercih edilir.
Dispersiyon aşamasında yüksek kesmeli mikserler ve hat içi çözümlerde MicroMix in-line mikser kullanılır; yüksek basınçlı homojenizatör bu adımın yerine geçmez, onun sonrasında devreye girer.
Homojenizasyon neyi çözer, neyi çözmez?
Homojenizatör, valf aralığında kavitasyon, makaslama ve çarpma ile iri partikülleri ve agregatları küçültür. Bu şu sonuçları verir:
- Hidrate olmuş ama kümelenmiş protein parçaları dağıtılır.
- Yağ globülleri küçülür, kaymaklanma azalır.
- Kakao, mineral ve benzeri katı partiküller daha ince ve daha eşit dağılır; bu stabilizatörle birlikte süspansiyon kararlılığını artırır.
Ama homojenizasyon şunları yapmaz:
- Kimyasal kararsızlığı gidermez. pH, kalsiyum ve diğer mineral dengesi uygun değilse, protein homojenizasyondan sonra da çökelir.
- Isıl denatürasyonu geri çevirmez. Serum proteini ısıyla agregasyona gidiyorsa, bunu formülasyon (pH, mineral, stabilizatör) ve ısıl işlem ayarıyla çözmeniz gerekir.
- Depolama sırasında oluşan enzimatik jelleşmeyi (kalıntı proteaz aktivitesi kaynaklı) önlemez.
Ayrıca aşırı homojenizasyonun da bir bedeli var. Yüzey alanı çok arttığında, özellikle yüksek proteinli sistemlerde viskozite yükselebilir. Bu yüzden basınç artırılmadan önce partikül boyutu ölçülmeli ve etkisi tartılmalıdır.
Formülasyon ayarları homojenizasyonla birlikte düşünülmeli
Homojenizatör ne kadar iyi olursa olsun, şu kalemler yanlışsa sonuç iyileşmez:
- pH. Kazein bazlı içecekler nötr pH’ya yakın (6,8-7,2) çalışır. Berrak asidik whey içeceklerinde pH genellikle 3,2-3,8 aralığındadır. Proteinin izoelektrik noktasına yakın pH çökme demektir.
- Mineral dengesi. Kalsiyum ve magnezyum proteini çöktürür. Sekestran madde kullanımı ve su kalitesi bu nedenle önemlidir.
- Stabilizatör. Düşük açil gellan, MCC/CMC veya karragenan, süspansiyonu fiziksel olarak tutar. Homojenizasyon ince partikül verir, stabilizatör o partikülü askıda tutar.
- Hidrasyon süresi ve sıcaklığı. Kısaltılan hidrasyon, sonradan çözülmeyen agregat olarak geri döner.
Sorun giderme tablosu
| Gözlem | Önce bakılacak | Sonra |
|---|---|---|
| Tozdan gelen çökelti | Hidrasyon süresi, toz dispersiyonu | Homojenizasyon basıncı ve kademesi |
| UHT sonrası koyulaşma | pH, mineral dengesi, protein türü | Isıl işlem profili, aseptik homojenizasyon |
| Haftalar sonra jelleşme | Hammaddedeki enzim aktivitesi, depolama sıcaklığı | Isıl işlem şiddeti |
| Yağ halkası | Homojenizasyon basıncı, sıcaklık, valf durumu | Emülgatör seviyesi |
| Kakao çökmesi | Stabilizatör | Partikül boyutu, homojenizasyon |
| Viskozite aşırı yüksek | Hidrasyon süresi, aşırı homojenizasyon | Protein oranı, sıcaklık |
Önce pilotta doğrulayın
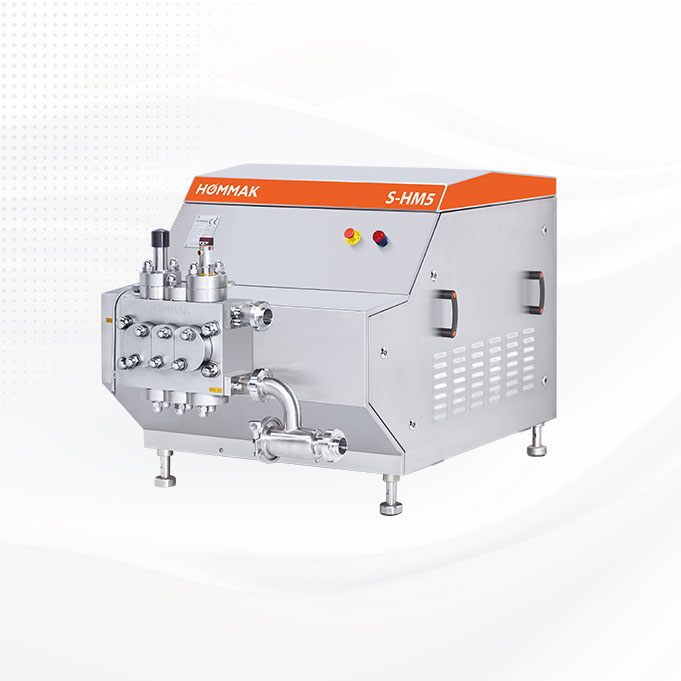
Protein içeceklerinde reçete değiştirip hat denemesi yapmak pahalıdır. Küçük hacimli laboratuvar ve pilot homojenizatörler ile basınç ve kademe ayarlarını önce küçük ölçekte doğrulamak mantıklıdır. HOMMAK’ın pilot ve laboratuvar tipi S-HM5 modeli 1.000 bar’da saatte 100-125 litre, C-HM1 modeli ise 400 bar’da saatte 60 litre kapasite verir (katalog değerleri). Burada ölçeceğiniz iki şey vardır: lazer difraksiyonuyla partikül boyutu dağılımı ve hızlandırılmış depolama (örneğin 30-40 °C’de birkaç hafta) sonrası kararlılık.
Sonrasında endüstriyel hatta geçerken ölçekleme, aynı basınç ve kademe değerleri üzerinden yapılır. Endüstriyel kapasiteyi seçmek için yüksek basınçlı homojenizatör modellerine ve gıda ve içecek uygulama alanı sayfamıza bakabilirsiniz.
Makine seçerken dikkat edilecekler
- Besleme viskozitesi. Yüksek proteinli karışımlar viskozdur; pompa emişinde yeterli basınç yoksa kavitasyon başlar. Bu piston ve valf ömrünü kısaltır.
- Aşındırıcı içerik. Mineral, kakao veya bitkisel protein partikülleri valf aşınmasını artırabilir; valf malzemesi buna göre seçilmelidir.
- Hijyen ve CIP. Protein ürünleri hatta yapışır. CIP programı ve ölü hacimsiz tasarım önemlidir.
- Kapasite. Hattın nominal debisi esas alınmalı, gelecekteki ürün çeşitleri düşünülmelidir.
Üretimde izlenecek beş kontrol noktası
Protein içeceklerinde sorun çoğu zaman tek bir ayardan değil, zincirin bir halkasının sapmasından çıkar. Hat üzerinde sürekli izlenmesi gerekenler:
- Hidrasyon süresi ve sıcaklığı. Protein tozu suya katıldıktan sonra tam çözünmesi için yeterli bekleme gerekir. Aceleyle homojenizatöre giden karışım, çözünmemiş topakları valfe taşır.
- pH. Whey proteini asidik bölgede berrak ve kararlıdır, nötr pH’ta ısıl işleme duyarlıdır. Kazein bazlı ürünlerde ise izoelektrik noktaya (yaklaşık pH 4,6) yaklaşmak çökmeyi artırır. Formülasyonun pH penceresi dar tutulmalıdır.
- Isıl işlem şiddeti. Her ekstra derece ve saniye, serum proteini agregasyonunu artırır. Hedef raf ömrünü sağlayan en hafif ısıl işlem seçilmelidir.
- Homojenizasyon basıncı ve sıcaklığı. Giriş sıcaklığı ve basınç kaydedilmeli, partilere bağlanmalıdır.
- Partikül boyutu. Her vardiyada bir numune, lazer difraksiyonla veya en azından basit bir elek testiyle kontrol edilmelidir.
Sık sorulan operasyonel sorular
Basınç artırmak jelleşmeyi önler mi? Genellikle hayır. Jelleşme çoğunlukla ısıl işlem ve protein-mineral dengesiyle ilgilidir. Homojenizasyon basıncını yükseltmek, protein yüzey alanını artırarak bazı formülasyonlarda durumu kötüleştirebilir. Basınç deneme ile ayarlanmalıdır.
Stabilizatör kullanmak zorunda mıyım? Ürün yapısına bağlıdır. Gellan veya benzeri stabilizatörler askıda tutma kabiliyetini artırır, ancak maliyeti ve etiket etkisi vardır. Önce proses tarafını iyileştirin, sonra gerekirse stabilizatör ekleyin.
Bitkisel protein (bezelye, soya) neden daha zor? Bu proteinler çoğunlukla daha düşük çözünürlüğe ve daha iri partikül dağılımına sahiptir. Ham maddenin partikül boyutu ve tedarikçi farkları homojenizasyon öncesi eleme veya öğütme ihtiyacı doğurabilir.
Sıkça sorulan sorular
Protein içeceklerde tortulaşma neden olur?
Tortulaşma çoğunlukla çözünmemiş veya iri protein agregatlarından, protein ile kalsiyum gibi minerallerin kompleks oluşturmasından ve kakao gibi katı partiküllerin yeterince ince dağılmamasından kaynaklanır. Yetersiz hidrasyon, uygun olmayan pH ve stabilizatör eksikliği de tortuyu artırır.
Homojenizasyon protein içeceğin jelleşmesini önler mi?
Tek başına önlemez. Isıl işlem sırasında serum proteini agregasyonu veya depolama sırasında enzimatik jelleşme, formülasyon (pH, mineral, stabilizatör), ısıl işlem ayarı ve hammadde kalitesi ile yönetilir. Homojenizasyon iri partikül ve yağ kaynaklı sorunları çözer, jelleşmeyi azaltmaya yardımcı olabilir ama tek çözüm değildir.
Protein içecek için homojenizasyon basıncı kaç bar olmalı?
Toplam 150-250 bar aralığı çift kademeli olarak yaygındır; örneğin 150/50 bar. Yüksek proteinli sistemlerde aşırı basınç viskoziteyi artırabilir. Doğru değer protein türü, yağ oranı ve hedef partikül boyutuna göre pilot denemeyle belirlenir.
Protein tozu homojenizatörden önce nasıl çözülmeli?
Toz, yüksek kesmeli bir mikserle suya topaksız eklenmeli ve 40-50 °C’de 30-60 dakika hidrasyona bırakılmalıdır. Hidrasyon tamamlanmadan ısıl işleme ve homojenizasyona geçmek çözünmemiş agregatların ürüne hapsolmasına ve sonradan çökmesine yol açar.
Protein içecekte homojenizasyon ısıl işlemden önce mi sonra mı yapılmalı?
Çoğu hatta homojenizasyon ısıl işlemden önce yapılır. Isıl işlemde oluşan kümeleri dağıtmak veya yağ kararlılığını artırmak gerekiyorsa, ısıl işlem sonrası aseptik tipte ikinci bir homojenizasyon uygulanabilir. Bu seçim hat maliyetini büyüttüğü için ürün bazında değerlendirilir.
Protein içecek hattınızı birlikte kuralım
Protein türünüzü, hedef protein oranınızı ve ısıl işlem yönteminizi paylaşın; pilot deneme ve endüstriyel kapasite seçimi için HOMMAK mühendisleriyle çalışalım. Teklif formu üzerinden başlayabilirsiniz.