Impacto del Homogeneizador de Alta Presión en la Producción de Grasas Lubricantes: Misma Fórmula, Diferente Resultado
Cuando se pregunta de dónde provienen las diferencias de rendimiento y calidad en la producción de grasas lubricantes, la respuesta suele atribuirse a la formulación: tipo de jabón, aceite base y paquete de aditivos. Sin embargo, cuando producimos la misma formulación en diferentes plantas, podemos observar diferencias medibles en los perfiles de rendimiento de los productos obtenidos. La formulación es la misma; la diferencia la determina el proceso y, dentro del proceso, la etapa más determinante es el acabado, que da forma a la microestructura final del producto. En el enfoque convencional, esta tarea se confía al molino coloidal. Aunque se considera una solución razonable para grasas de uso general, cuando se trata de formulaciones con alto contenido de sólidos, grasas especiales de alta calidad, procesos de aprobación OEM o plantas en las que la consistencia entre lotes se ha convertido en un objetivo comercial, entra en escena una tecnología diferente.
El homogeneizador de alta presión es un equipo estándar desde hace décadas en la industria de la leche y los productos lácteos. En el ámbito de las grasas lubricantes, en cambio, esta tecnología ocupa una posición relativamente más reciente; las evaluaciones técnicas específicas para el sector siguen siendo limitadas en la literatura.
Como Hommak, los datos de campo obtenidos de las decenas de homogeneizadores que hemos instalado para fabricantes de grasas, así como la información crítica recopilada en ferias y eventos, han puesto de manifiesto numerosos aspectos que merecen ser analizados dentro del triángulo microestructura-proceso-rendimiento. El siguiente artículo ha sido elaborado con la intención de compartir parte de esta experiencia desde una perspectiva técnica.
¿Por qué debemos prestar atención a la microestructura de la grasa?
Cuando se examina una grasa a base de jabón mediante un SEM (Scanning Electron Microscope), se observa una red tridimensional formada por fibras entrelazadas. Esta red retiene el aceite base mediante fuerzas capilares. La grasa es como una esponja. El armazón de la esponja es la red de fibras y el líquido que contiene es el aceite base. La calidad de esta red determina todo el rendimiento del producto.
1. Diferencia entre una estructura homogénea y una heterogénea
Si las fibras están distribuidas de forma gruesa y heterogénea, algunas zonas de la red retienen demasiado aceite mientras que otras lo liberan. El resultado: oil bleeding durante el almacenamiento, comportamiento inestable bajo estrés mecánico y un rendimiento impredecible para el usuario final.
Cuando las fibras están distribuidas de manera homogénea y los aglomerados se han desintegrado, la red adquiere una estructura uniforme. El aceite se retiene de forma equilibrada en todo el volumen y el producto presenta un comportamiento consistente tanto durante el almacenamiento como durante la aplicación.
Precisamente esta geometría es la que optimiza el homogeneizador. Y lo hace a un nivel que los antiguos sistemas de molino coloidal no pueden alcanzar.
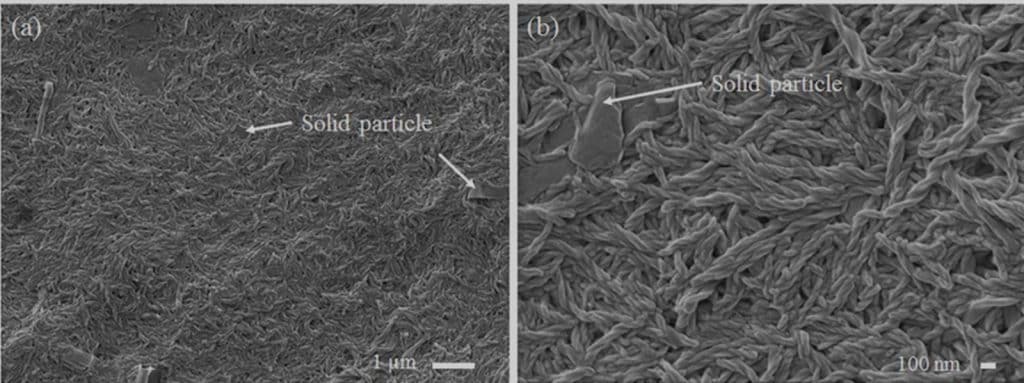
SEM Görüntüsü
2. ¿Qué hace físicamente un homogeneizador de alta presión?
Una frase habitual para explicar lo que el homogeneizador hace al producto es: «Se comprime a alta presión y se hace pasar por una válvula». Es correcto, pero incompleto. Durante el paso por la válvula intervienen simultáneamente varios fenómenos físicos, y el verdadero efecto sobre la microestructura surge de la combinación de estos fenómenos.
Cuando el producto se aproxima a la válvula de homogeneización bajo alta presión, al atravesarla la presión cae en cuestión de milisegundos hasta niveles prácticamente atmosféricos. Esta caída repentina activa simultáneamente cuatro fenómenos físicos:
Una tasa de cizallamiento muy elevada (muy superior a la de los molinos convencionales), un efecto de impacto asociado a la geometría de la válvula (que fragmenta mecánicamente los aglomerados), la cavitación (una densidad de energía que penetra hasta los núcleos de los aglomerados mediante el colapso de microburbujas) y los efectos de turbulencia (que generan una micromezcla secundaria dentro del producto).
Cuando estos cuatro mecanismos actúan conjuntamente, el efecto sobre la microestructura va claramente más allá de los límites de los molinos convencionales. Más importante aún, todo esto ocurre en una sola pasada, dentro de una única válvula y dependiendo de un único parámetro medible: la presión.
Aquí comienza el beneficio práctico para el fabricante: el proceso físico que determina la microestructura pasa a depender de un parámetro controlable y reproducible. En un molino coloidal, el desgaste del rotor, el ajuste de la holgura y la temperatura de alimentación se reflejan indirectamente en el resultado; en un homogeneizador, la presión es una variable que se mide y se mantiene directamente.
3. Eficiencia del jabón y control de la penetración
El parámetro fundamental que define la identidad de una grasa es la penetración: determina directamente su dureza, sus características estructurales y, en última instancia, su posición en el mercado. El valor de penetración depende conjuntamente del contenido de jabón y de la microestructura.
Según nuestras observaciones de campo, cuando la misma formulación pasa por un homogeneizador se obtiene una penetración menor, es decir, un producto más compacto en comparación con un molino coloidal. La causa está en la microestructura. Cuando la red de fibras está más desarrollada y es más homogénea, la misma cantidad de jabón forma un armazón estructural mucho más resistente; el producto se deforma menos frente al estrés mecánico.
Para el fabricante, esto tiene dos consecuencias prácticas. La primera es que se puede alcanzar el valor de penetración objetivo utilizando menos jabón. El jabón es uno de los principales componentes más costosos de una formulación de grasa; un ahorro de algunos puntos porcentuales de jabón se traduce directamente en una ganancia por tonelada. Poder producir un producto con la misma dureza mediante una formulación más eficiente reduce el coste de las materias primas y, al mismo tiempo, mejora el tiempo de ciclo de producción al acortar el tiempo de reacción. La segunda es que el valor de penetración puede mantenerse dentro de un rango mucho más estrecho entre lotes. Mientras que en el proceso convencional la penetración oscila alrededor del valor objetivo, con el homogeneizador se estabiliza cerca del punto objetivo de manera constante. Esto permite suministrar al cliente un producto con características constantes y, al mismo tiempo, reduce la carga de control de calidad en formulaciones que operan cerca de los límites de especificación.
Referencia: ASTM D217 (Cone Penetration of Lubricating Grease, Worked).
4. Estabilidad mecánica: el indicador del rendimiento a largo plazo
Durante su funcionamiento, la grasa está continuamente expuesta a estrés mecánico. Su capacidad para resistir este estrés se mide mediante ensayos como ASTM D1831 (Roll Stability) o ASTM D217 (100.000 strokes).
La estabilidad mecánica depende más de la microestructura que de la formulación. La misma formulación puede presentar una estabilidad diferente bajo distintas condiciones de acabado.
Las fibras de una grasa bien homogeneizada ya se encuentran en un tamaño microestructural óptimo; el estrés mecánico no puede modificarlas significativamente. El producto conserva en gran medida su valor de penetración durante el funcionamiento. En una grasa mal homogeneizada, en cambio, los aglomerados que no se han desintegrado suficientemente se rompen bajo estrés mecánico y el producto se ablanda de manera significativa.
Los comentarios que hemos recibido en campo, especialmente de fabricantes que trabajan con procesos de aprobación OEM, apuntan en la misma dirección: en formulaciones en las que el cambio de penetración después de 100.000 strokes se encuentra cerca del límite de aprobación del ensayo final, un cambio realizado en la línea de acabado puede mejorar el resultado sin modificar la formulación. Poder mejorar el resultado del ensayo sin intervenir en la receta reduce significativamente tanto el tiempo de I+D como el coste total del proceso de aprobación.
5. Desaireación: no se necesita un proceso adicional
Durante la producción de grasas, el producto incorpora inevitablemente aire durante las etapas de mezcla y transferencia. Este aire queda atrapado en forma de microburbujas y genera tres problemas: diferencias de volumen durante el envasado, defectos visuales en la superficie y problemas de transferencia de calor en los rodamientos.
Uno de los efectos más valiosos del homogeneizador entra en juego precisamente aquí. El producto homogeneizado a alta presión pierde las microburbujas contenidas en su interior. Las burbujas se disuelven o son transportadas hacia la superficie y eliminadas.
En la práctica, esto significa que el producto que sale del homogeneizador no necesita una etapa de desaireación independiente. En el proceso convencional, la desaireación al vacío requiere un tanque adicional, una bomba adicional, un sistema de vacío adicional y un tiempo de ciclo adicional. El homogeneizador elimina por sí solo esta etapa. Tanto desde el punto de vista de la inversión de capital como de los costes operativos y del tiempo total del flujo de producción, esta ventaja debe calcularse de forma concreta al tomar una decisión de inversión.
6. El error de pensar que «una mayor presión significa una mejor grasa»
Una suposición frecuente en el sector es que aumentar al máximo posible la presión de homogeneización mejorará la calidad del producto. Los datos no respaldan esta idea.
Cada formulación tiene una presión de procesamiento óptima. Por debajo de ella, la microestructura no se optimiza suficientemente. Por encima de ella, ocurre algo interesante: la red de fibras se fragmenta en exceso, las fibras caen por debajo de la longitud crítica y disminuye la capacidad de las fuerzas capilares para retener el aceite. Es decir, una homogeneización excesiva puede aumentar paradójicamente el problema de oil bleeding.
La presión adecuada para una grasa de litio EP2 puede no ser la adecuada para una grasa de poliurea. Para un complejo de sulfonato de calcio se aplica un umbral diferente.
En nuestras conversaciones mantenidas durante los últimos eventos de ELGI (European Lubricating Grease Institute), también destaca un énfasis similar: el sector está evolucionando desde la consideración de la presión de homogeneización como un «valor» fijo hacia un enfoque basado en determinar el umbral óptimo específico de cada formulación. La impresión que hemos obtenido en ferias y sesiones técnicas apunta en la misma dirección; una parte importante de los profesionales ya no se centra en la pregunta «¿cuánto más alta?», sino en «¿cuál es la presión adecuada?».
Por esta razón, determinar la presión óptima antes de pasar a la producción industrial es fundamental. Aquí entran en juego los homogeneizadores de laboratorio. Es posible realizar pruebas de formulación con pequeñas cantidades de muestra a diferentes niveles de presión y caracterizar claramente la relación entre formulación, microestructura y presión antes de pasar a la escala de producción. Gracias a que los principios de homogeneización son, en gran medida, independientes de la escala, el valor de presión óptimo obtenido en el equipo de laboratorio puede transferirse directamente al homogeneizador industrial. Esto reduce tanto el tiempo de I+D como las posibles sorpresas durante la transición de nuevos productos a producción.
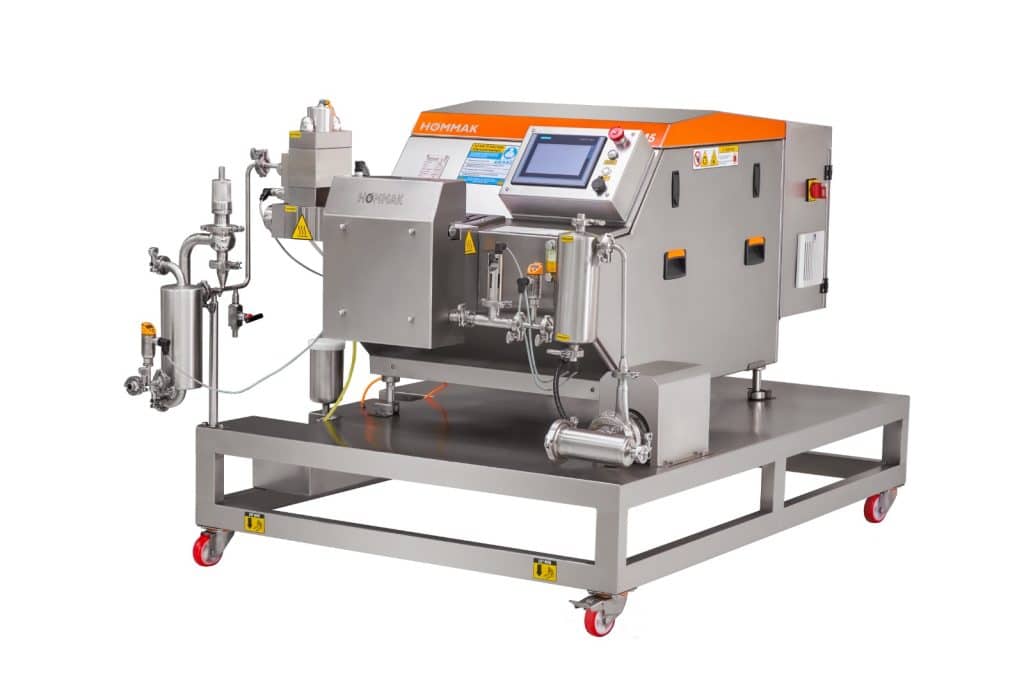
Homogeneizador de Grasas de Laboratorio
7. Problema de los aglomerados
La superficie de una grasa puede parecer homogénea a simple vista. Sin embargo, bajo el microscopio pueden encontrarse pequeños grupos de aglomerados en el interior del producto. Estos aglomerados son grupos de fibras que no se han desintegrado completamente o grumos de aditivos.
Aquí es donde el efecto de cavitación y de impacto del homogeneizador ofrece una de sus contribuciones más importantes. Estos dos mecanismos fragmentan no solo la capa exterior de los aglomerados, sino también el volumen hasta su núcleo. Mientras que los molinos convencionales pueden desgastar la capa exterior del aglomerado dejando intacto su núcleo interno, en la grasa producida mediante un homogeneizador este núcleo también se dispersa, permitiendo que el producto presente un comportamiento completamente homogéneo tanto durante el almacenamiento como en las condiciones de uso.
Resultado práctico: la solución a los problemas de almacenamiento causados por aglomerados suele encontrarse en el proceso de acabado y no en la formulación. Antes de intervenir en la formulación de un producto que ha generado reclamaciones, realizar un análisis microscópico es fundamental para establecer un diagnóstico correcto.
8. Distribución de aditivos y eficiencia de la formulación
Las grasas modernas ya no están compuestas únicamente por jabón y aceite base. Contienen aditivos EP, antioxidantes, inhibidores de corrosión, reductores de fricción y lubricantes sólidos (grafito, MoS₂, PTFE).
Pero ¿estos aditivos realmente se distribuyen de manera homogénea a escala microscópica?
La mezcla convencional distribuye los aditivos a escala macroscópica, pero no garantiza una distribución a escala microscópica. Los aditivos sólidos, en particular, tienden a aglomerarse y son difíciles de detectar mediante los controles de calidad estándar. Esta situación se refleja directamente en el rendimiento del producto.
El homogeneizador distribuye los aditivos en la matriz a escala microscópica. Esto tiene dos consecuencias.
La primera es que aumenta la eficacia del aditivo. La misma cantidad de aditivo EP puede ofrecer un mayor rendimiento. Esto crea una oportunidad directa de ahorro en los costes de formulación, ya que los aditivos son más caros que el aceite base. El fabricante puede mantener el mismo rendimiento utilizando menos aditivo o buscar un mayor rendimiento con la cantidad de aditivo existente.
La segunda es que aumenta la estabilidad del producto. Los aditivos distribuidos homogéneamente se consumen de manera equilibrada en todo el volumen y mantienen su función protectora a un nivel estable durante toda la vida útil de la grasa. Los aditivos aglomerados, en cambio, proporcionan inicialmente una protección intensa en la zona donde se concentran; sin embargo, el aditivo se agota rápidamente en esa zona y el resto de la matriz queda sin protección precisamente cuando surge la necesidad de rendimiento.
Este efecto es aún más evidente en las grasas que contienen lubricantes sólidos. Las partículas de grafito o MoS₂ no solo se trituran, sino que se distribuyen en cada micrómetro cúbico de la matriz. Esto es lo que determina el rendimiento real en el rodamiento.
9. Control del Oil Bleeding
La red de fibras de una grasa bien homogeneizada presenta una estructura capilar uniforme; el aceite se retiene de manera equilibrada y solo se libera de forma controlada bajo estrés mecánico. En una red heterogénea, en cambio, el aceite no puede retenerse suficientemente mediante fuerzas capilares en las zonas menos densas y llega a la superficie durante el almacenamiento.
Este fenómeno, conocido en el sector como «syneresis», suele atribuirse a la formulación. Sin embargo, desde una perspectiva analítica, la causa real suele ser la falta de homogeneidad de la microestructura. El homogeneizador mantiene equilibrada la distribución del aceite al garantizar que la estructura capilar se forme de manera uniforme en todo el volumen. Como referencia, ASTM D6184 (Oil Separation from Lubricating Grease) proporciona un método estándar para esta evaluación.
10. Parti Bazlı Tutarlılık
El cliente no compra las características del producto; compra su consistencia.
En un homogeneizador, la presión es constante y continua. Cuando se proporcionan una presión, un caudal y una temperatura constantes, el producto se somete al mismo nivel de homogeneización en cada lote. La variación entre lotes se mantiene dentro de un rango estrecho. Esto reduce tanto las reclamaciones de los clientes como los costes de control de calidad, ya que verificar el resultado de un proceso consistente requiere muchas menos pruebas que verificar el resultado de un proceso fluctuante.
Durante las décadas que llevamos trabajando con fabricantes líderes del sector, una de las frases que más hemos escuchado es la siguiente: «No es difícil fabricar el mejor producto una vez; lo difícil es fabricar el mismo producto en cada lote». El máximo rendimiento del producto ya está determinado por la formulación; sin embargo, reproducir ese máximo rendimiento al mismo nivel en cada lote, cada turno y con cada operador es una cuestión de ingeniería completamente diferente: el homogeneizador está diseñado precisamente para resolver este problema.
11. Evaluación general
En términos técnicos, las ventajas que ofrece el homogeneizador de alta presión en la producción de grasas pueden resumirse de la siguiente manera: un nivel de control de la microestructura que los molinos no pueden alcanzar, un efecto de fragmentación que penetra hasta los núcleos de los aglomerados, una distribución homogénea de los aditivos a escala microscópica, el control del oil bleeding mediante la uniformización de la estructura capilar, la eliminación de la necesidad de una etapa adicional de desaireación, la reproducibilidad basada en un parámetro medible (la presión) y la posibilidad de pasar directamente del laboratorio a la producción industrial.
El homogeneizador ya no es simplemente una opción en el sector; se ha convertido en un estándar consolidado. El molino coloidal cumplió su función en su época; sin embargo, hoy no puede satisfacer el nivel de rendimiento, consistencia y control de la microestructura que exige el mercado de grasas lubricantes. Según nuestra experiencia en el sector, también observamos una tendencia clara: los fabricantes más exigentes del sector están dejando de depender exclusivamente de los molinos y están construyendo sus líneas de acabado en torno a homogeneizadores. La razón es sencilla: la calidad de la microestructura obtenida mediante homogeneización se ha convertido en un nuevo punto de referencia para el segmento premium del mercado.
Una buena formulación puede convertirse en un producto promedio si no cuenta con el proceso adecuado. El verdadero valor del homogeneizador en la producción de grasas aparece precisamente aquí: liberar todo el potencial de la formulación y convertir el producto en uno de los más destacados de su categoría.
Referencias
- Lugt, P. M. (2013). Grease Lubrication in Rolling Bearings. Wiley Tribology Series. John Wiley & Sons.Rudnick, L. R. (Ed.). (2017). Lubricant Additives: Chemistry and Applications (3rd ed.). CRC Press.ELGI AGM (European Lubricating Grease Institute) — Personal Notes from Annual General Meetings
El uso de un homogeneizador de alta presión en la producción de grasas lubricantes ofrece ventajas que van más allá de obtener un producto más homogéneo; proporciona beneficios importantes en términos de control de la microestructura, consistencia entre lotes, eficiencia de los aditivos y optimización del proceso de producción. Determinar la presión de homogeneización adecuada para su formulación y seleccionar el equipo que mejor se adapte a las necesidades de su línea de producción influye directamente en el rendimiento real de la inversión.
Póngase en contacto con nosotros para evaluar las ventajas que la tecnología de homogeneización puede aportar a su proceso de producción de grasas y determinar la solución adecuada para su aplicación.