Homogénéisation partielle (à flux partiel) : comment réduire l’investissement et la consommation d’énergie
Vous achetez un homogénéisateur pour une ligne laitière, et le devis indique la capacité de toute la ligne : 10 000 L/h. Mais cette machine doit-elle vraiment traiter 10 000 L/h ? Sur la plupart des lignes de lait de consommation et de base yaourt, non. Avec l’ homogénéisation partielle (homogénéisation à flux partiel), vous obtenez le même résultat en traitant la totalité de la matière grasse sur environ un tiers seulement du débit.
Dans cet article, nous expliquons comment fonctionne la méthode, quelle différence elle crée en capacité et en énergie, sur quelles lignes elle ne s’applique pas et comment la mettre en place correctement. Si vous souhaitez d’abord revoir le principe général, consultez notre article qu’est-ce qu’un homogénéisateur et comment fonctionne-t-il .
Qu’est-ce que l’homogénéisation partielle ?
L’homogénéisation partielle est une méthode qui consiste à ne pas homogénéiser tout le lait, mais seulement une fraction à teneur en matière grasse élevée : la crème. Le lait est d’abord séparé dans un séparateur en lait écrémé et en crème. La crème est homogénéisée, puis remélangée au lait écrémé, et la standardisation est achevée à ce stade.
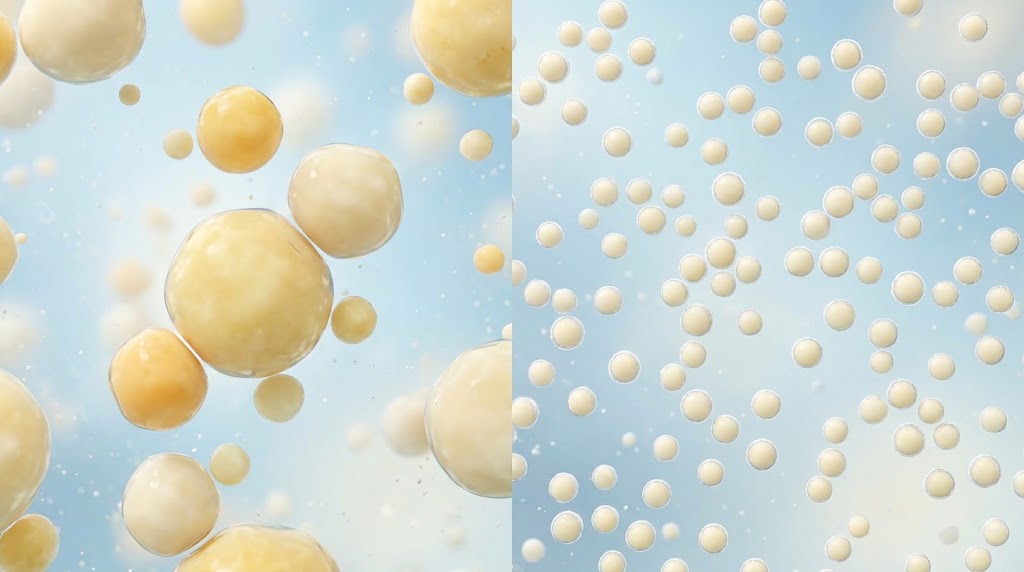
La logique est simple. L’objectif de l’homogénéisation est de réduire la taille des globules gras. Le lait écrémé ne contient presque pas de matière grasse à fractionner. Le faire passer sous haute pression consomme de l’énergie et agrandit la machine, sans rien apporter au résultat. Le flux de crème, lui, transporte presque toute la matière grasse.
| Homogénéisation à flux total | Homogénéisation partielle (à flux partiel) | |
|---|---|---|
| Flux traité | La totalité du lait | Fraction crème uniquement |
| Capacité de l’homogénéisateur | Égale au débit de la ligne | Environ 25 à 40 % du débit de la ligne |
| Équipement supplémentaire | Non requis | Séparateur et ligne de standardisation |
| Consommation d’énergie | Élevée | Nettement plus faible |
| Contrôle de la phase grasse | Tout le lait | Crème (toute la matière grasse) |
| Lignes adaptées | Ayran, yaourt, lignes partant du lait cru | Lait de consommation et lignes de base laitière avec séparateur |
Pourquoi ça marche ? Un calcul de capacité simple
Chiffrons-le. Prenons une ligne de 10 000 L/h traitant du lait standardisé à 3,5 % de matière grasse. Environ 350 kg de matière grasse circulent chaque heure sur cette ligne. Si vous prélevez au séparateur une crème à 10 % de matière grasse, le flux de crème qui transporte cette matière grasse est d’environ 3 500 L/h. Le lait écrémé (environ 6 500 L/h) n’entre jamais dans l’homogénéisateur.
- En flux total, la machine traite 10 000 L/h.
- En flux partiel, la machine traite 3 500 L/h.
- Comme la charge de la pompe et du moteur diminue proportionnellement au débit traité, à pression à peu près identique, la consommation d’énergie baisse elle aussi d’environ deux tiers.
Il s’agit d’une estimation ; la valeur réelle varie selon la standardisation de la matière grasse de la ligne, la teneur en matière grasse de la crème et le réglage de pression. Mais l’ordre de grandeur est juste : vous dimensionnez l’homogénéisateur pour le flux qui porte la matière grasse, et non pour toute la ligne.
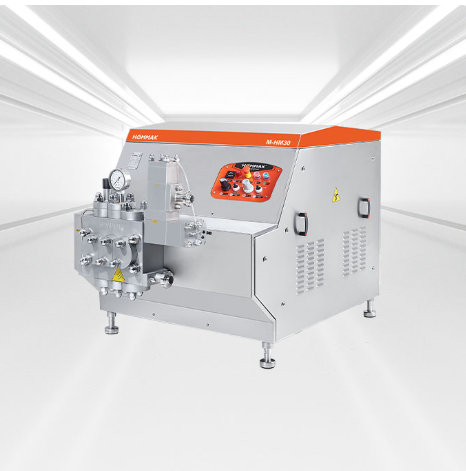
Avec les valeurs du catalogue HOMMAK, il faudrait un modèle comme le N-G10 pour 10 000 L/h à 200 bar, tandis que pour un flux de crème de 3 500 L/h, une machine de la classe A-HM60, d’une capacité de 5 000 L/h à 200 bar, suffit souvent. La différence ne se limite pas au prix d’achat. La puissance du moteur, les besoins en transformateur et en armoire électrique, la fondation, le débit de CIP et le jeu de pièces de rechange diminuent aussi. Le modèle exact pour votre usine ne peut être choisi qu’à partir des données produit et pression ; vous pouvez consulter la gamme sur notre page homogénéisateurs haute pression .
Pourquoi la teneur en matière grasse de la crème est-elle critique ?
L’erreur la plus fréquente en homogénéisation partielle est de garder une teneur en matière grasse trop élevée dans la crème. La raison : lorsque l’homogénéisation réduit la taille des globules gras, la surface totale de matière grasse est multipliée plusieurs fois. Cette nouvelle surface doit être recouverte de protéines (surtout de caséine). La quantité de protéines dans la phase crème est limitée. Si la teneur en matière grasse est trop élevée, les nouvelles surfaces ne peuvent pas être recouvertes, les gouttelettes s’agglutinent et des amas de matière grasse se forment. Le résultat est l’inverse de ce que vous voulez : un produit homogénéisé, mais aggloméré.
En pratique, on utilise le cadre suivant :
- La teneur en matière grasse de la crème à homogénéiser est généralement maintenue dans la plage de 10 à 12 %. Au-delà, le risque d’agglomération augmente nettement.
- Plus la teneur en matière grasse augmente, plus le second étage (la seconde soupape basse pression) devient important pour disperser les amas.
- La crème peut être ramenée à ce niveau en la diluant partiellement avec du lait cru ou du lait écrémé.
La valeur exacte dépend du produit, de la teneur en protéines et du diamètre de globule visé ; il ne faut donc pas se fier à un chiffre fixe sans essai pilote.
Configuration de la ligne : équipements et ordre
Une ligne d’homogénéisation partielle typique fonctionne dans cet ordre :
- Le lait cru est chauffé (généralement à 55-65 °C) et envoyé au séparateur.
- Le séparateur sépare le lait écrémé et la crème.
- La crème à homogénéiser est ajustée à une teneur en matière grasse d’environ 10 à 12 % ; une crème trop riche est diluée avec du lait écrémé.
- La crème est traitée dans l’homogénéisateur dans la plage de 150 à 250 bar (un ou deux étages).
- La crème homogénéisée est mélangée en ligne avec le lait écrémé.
- Le mélange passe à la pasteurisation (c’est ici qu’intervient l’unité de pasteurisation HTST ).
Si deux détails sont mal configurés, l’économie est perdue. Le premier est la température de l’homogénéisateur : l’homogénéisation est efficace à une température de produit de 55 à 70 °C ; dans une crème froide, la matière grasse est en partie solide, et les globules ne sont donc pas correctement fractionnés. Le second est le point de remélange : la crème homogénéisée doit être mélangée au lait écrémé avec un débit contrôlé avant le pasteurisateur, et la teneur en matière grasse doit être mesurée sur la ligne.
Sur quelles lignes l’homogénéisation partielle ne convient-elle pas ?
Ce n’est pas la bonne méthode pour toutes les usines. L’homogénéisation à flux total est préférable dans les cas suivants :
- Absence de séparateur. L’homogénéisation partielle exige un séparateur. Si votre ligne actuelle n’en a pas, l’investissement dans un séparateur peut absorber le gain.
- Lignes d’ayran et de yaourt. Pour ces produits, l’objectif n’est pas seulement de réduire le globule gras, mais aussi d’agir sur le réseau protéique et la capacité de rétention d’eau. Homogénéiser toute la base laitière est le choix le plus sûr pour la texture. Nous avons traité ce sujet dans notre article sur le rôle des homogénéisateurs dans les produits laitiers fermentés .
- Petites usines à faible débit. Sur des lignes de 1 000 à 2 000 L/h, le coût du séparateur et des conduites supplémentaires peut dépasser le gain d’un homogénéisateur plus petit.
- Usines changeant très souvent de recette. Sur les lignes qui travaillent avec différentes teneurs en matière grasse et changent souvent de produit, le contrôle d’un flux partiel est plus difficile.
- Produits à longue conservation (UHT/ESL). Il n’existe pas de solution unique obligatoire pour ces produits ; le choix d’homogénéiser avant ou après l’UHT est une décision d’ingénierie distincte.
Liste de contrôle pour la décision d’investissement
Avant de décider si le flux partiel vous convient, obtenez des réponses claires à ces questions :
- Y a-t-il un séparateur sur la ligne, ou faudra-t-il en acheter un ?
- Quels sont le volume de lait traité par jour et les types de produits ?
- La teneur en matière grasse du produit final est-elle fixe ou variable ?
- Pouvez-vous mesurer et contrôler la teneur en matière grasse de la crème sur la ligne ?
- Où l’homogénéisateur sera-t-il installé par rapport au pasteurisateur ?
- Existe-t-il un plan d’augmentation de capacité ? Si la ligne grandit à l’avenir, un homogénéisateur à flux partiel restera-t-il suffisant ?
La dernière question est importante. Une machine choisie aujourd’hui pour 3 500 L/h sera insuffisante si la ligne passe à 15 000 L/h. Si vous avez un plan de croissance pour la ligne, il faut le préciser dès l’étape du devis.
Les trois erreurs les plus fréquentes sur le terrain
L’homogénéisation partielle est simple sur le papier. Sur le terrain, trois erreurs reviennent et font fondre l’économie.
Travailler sans mesurer la teneur en matière grasse. Si la teneur en matière grasse de la crème dépasse la cible, les globules s’agglutinent et s’agglomèrent pendant l’homogénéisation, et la crémage revient. Si elle passe sous la cible, l’homogénéisateur traite inutilement du lait fin, et l’économie est perdue. La mesure en ligne de la matière grasse, ou au moins un échantillonnage régulier, est l’assurance de toute la configuration.
Copier la pression de la ligne de lait. Le réglage habituel de 150/50 bar en homogénéisation à flux total ne s’applique pas forcément directement à la crème. Sur un flux riche en matière grasse, une pression excessive peut aggraver l’agglomération. Déterminez la pression par essai pilote, en fonction de la teneur en matière grasse de la crème.
Négliger l’alimentation de l’homogénéisateur. La crème est visqueuse et doit arriver à l’entrée de l’homogénéisateur de façon régulière, sans bulles et à pression stable. Si le niveau du bac d’alimentation fluctue, le piston travaille à vide, la pompe vibre et le réglage de la soupape perd son sens. Un petit bac de pré-alimentation et un bon diamètre de tuyauterie suffisent souvent.
Comparaison d’investissement : que regarder ?
Un « homogénéisateur plus petit » n’est qu’un poste de l’économie. Pour comparer la configuration à flux partiel au flux total, mettez ces postes côte à côte :
| Poste | Homogénéisation à flux total | Homogénéisation partielle |
|---|---|---|
| Capacité de l’homogénéisateur | Débit total de lait | Débit de crème uniquement |
| Moteur et infrastructure électrique | Gros moteur, armoire et câbles de plus forte capacité | Moteur plus petit |
| Consommation d’énergie | Élevée | Plus faible, proportionnellement au débit de crème |
| Séparateur et pompe supplémentaire | Peut ne pas être nécessaire (s’il existe) | Le séparateur existant est utilisé ; pompe et tuyauterie supplémentaires possibles |
| Automatisation | Simple | Mesure supplémentaire pour la teneur en matière grasse et le contrôle du débit |
| Pièces de rechange et maintenance | Jeux de pistons et de joints plus gros | Jeux plus petits |
| Flexibilité | Tous les produits sur la même ligne | Configuration à prévoir selon le produit |
La décision ne doit être prise qu’après avoir rempli chaque ligne du tableau avec les chiffres de votre propre usine. Si l’usine dispose déjà d’un séparateur, l’homogénéisation partielle devient beaucoup plus intéressante. En l’absence de séparateur, l’investissement supplémentaire reprend une partie de l’économie.
Questions fréquentes
Qu’est-ce que l’homogénéisation partielle ?
L’homogénéisation partielle est une méthode qui consiste à ne pas homogénéiser tout le lait, mais seulement la fraction crème à teneur en matière grasse élevée. Le lait est séparé en lait écrémé et en crème dans un séparateur, la crème est homogénéisée puis réunie au lait écrémé. Cela permet d’utiliser un homogénéisateur de plus petite capacité.
Combien d’énergie l’homogénéisation partielle permet-elle d’économiser ?
L’énergie de l’homogénéisateur est à peu près proportionnelle au débit traité. Comme le flux de crème représente environ 25 à 40 % du flux total, selon la standardisation de la matière grasse de la ligne, une baisse similaire de la consommation d’énergie de l’homogénéisateur est à prévoir. L’économie réelle doit être calculée pour votre usine, en tenant compte de l’énergie du séparateur et de la pompe supplémentaire.
Pourquoi la teneur en matière grasse de la crème ne doit-elle pas dépasser 10 à 12 % en homogénéisation ?
L’homogénéisation augmente la surface de matière grasse, et la nouvelle surface doit être recouverte de protéines. Les protéines sont limitées dans la crème. Si la teneur en matière grasse est trop élevée, les surfaces ne peuvent pas être recouvertes et les globules fusionnent en amas de matière grasse. C’est pourquoi, en pratique, la teneur est généralement maintenue autour de 10 à 12 % et une soupape de second étage est utilisée.
L’homogénéisation partielle peut-elle être appliquée à l’ayran et au yaourt ?
Pour ces produits, on homogénéise généralement toute la base laitière, car l’homogénéisation affecte non seulement le globule gras, mais aussi le réseau protéique et la capacité de rétention d’eau. L’homogénéisation partielle peut être essayée sur certaines lignes de yaourt, mais le passage n’est pas recommandé sans tests de texture et de synérèse.
Quelle pression utiliser pour l’homogénéisation partielle ?
La plage de 150 à 250 bar est généralement utilisée pour le lait et la crème. En fonctionnement à deux étages, le premier étage est réglé à haute pression et le second à basse pression. Les valeurs exactes dépendent de la teneur en matière grasse, de la température et du diamètre de globule visé ; elles doivent être confirmées par essai pilote.
Faites-le calculer pour votre ligne
Le choix entre flux partiel et flux total dépend de votre standardisation de la matière grasse, de votre équipement existant et de votre plan de croissance. Communiquez votre volume de lait quotidien, vos types de produits et le schéma de votre ligne actuelle, et les ingénieurs HOMMAK compareront les deux méthodes en termes de capacité, d’énergie et d’investissement. Vous pouvez commencer en remplissant le formulaire de devis .