Comment éviter la sédimentation et la gélification dans les boissons riches en protéines
Une boisson protéinée parfaite en laboratoire peut, après être passée sur la ligne UHT et être restée trois semaines en rayon, devenir un produit avec un dépôt au fond de la bouteille, un anneau gras en surface ou une gélification complète. C’est pourquoi la production de boissons protéinées est autant une affaire de procédé que de formulation : la façon dont la poudre est dissoute, la pression d’homogénéisation et le moment du traitement thermique décident du résultat.
Dans cet article, nous expliquons pourquoi la sédimentation et la gélification se produisent, lequel de ces problèmes l’homogénéisation résout ou non, et le bon ordre des étapes. Pour le mécanisme général de la séparation de phases, consultez aussi notre article comment éviter la séparation de phases .
Trois problèmes différents, trois causes différentes
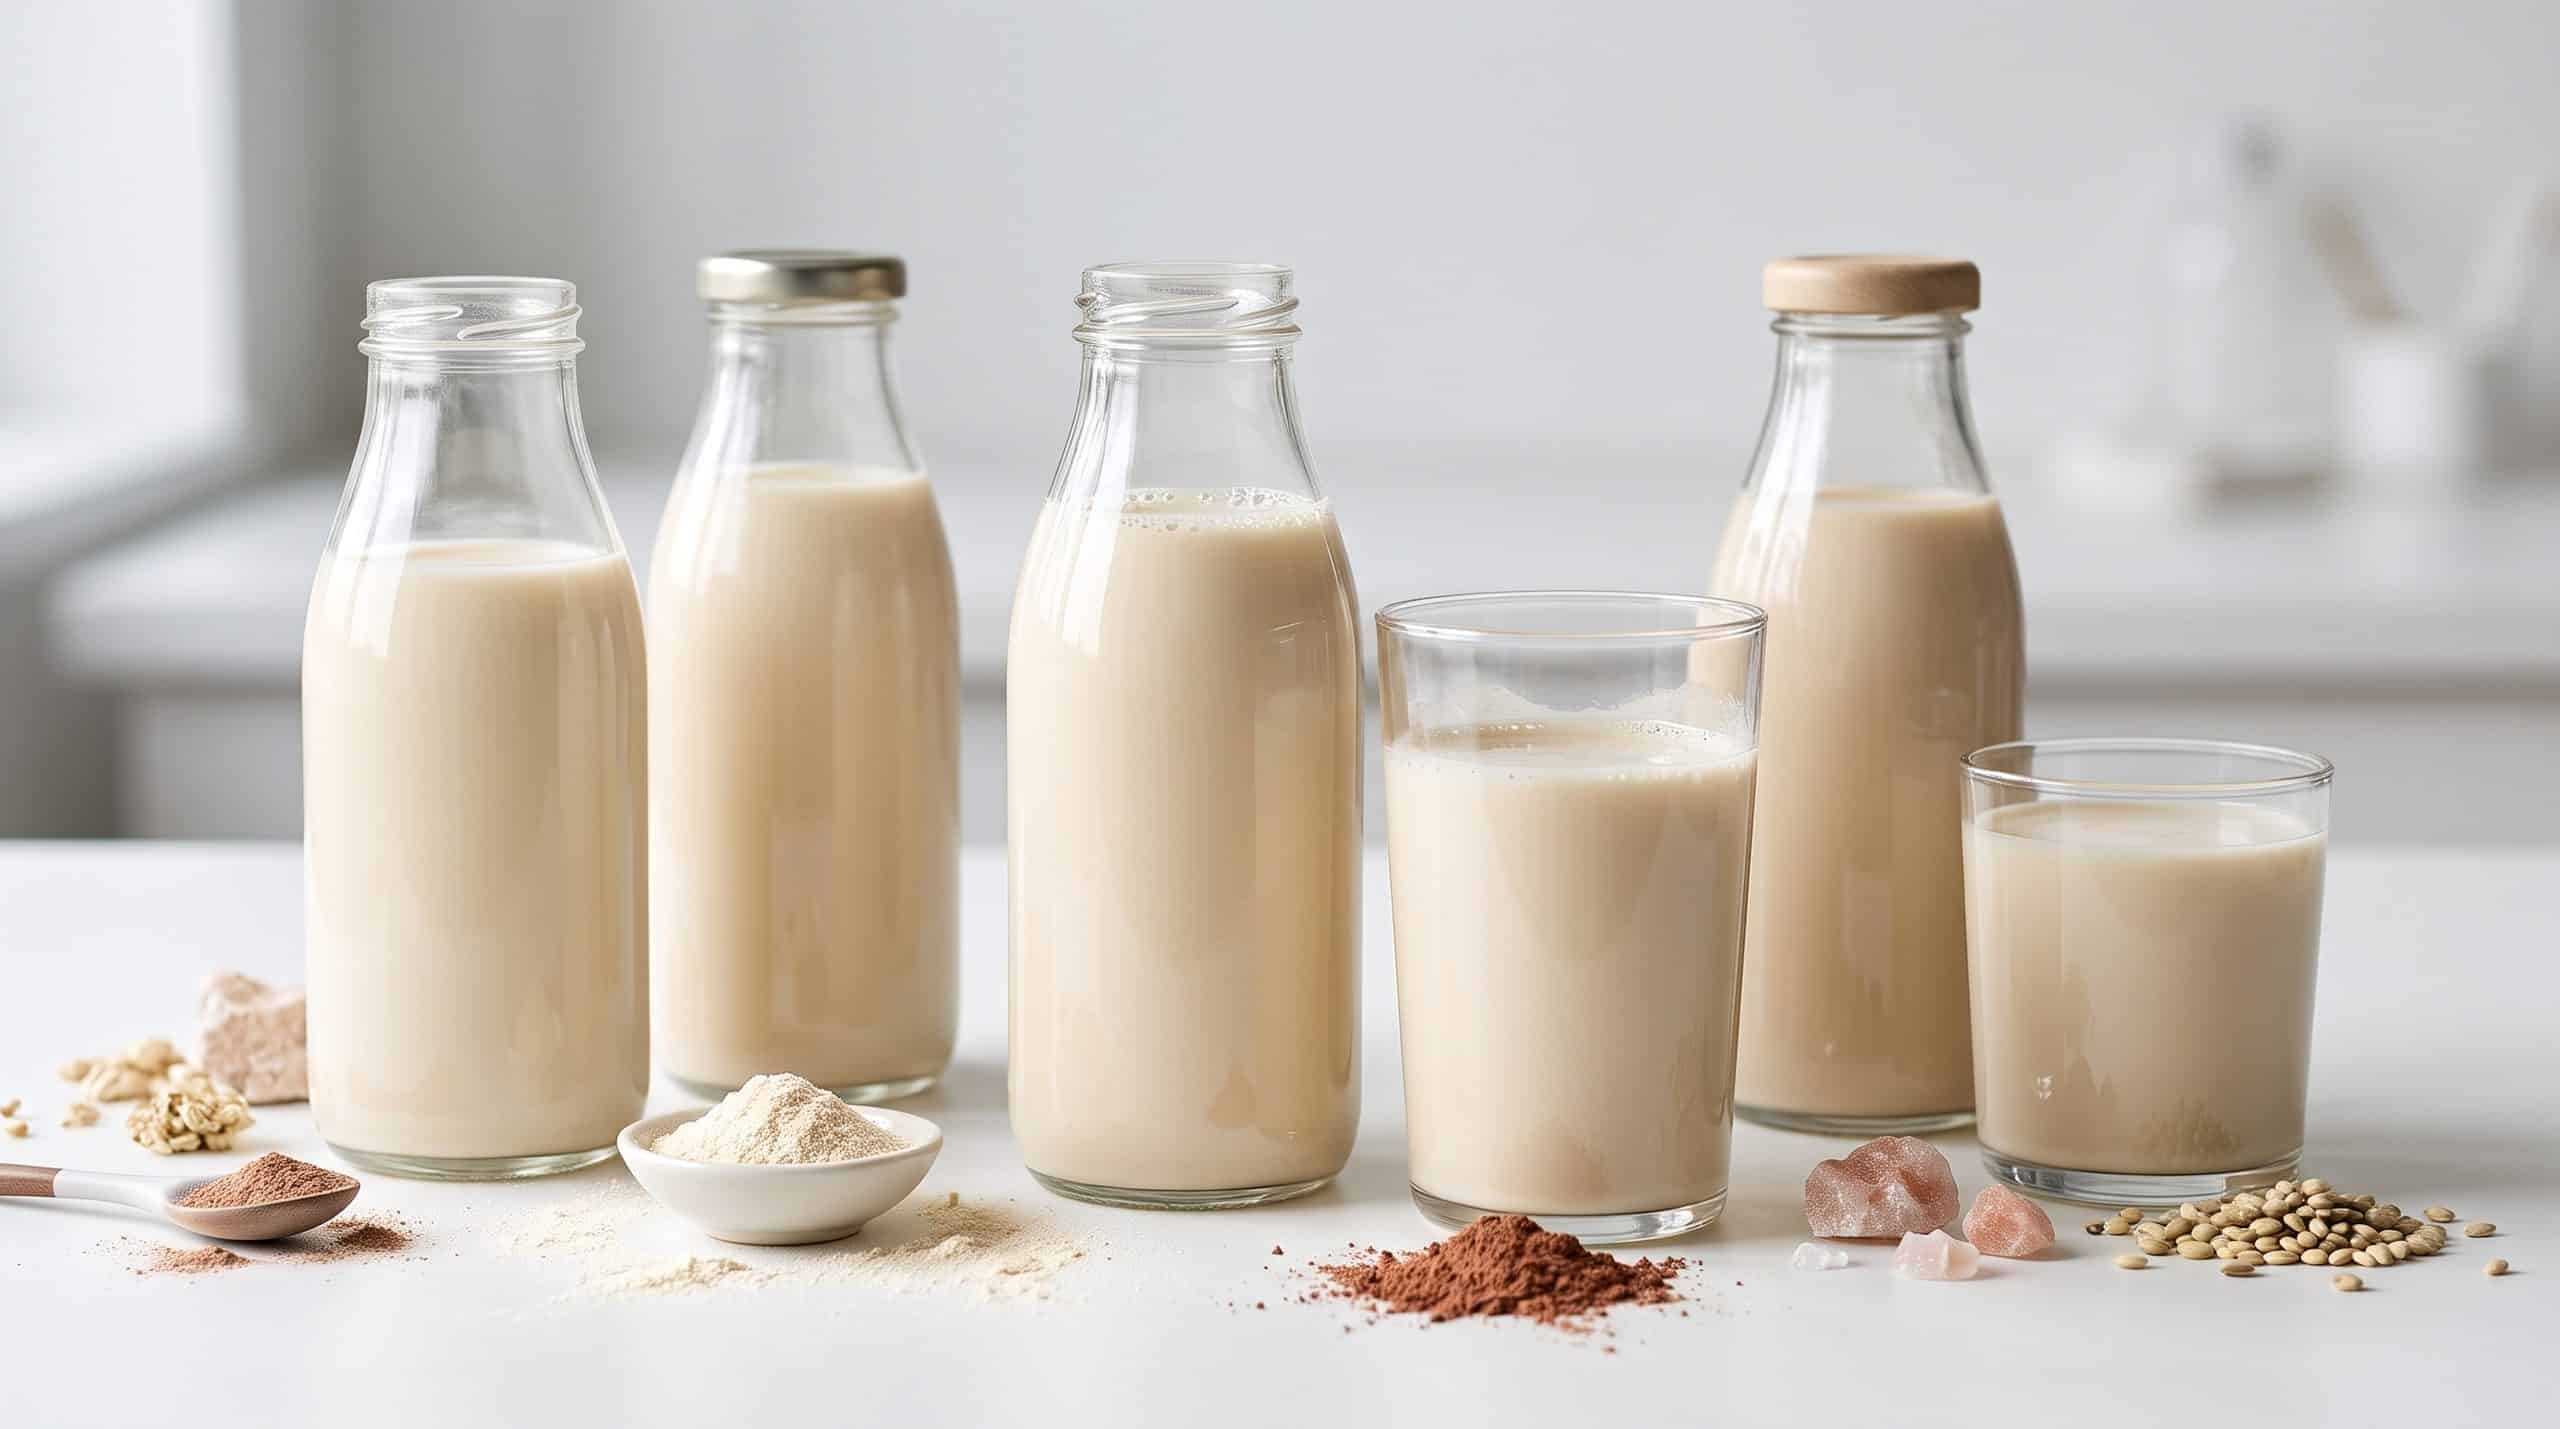
Quand on dit « la boisson protéinée est abîmée », on désigne en réalité trois défauts bien différents :
| Défaut | Aspect | Cause typique |
|---|---|---|
| Sédimentation | Dépôt au fond de la bouteille, qui se disperse en secouant | Agrégats de protéines non dissous ou grossiers, complexes minéraux-protéines, cacao et sels de calcium |
| Gélification | La boisson s’épaissit et atteint une consistance de yaourt | Agrégation des protéines de lactosérum pendant le traitement thermique, forte concentration en protéines, activité enzymatique au stockage |
| Séparation de la matière grasse | Crème ou anneau gras en surface | Homogénéisation insuffisante, manque d’émulsifiant |
Les solutions à ces trois défauts sont différentes. L’homogénéisation résout directement le troisième, joue un rôle important dans le premier et, pour le second, ne suffit souvent pas à elle seule. Le savoir dès le départ vous évite d’imputer le mauvais problème à la mauvaise machine.
La source de protéines détermine le comportement
Même à teneur en protéines identique, la protéine utilisée se comporte très différemment :
- Protéine de lactosérum (whey). Sensible à la chaleur. Les protéines de lactosérum commencent à se dénaturer au-dessus d’environ 65-70 °C. À pH neutre et à forte concentration, il existe un risque d’agrégation et de gélification pendant l’UHT.
- Caséine ou caséinate, caséine micellaire. Résistante au traitement thermique, mais la viscosité monte vite à forte concentration.
- Concentré de protéines de lait (MPC). Un mélange de caséine et de protéines de lactosérum ; il peut cumuler les problèmes des deux.
- Protéine végétale (pois, soja). Faible solubilité, particules grossières, forte tendance à sédimenter.
Au stade de la formulation, ce choix détermine en grande partie quelle voie de procédé fonctionnera.
Le bon ordre des étapes
La plupart des lignes de boissons protéinées réussies suivent cet ordre :
- Dispersion de la poudre et hydratation. La poudre de protéines est ajoutée à l’eau sans grumeaux avec un mélangeur à fort cisaillement. Pour l’hydratation, on attend généralement 30 à 60 minutes à 40-50 °C. Passer au traitement thermique avant la fin de l’hydratation piège des agrégats non dissous dans le produit.
- Désaération. La mousse et l’air posent problème à la fois dans l’homogénéisateur et dans le traitement thermique suivant.
- Homogénéisation. Appliquée en deux étages dans une plage totale de 150 à 250 bar (par exemple 150/50 bar). Dans les formulations contenant de la matière grasse, les globules gras sont réduits et les amas de protéines hydratées sont fractionnés.
- Traitement thermique. UHT ou rétorte.
- Seconde homogénéisation si nécessaire. Après le traitement thermique, avec une machine de type aseptique, utilisée pour disperser les amas. Comme elle agrandit la ligne et l’investissement, elle n’est retenue que pour les produits qui en ont besoin.
À l’étape de dispersion, on utilise des mélangeurs à fort cisaillement et, dans les solutions en ligne, le mélangeur en ligne MicroMix ; l’homogénéisateur haute pression ne remplace pas cette étape, il intervient après.
Que résout l’homogénéisation et que ne résout-elle pas ?
L’homogénéisateur réduit les particules grossières et les agrégats par cavitation, cisaillement et impact dans l’espace de la soupape. Cela donne les résultats suivants :
- Les fragments de protéines hydratés mais agglomérés sont dispersés.
- Les globules gras sont réduits et le crémage diminue.
- Le cacao, les minéraux et autres particules solides sont répartis plus finement et plus uniformément ; avec le stabilisant, cela augmente la stabilité de la suspension.
Mais l’homogénéisation ne fait pas ce qui suit :
- Elle ne supprime pas l’instabilité chimique. Si le pH, le calcium et l’équilibre minéral ne conviennent pas, la protéine sédimentera encore après l’homogénéisation.
- Elle n’inverse pas la dénaturation thermique. Si la protéine de lactosérum s’agrège à la chaleur, il faut le résoudre par la formulation (pH, minéraux, stabilisant) et le réglage du traitement thermique.
- Elle n’empêche pas la gélification enzymatique qui se développe pendant le stockage (due à l’activité protéasique résiduelle).
Une homogénéisation excessive a aussi un coût. Quand la surface augmente trop, la viscosité peut monter, surtout dans les systèmes très protéinés. C’est pourquoi la taille des particules doit être mesurée et l’effet évalué avant d’augmenter la pression.
Les réglages de formulation doivent être pensés avec l’homogénéisation
Aussi bon que soit l’homogénéisateur, le résultat ne s’améliorera pas si les éléments suivants sont mauvais :
- pH. Les boissons à base de caséine fonctionnent près du pH neutre (6,8-7,2). Dans les boissons acides claires au lactosérum, le pH se situe généralement entre 3,2 et 3,8. Un pH proche du point isoélectrique de la protéine signifie sédimentation.
- Équilibre minéral. Le calcium et le magnésium précipitent la protéine. L’emploi de séquestrants et la qualité de l’eau sont donc importants.
- Stabilisant. La gomme gellane faiblement acylée, la MCC/CMC ou la carraghénane maintiennent physiquement la suspension. L’homogénéisation donne des particules fines ; le stabilisant les maintient en suspension.
- Durée et température d’hydratation. Une hydratation raccourcie revient plus tard sous forme d’agrégats qui ne se dissolvent pas.
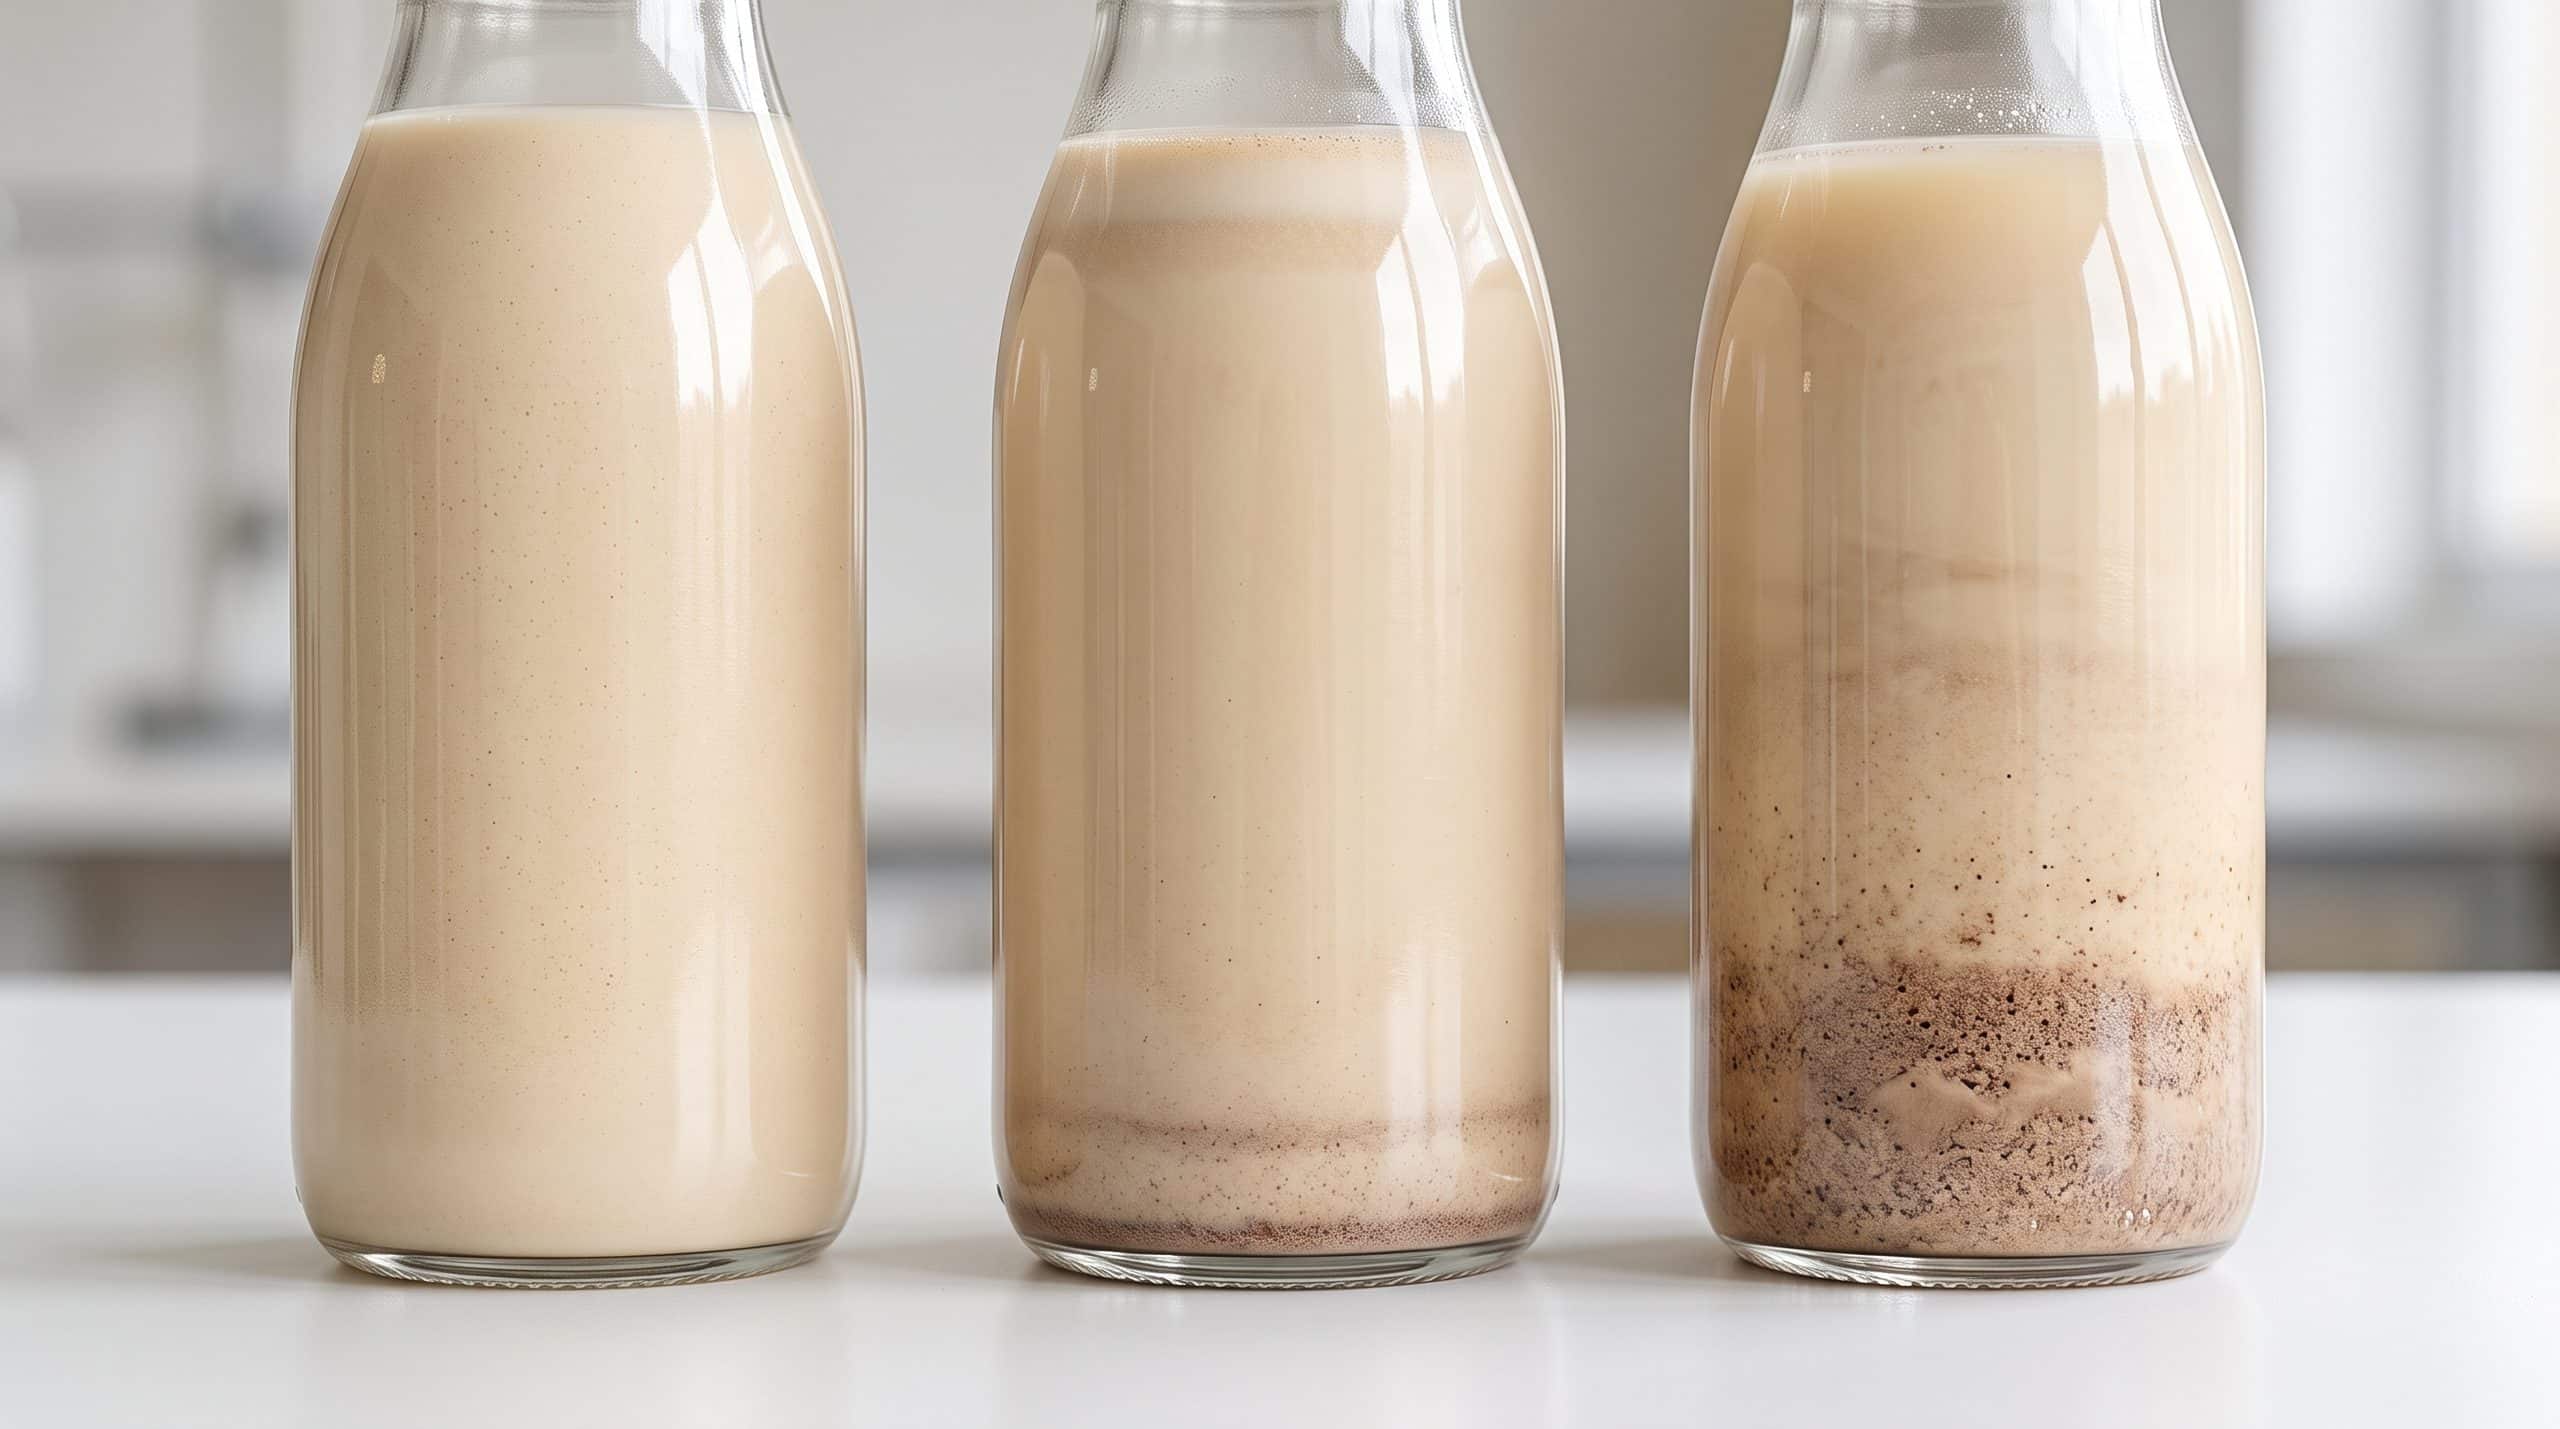
Tableau de dépannage
| Observation | À vérifier d’abord | Ensuite |
|---|---|---|
| Dépôt provenant de la poudre | Durée d’hydratation, dispersion de la poudre | Pression et étage d’homogénéisation |
| Épaississement après l’UHT | pH, équilibre minéral, type de protéine | Profil du traitement thermique, homogénéisation aseptique |
| Gélification après des semaines | Activité enzymatique de la matière première, température de stockage | Intensité du traitement thermique |
| Anneau gras | Pression d’homogénéisation, température, état de la soupape | Taux d’émulsifiant |
| Sédimentation du cacao | Stabilisant | Taille des particules, homogénéisation |
| Viscosité trop élevée | Durée d’hydratation, homogénéisation excessive | Teneur en protéines, température |
Validez d’abord en pilote
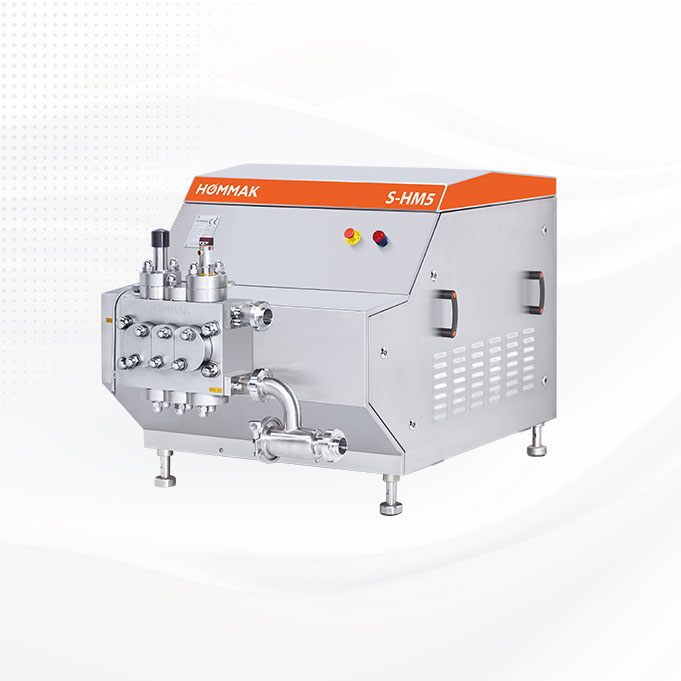
Pour les boissons protéinées, modifier la recette et l’essayer sur la ligne coûte cher. Il est judicieux de valider d’abord les réglages de pression et d’étages à petite échelle, avec des homogénéisateurs de laboratoire et pilotes de petit volume. Le modèle pilote et de laboratoire S-HM5 de HOMMAK donne 100 à 125 litres par heure à 1 000 bar, et le modèle C-HM1 60 litres par heure à 400 bar (valeurs du catalogue). Vous mesurerez ici deux choses : la distribution de la taille des particules par diffraction laser, et la stabilité après stockage accéléré (par exemple plusieurs semaines à 30-40 °C).
Lorsque vous passez ensuite à la ligne industrielle, la mise à l’échelle se fait sur les mêmes valeurs de pression et d’étages. Pour choisir la capacité industrielle, vous pouvez consulter les modèles d’ homogénéisateurs haute pression et notre page application agroalimentaire et boissons .
Ce qu’il faut regarder en choisissant la machine
- Viscosité d’alimentation. Les mélanges riches en protéines sont visqueux ; sans pression suffisante à l’aspiration de la pompe, la cavitation démarre. Cela raccourcit la durée de vie du piston et de la soupape.
- Contenu abrasif. Les particules de minéraux, de cacao ou de protéines végétales peuvent augmenter l’usure de la soupape ; le matériau de la soupape doit être choisi en conséquence.
- Hygiène et CIP. Les produits protéinés collent à la ligne. Le programme CIP et une conception sans volume mort sont importants.
- Capacité. Le débit nominal de la ligne doit servir de base, et les variétés de produits futures doivent être envisagées.
Cinq points de contrôle à surveiller en production
Dans les boissons protéinées, le problème vient souvent non d’un seul réglage, mais de la dérive d’un maillon de la chaîne. Ce qu’il faut surveiller en continu sur la ligne :
- Durée et température d’hydratation. Après l’ajout de la poudre de protéines à l’eau, il faut une attente suffisante pour une dissolution complète. Un mélange envoyé à la hâte vers l’homogénéisateur porte des grumeaux non dissous jusqu’à la soupape.
- pH. La protéine de lactosérum est claire et stable en zone acide et sensible au traitement thermique à pH neutre. Dans les produits à base de caséine, se rapprocher du point isoélectrique (environ pH 4,6) augmente la sédimentation. La fenêtre de pH de la formulation doit rester étroite.
- Intensité du traitement thermique. Chaque degré et chaque seconde supplémentaires augmentent l’agrégation de la protéine de lactosérum. Il faut choisir le traitement thermique le plus léger qui assure la durée de conservation visée.
- Pression et température d’homogénéisation. La température d’entrée et la pression doivent être enregistrées et rattachées aux lots.
- Taille des particules. Un échantillon par poste doit être contrôlé par diffraction laser ou au moins par un simple test de tamisage.
Questions opérationnelles fréquentes
Augmenter la pression empêche-t-il la gélification ? En général non. La gélification est surtout liée au traitement thermique et à l’équilibre protéines-minéraux. Augmenter la pression d’homogénéisation peut aggraver la situation dans certaines formulations en augmentant la surface protéique. La pression doit être réglée par essai.
Suis-je obligé d’utiliser un stabilisant ? Cela dépend de la structure du produit. La gellane ou des stabilisants similaires augmentent la capacité de mise en suspension, mais ils ont un coût et un effet sur l’étiquette. Améliorez d’abord le procédé, puis ajoutez un stabilisant si nécessaire.
Pourquoi la protéine végétale (pois, soja) est-elle plus difficile ? Ces protéines ont le plus souvent une solubilité plus faible et une distribution de particules plus grossière. La granulométrie de la matière première et les différences entre fournisseurs peuvent créer un besoin de tamisage ou de broyage avant l’homogénéisation.
Questions fréquentes
Pourquoi la sédimentation se produit-elle dans les boissons protéinées ?
La sédimentation est le plus souvent due à des agrégats de protéines non dissous ou grossiers, à la formation de complexes entre protéines et minéraux comme le calcium, et à une dispersion insuffisamment fine de particules solides comme le cacao. Une hydratation insuffisante, un pH inadapté et l’absence de stabilisant augmentent aussi le dépôt.
L’homogénéisation empêche-t-elle la gélification d’une boisson protéinée ?
Pas à elle seule. L’agrégation des protéines de lactosérum pendant le traitement thermique, ou la gélification enzymatique pendant le stockage, se maîtrise par la formulation (pH, minéraux, stabilisant), le réglage du traitement thermique et la qualité de la matière première. L’homogénéisation résout les problèmes de particules grossières et de matière grasse et peut aider à réduire la gélification, mais ce n’est pas la seule solution.
Quelle pression d’homogénéisation pour une boisson protéinée ?
Une plage totale de 150 à 250 bar en deux étages est courante, par exemple 150/50 bar. Dans les systèmes très protéinés, une pression excessive peut augmenter la viscosité. La bonne valeur est déterminée par essai pilote selon le type de protéines, la teneur en matière grasse et la taille de particules visée.
Comment dissoudre la poudre de protéines avant l’homogénéisateur ?
La poudre doit être ajoutée à l’eau sans grumeaux avec un mélangeur à fort cisaillement et laissée s’hydrater 30 à 60 minutes à 40-50 °C. Passer au traitement thermique et à l’homogénéisation avant la fin de l’hydratation piège des agrégats non dissous dans le produit, qui sédimenteront ensuite.
Pour une boisson protéinée, faut-il homogénéiser avant ou après le traitement thermique ?
Sur la plupart des lignes, l’homogénéisation se fait avant le traitement thermique. S’il faut disperser les amas formés au traitement thermique ou augmenter la stabilité de la matière grasse, une seconde homogénéisation de type aseptique peut être appliquée après le traitement thermique. Comme ce choix augmente le coût de la ligne, il est évalué produit par produit.
Montons ensemble votre ligne de boissons protéinées
Communiquez votre type de protéines, votre teneur en protéines visée et votre méthode de traitement thermique ; travaillons avec les ingénieurs HOMMAK sur l’essai pilote et le choix de la capacité industrielle. Vous pouvez commencer par le formulaire de devis .